Shanxi Jianing Forging telah mengumpulkan kasus nyata dari cincin flange tenaga angin, roda gigi cincin, cincin bantalan, cincin roller, dan pendaratan cincin lainnya, dengan rangkaian lengkap produk tempa jadi untuk baja karbon, baja tahan karat, dan cincin paduan, memberikan referensi untuk pemilihan produk dan solusi non-standar.
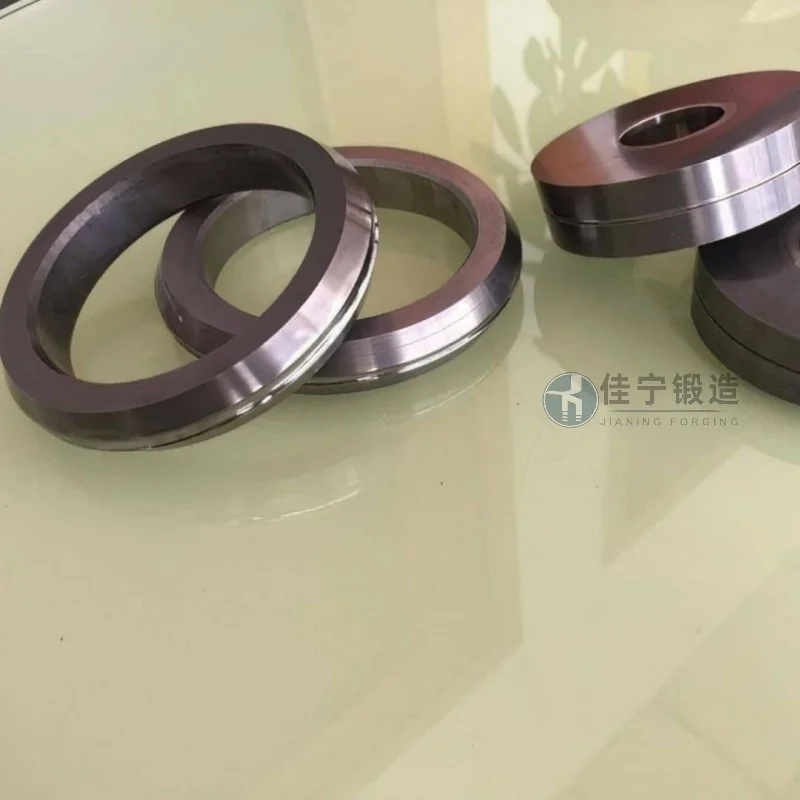
Pabrik mesin bantalan di Wuhu, Anhui, telah lama menghadapi masalah seperti fluktuasi kualitas besar pada penempaan annular dan kelonggaran pemesinan yang tidak stabil saat memproduksi bantalan beban tinggi, yang secara langsung memengaruhi akurasi perakitan dan masa pakai bantalan jadi. Untuk meningkatkan keandalan produk, pabrik mencari mitra dengan kemampuan manufaktur ring forging yang matang dan akhirnya mencapai kesepakatan kerja sama dengan perusahaan kami (Jianing Forging).
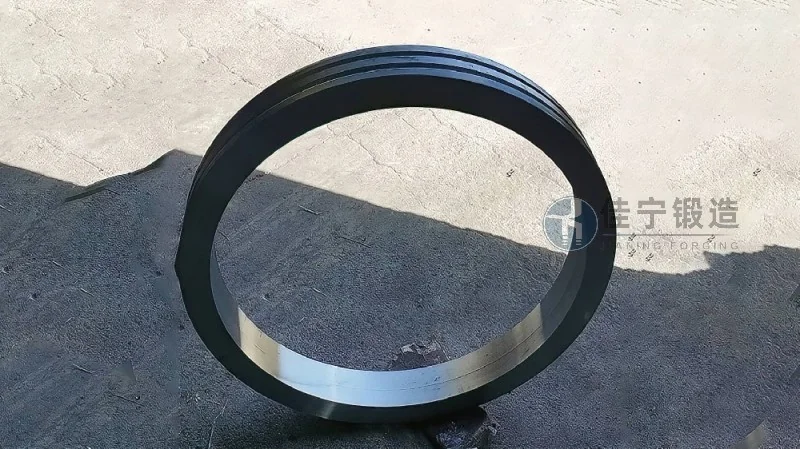
Pemasok tempa cincin asli di pabrik bantalan ini berkinerja buruk dalam hal kepadatan material, konsistensi dimensi, dan stabilitas perlakuan panas, sehingga menyebabkan tingkat scrap yang tinggi selama pemesinan berikutnya. Selain itu, karena struktur internal tempa yang tidak merata, bantalan rentan terhadap kegagalan kelelahan awal di bawah kondisi kerja nyata. Selain itu, siklus pasokan yang panjang dan perbedaan kualitas yang besar antar batch semakin meningkatkan biaya inventaris dan kontrol kualitas pelanggan.
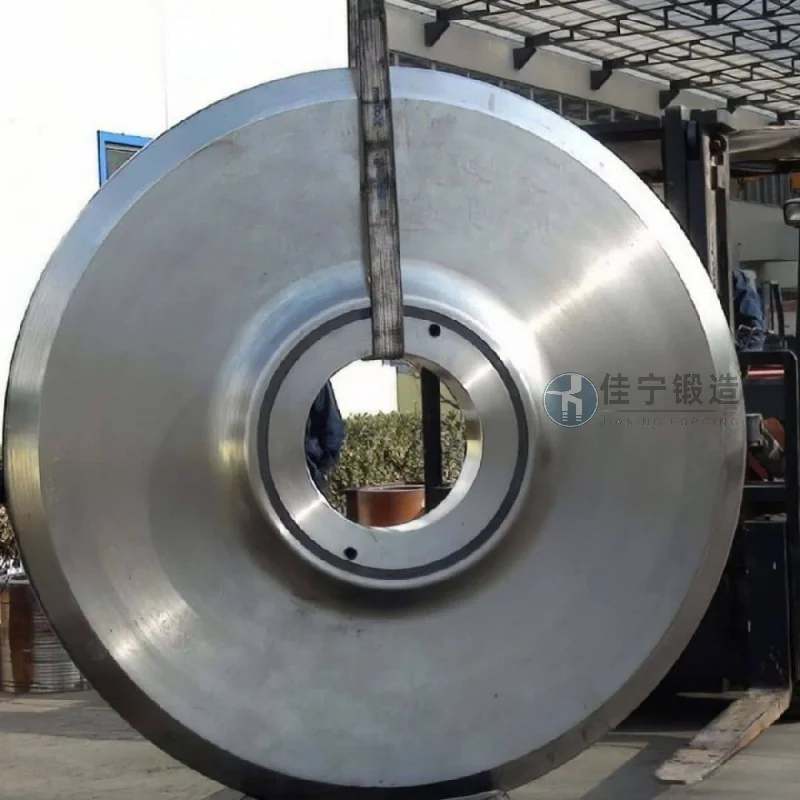
Untuk mengatasi masalah ini, perusahaan kami menawarkan solusi ring forging lengkap: menggunakan teknologi die forging multi-arah dan pemanasan suhu yang relatif presisi, yang membantu menyempurnakan butiran internal dan mencapai mikrostruktur yang seragam; Melalui inspeksi dimensi online dan penyesuaian umpan balik loop tertutup, toleransi diameter luar dikendalikan dalam ±0,5mm, dan diameter dalam serta toleransi tinggi distabilkan pada ±0,3mm; Pada saat yang sama, kurva perlakuan panas dioptimalkan untuk mempersempit rentang fluktuasi kekerasan hingga dalam HRC 3. Untuk pengiriman batch, setiap batch dilengkapi dengan laporan uji kinerja, dan kami berjanji akan merespons umpan balik teknis dalam waktu 48 jam. Langkah-langkah ini secara efektif mengurangi biaya pasca-pemrosesan pelanggan, meningkatkan hasil tempa sekitar 12%, dan memperpanjang masa pakai bearing sekitar 30%.

