La forge Shanxi Jianing peut traiter des forges de coques de grand diamètre en acier carbone, acier inoxydable et acier allié. La station possède de nombreux cas réels de forge de cylindres, démontrant pleinement les capacités de forge des cylindres de grande taille et les résultats résistants à la corrosion des produits finis.
Dans un projet de modernisation d’une certaine usine pétrochimique, les composants porteurs de pression du cœur des forges de cylindres affectent directement la fiabilité à long terme de l’équipement. L’usine pétrochimique est située à Dezhou, dans le Shandong. Auparavant, des problèmes tels que la structure interne inégale et les grandes marges d’usinage causés par les procédés traditionnels de forge affectaient les performances de scellement et la durée de vie de l’équipement. Après avoir reçu ce lot de forges en cylindre, Caring Forging a mené une analyse approfondie des besoins des utilisateurs en matière de résistance à la fatigue et de densité du matériau à haute température et haute pression, optimisant en conséquence les solutions de forgeage et de traitement thermique.

Les forges de bouteilles d’origine dans cette usine pétrochimique présentaient des grains grossiers locaux et un faible taux de réussite de détection de défauts pendant le service, ce qui a entraîné une augmentation des taux de ferraille lors des usinages ultérieurs et rendait les cycles de livraison difficiles à supporter. Parallèlement, parce que les installations pétrochimiques ont des normes de sécurité strictes, même le moindre défaut interne peut entraîner des risques de fuite dans des environnements à haute température et haute pression, rendant les utilisateurs urgents à besoin d’une solution de forge capable de contrôler de manière stable la masse interne.
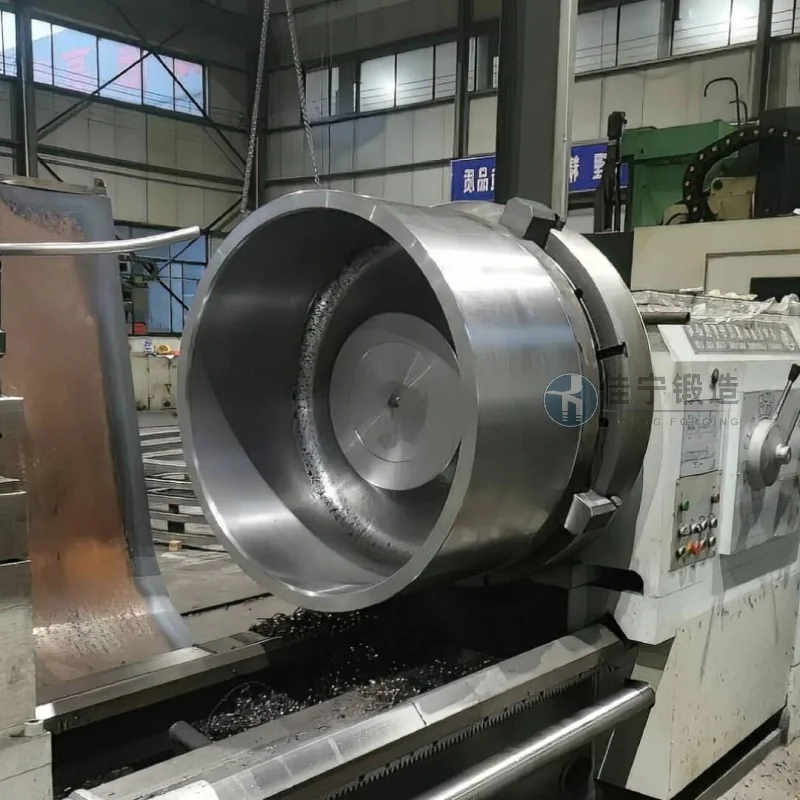
Lors de la phase d’examen technique, Jianing Forging a adopté des procédés de forgeage multidirectionnel et de contrôle du raffinage des grains. En réglant avec précision la température de chauffage, la déformation et le taux de refroidissement, les grains grossiers et les structures à bandes ont été efficacement éliminés, ce qui a permis une adaptation stable des performances longitudinales et transversales du forgé. Parallèlement, en utilisant l’usinage CNC et la technologie de formage proche du réseau, la marge de blank est maintenue dans une plage raisonnable, réduisant ainsi le temps nécessaire pour les usinages ultérieurs. Les pièces forgées finales livrées sur les bouteilles ont subi des essais ultrasoniques, et tous les indicateurs ont répondu aux exigences de la norme NB/T 47008, avec un taux de réussite amélioré pour la détection des défauts et aidant les utilisateurs à raccourcir le cycle global d’assemblage de l’équipement.

