Ang Shanxi Jianing Forging ay nakalikom ng mga totoong kaso ng wind power flange rings, ring gears, bearing rings, roller rings, at iba pang ring landings, kasama ang kumpletong hanay ng mga tapos na produktong forging para sa carbon steel, stainless steel, at alloy rings, na nagbibigay ng sanggunian para sa pagpili ng produkto at mga hindi karaniwang solusyon.
Sa larangan ng makinaryang pangkonstruksyon, ang kalidad ng annular forgings, bilang mga pangunahing bahagi, ay direktang nakakaapekto sa katatagan at buhay ng serbisyo ng kagamitan. Matagal nang nahaharap ang isang pabrika ng makinarya sa konstruksyon sa Tianshui, Gansu, sa mga isyu tulad ng mga bitak dahil sa pagkapagod, paglihis sa sukat, at hindi pantay na heat treatment sa mga ring forgings sa ilalim ng mabibigat na kondisyon ng karga, na malaki ang naging epekto sa kahusayan ng produksyon at kaligtasan ng kagamitan. Upang sistematikong tugunan ang mga isyung ito, matapos ang masusing paghahambing, pinili ng pabrika na makipagtulungan sa Jianing Forging, gamit ang mature na proseso ng forging at mahigpit na sistema ng quality control upang makumpleto ang batch ng customized na produksyon ng high-demand ring forgings.
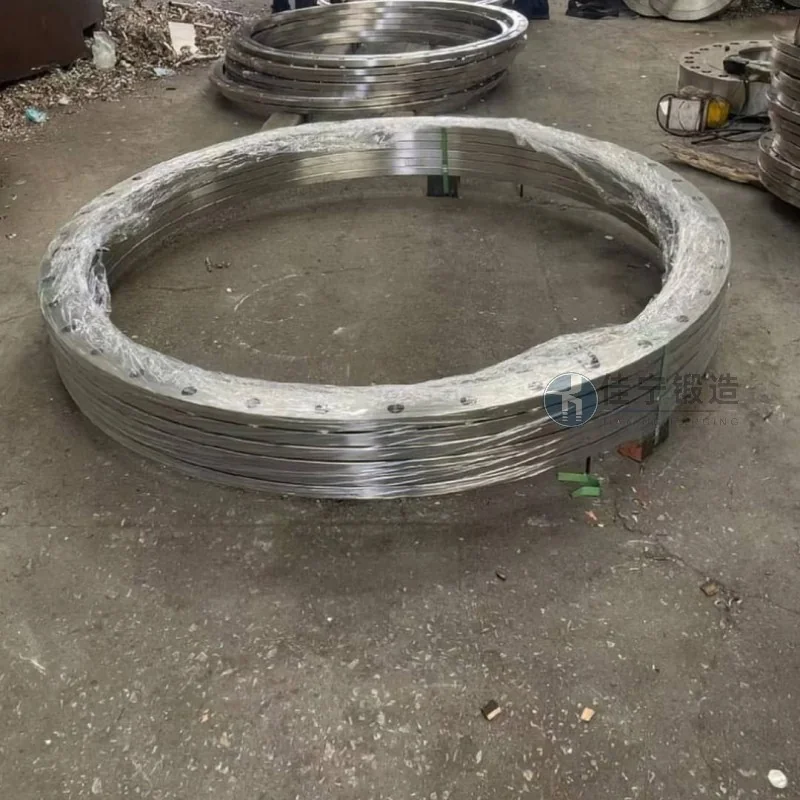
Ang kasong ito ay kinasasangkutan ng mga supporting ring forgings na kinakailangan ng isang pabrika ng makinaryang pangkonstruksyon sa Tianshui, Gansu, na ginagamit para sa rotational support structure ng malalaking makinaryang pangkonstruksyon nito. Ang forging na ito ay dapat makatiis sa madalas na impact load at alternating stresses, na nangangailangan ng mataas na pamantayan para sa panloob na higpit ng materyal, katumpakan sa sukat, at tigas ng ibabaw. Sa pamamagitan ng pag-optimize ng forging ratios, pagpino ng laki ng butil, at pagsasama ng mga customized na proseso ng heat treatment, matagumpay na naihatid ng Jianing Forging ang ring-shaped forgings na tumutugon sa mga kinakailangan sa teknikal na kasunduan, na tumutulong sa mga customer na mapabuti ang kabuuang pagiging maaasahan ng makina.
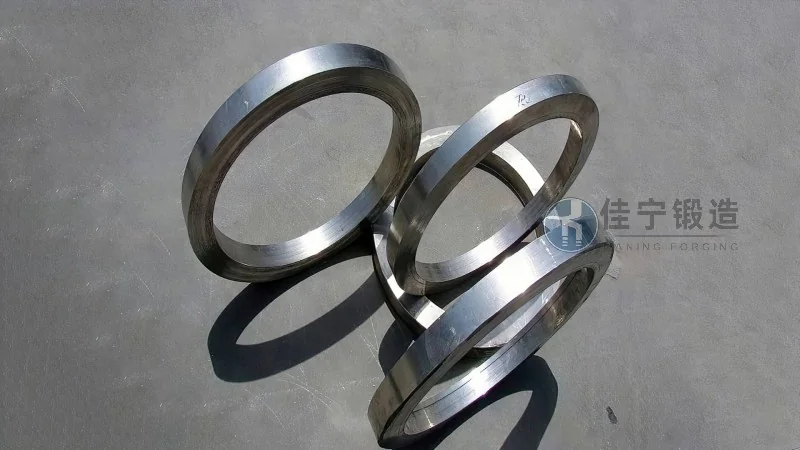
1. Panganib ng pagkasira dahil sa pagkapagod: Sa pangmatagalang mabigat na kondisyon ng load, ang orihinal na annular forgings ng customer ay may hindi pantay na distribusyon ng internal metal flow, na madaling magdulot ng microcracks sa stress concentration zones at maagang pagkasira.
2. Hindi sapat na dimensional consistency: Ang maraming batch ng forging ay malaki ang pagbabago-bago sa mga pangunahing sukat tulad ng inner at outer diameters at end face parallelism, na nagreresulta sa mas mataas na machining allowance at mas mataas na gastos.
3. Hindi pantay na tigas ng heat treatment: Dahil sa malalaking pagkakaiba sa kapal ng pader ng forging, ang mga karaniwang proseso ng heat treatment ay nagpapahirap na makamit ang pantay na tigas sa buong cross-section, at may ilang bahagi na hindi pumapasa sa mga pamantayan ng resistensya sa pagsuot.
4. Mahigpit na siklo ng paghahatid: Mahigpit ang iskedyul ng produksyon ng kumpanya, na may mahigpit na deadline para sa paggawa ng blangkong paghahatid, na nangangailangan ng mabilis na tugon at matatag na kakayahan sa pag-iskedyul ng produksyon.
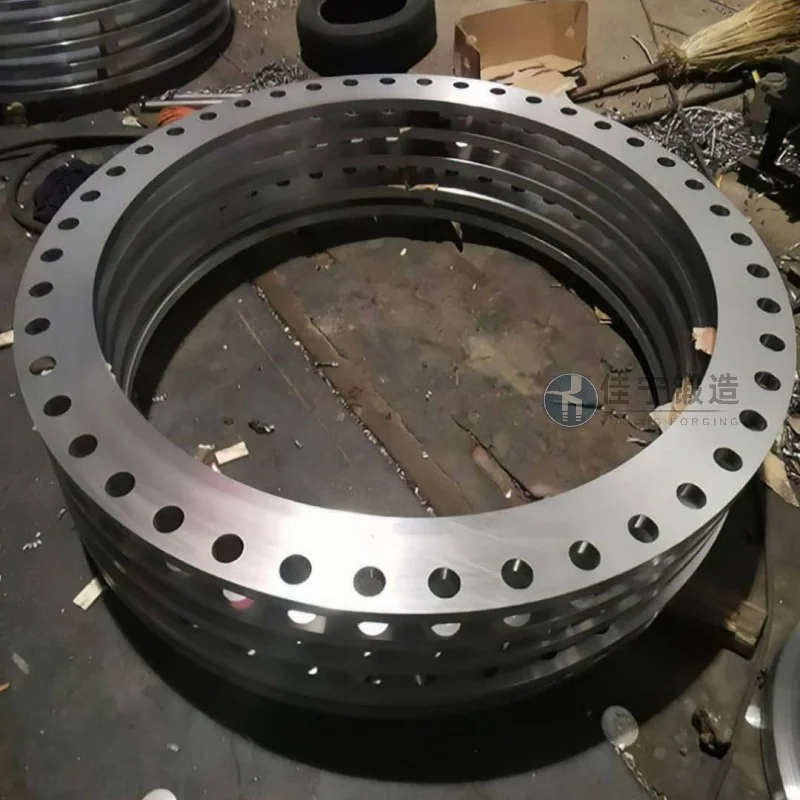
Upang matugunan ang mga problemang ito, nag-aalok ang Jianing Forging ng mga sumusunod na sistematikong solusyon:
1. Pinahusay na proseso ng forging: Sa pamamagitan ng paggamit ng multi-directional forging technology, ang mga metal streamlines ay maayos na naipapamahagi sa kahabaan ng forging contour, na nagpapabuti sa resistensya sa pagkapagod at nagpapababa ng posibilidad ng maagang pagkasira.
2. Pinong hulma at kontrol sa proseso: Gamit ang mataas na katumpakan na ring molds na pinagsama sa pre-forging, mid-forging, at post-forging stage ng online dimensional monitoring, tumutulong ito sa pagkontrol ng indibidwal na dimensional tolerances ng bawat piraso sa loob ng ISO IT7 level at nagpapababa ng mga kasunod na allowance sa pagmachina.
3. Customized heat treatment plan: Batay sa kapal ng pader ng forging at mga katangian ng materyal, magdisenyo ng kombinasyon ng proseso ng segmented temperature control, pagpili ng quenching medium, at pagtutugma ng tempering time upang kontrolin ang pagbabago ng tigas ng buong seksyon sa loob ng HRC 2.
4. Flexible na iskedyul ng produksyon: Pagtatatag ng mabilis na daloy mula sa paghahanda ng materyal, forging, heat treatment, hanggang inspeksyon, na nagpapahintulot sa paghahatid ng blanks para sa mga agarang order sa loob ng 48 oras upang matugunan ang mga pangangailangan ng customer sa agarang iskedyul.

