فورجینگ شانشی جیانینگ شامل کیس های مهندسی واقعی از ورق های لوله، فلنج ها و انواع فورجینگ های دیسکی گرد است. محصولات نهایی فورجینگ دیسکی فولاد کربنی و فولاد ضدزنگ به وضوح عکاسی شده اند که مستقیما دقت فرآوری فورجینگ ها و اثربخشی سازگاری خطوط لوله را نشان می دهد.
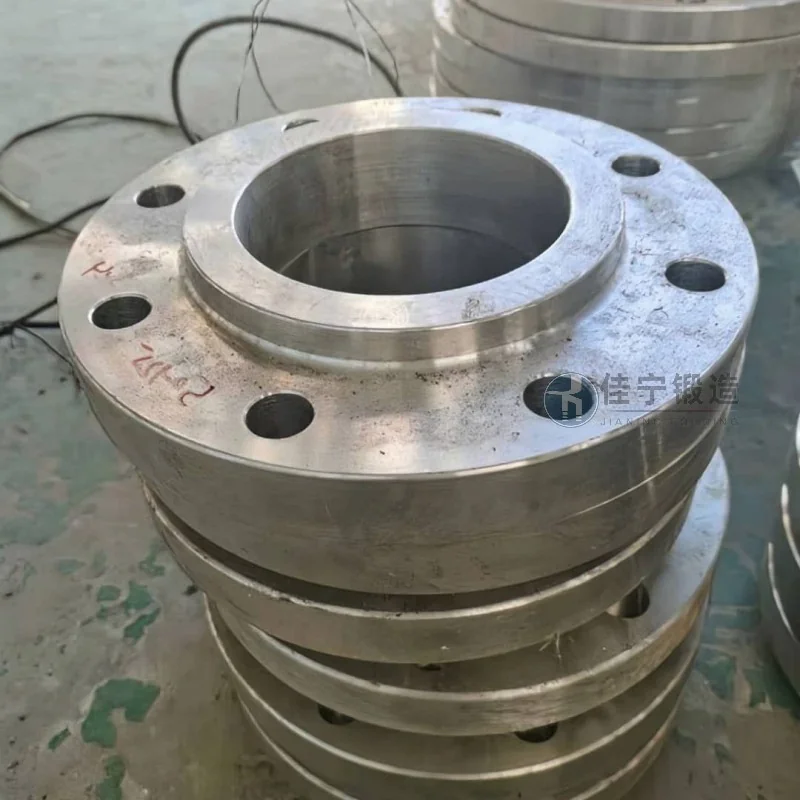
یک تولیدکننده قطعات هیدرولیک در فنگشیان، شانگهای، مدت هاست که با فشارهای دوگانه کارایی و کیفیت در فرآوری فورجینگ های تابه مواجه بوده است. آهنگری های دیسکی تولید شده توسط این شرکت عمدتا برای اجزای کلیدی سیستم های هیدرولیکی استفاده می شوند و نیازهای بالایی برای چگالی مواد، دقت ابعادی و یکپارچگی سطح دارند. فرآیند اولیه از آهنگری قالب باز سنتی استفاده می کرد که نه تنها چرخه تولید طولانی داشت بلکه نوسانات زیادی در بازده نهایی داشت و پاسخگویی به تقاضای رو به رشد برای سفارش ها را دشوار می کرد.
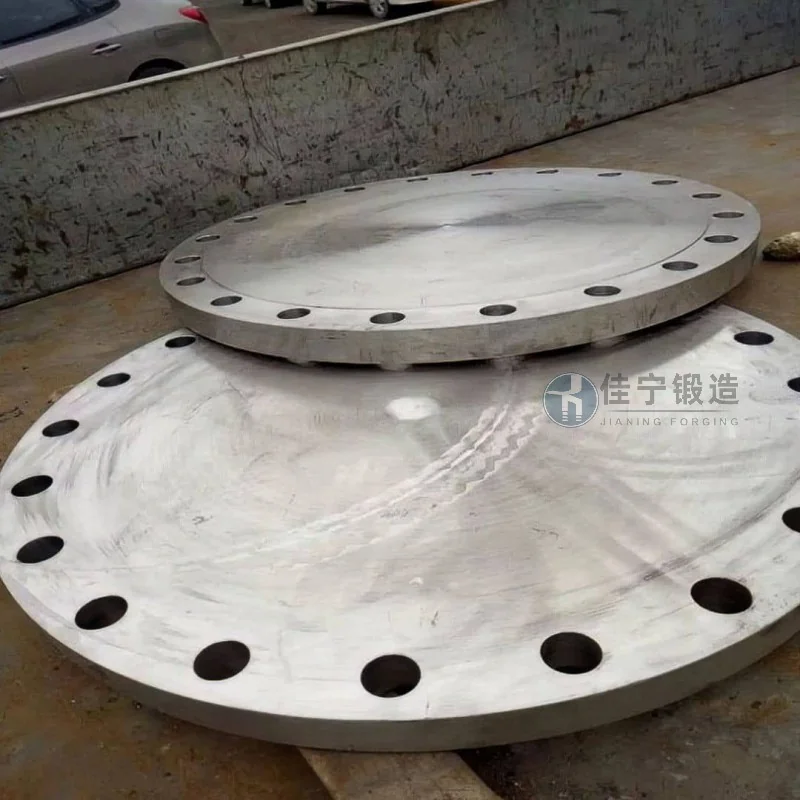
شرکت عمدتا در طول تولید فورجینگ های تابه ای با سه مشکل مواجه شد: اول، نرخ پایین استفاده از مواد، با حاشیه های بالای تیغه در فرآیندهای سنتی که منجر به هزینه های مداوم بالا می شود؛ دوم، یکنواختی ساختاری داخلی ناکافی، به طوری که برخی فورجینگ ها در پردازش های بعدی ترک های ریز یا نقص های شل را آشکار می کنند که بر عمر خدمات محصول تأثیر می گذارد؛ سوم، سازگاری ابعادی ضعیف در تولید انبوه، با انحراف قطر بیرونی و ضخامت بین دسته های مختلف که از محدوده تلرانس فراتر می رود و باعث تنظیمات مکرر در ماشین کاری های بعدی می شود. این نقاط درد مستقیما بهبود ظرفیت و رضایت مشتری شرکت ها را محدود می کند.
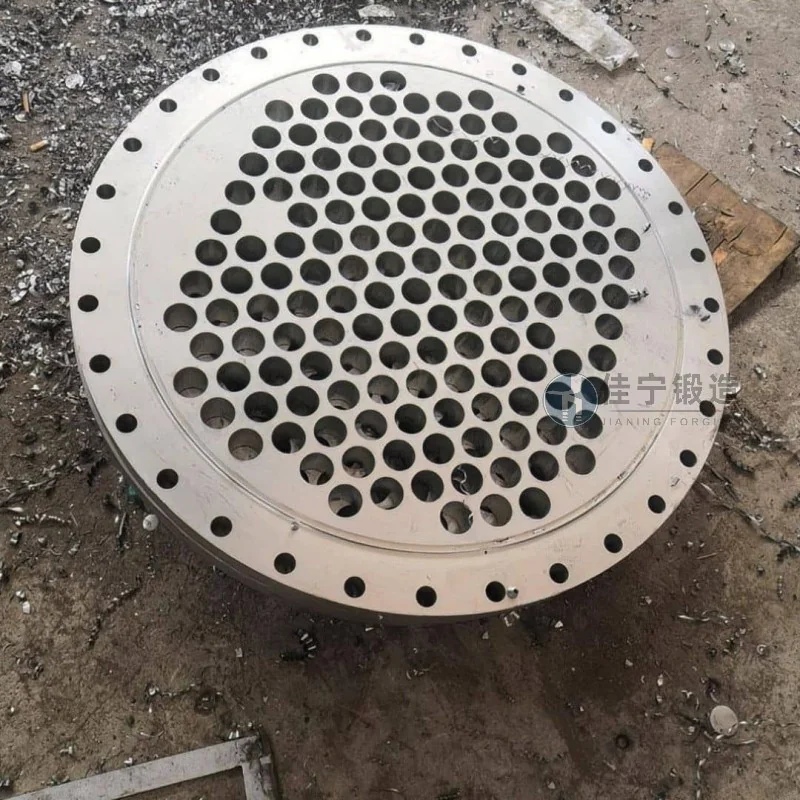
برای رفع این مشکلات، شرکت Jianing Forging یک راه حل اختصاصی آهنگری قالب دیسک را برای شرکت سفارشی کرده است. با بهینه سازی طراحی حفره قالب و پارامترهای فرآیند آهنگری، شکل دهی نزدیک به خالص حاصل شده و هدررفت مواد کاهش یافته است. در عین حال، فناوری آهنگری قالب چندجهته برای توزیع معقول خطوط جریان فلزی در طول کانتور قطعه به کار گرفته می شود و بدین ترتیب چگالی ریزساختاری داخلی و خواص مکانیکی فورج را بهبود می بخشد. از نظر کنترل ابعاد، با کمک قالب های ریز و سیستم کنترل دمای پایدار، تلرانس قطر بیرونی در محدوده ±0.3 میلی متر و تلرانس ضخامت در محدوده ±0.15 میلی متر حفظ می شود که به طور مؤثری از یکنواختی دسته ای پشتیبانی می کند. علاوه بر این، با کوتاه کردن تعداد چرخه های حرارتی و فرآیند آهنگری قالب، چرخه تولید یک قطعه منفرد حدود ۳۰٪ نسبت به روش های سنتی کاهش می یابد که منجر به بهبود کارایی کلی می شود. این راه حل به صورت دسته ای در شرکت به کار گرفته شده است، با بازدهی پایدار در سطح بالا و بازخورد مشتریان مثبت بوده است.

