Shanxi Jianing Forging ha reunido casos reales de anillos de brida de energía eólica, engranajes anulares, anillos de rodillos, anillos de rodillos y otros aterrizajes circulares, con una gama completa de productos de forja terminados para acero al carbono, acero inoxidable y anillos de aleaciones, proporcionando referencia para la selección de productos y soluciones no estándar.
En el campo de la maquinaria de construcción, la calidad de las forjadas anulares, como componentes clave, afecta directamente a la estabilidad y vida útil del equipo. Una fábrica de maquinaria de construcción en Tianshui, Gansu, lleva mucho tiempo enfrentándose a problemas como grietas por fatiga, desviaciones dimensionales y tratamientos térmicos desiguales en las forjadas de anillos bajo condiciones de carga elevada, lo que ha afectado significativamente la eficiencia de la producción y la seguridad del equipo. Para abordar sistemáticamente estos problemas, tras extensas comparaciones, la fábrica finalmente decidió cooperar con Jianing Forging, aprovechando sus procesos de forja maduros y su estricto sistema de control de calidad para completar un lote de producción personalizada de forjados de anillos de alta demanda.
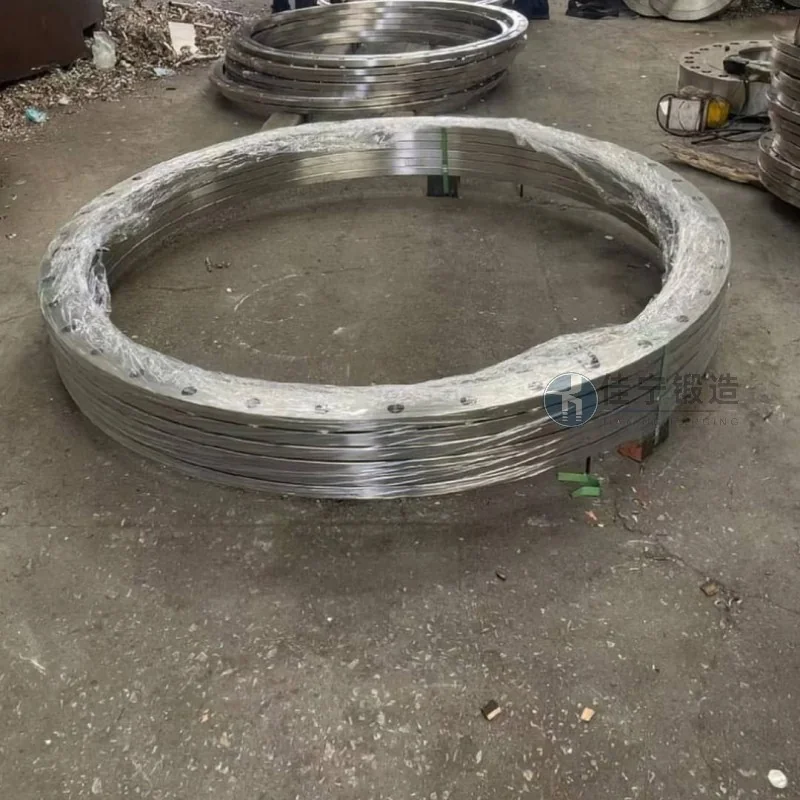
Este caso implica las forjadas de anillo de soporte requeridas por una fábrica de maquinaria de construcción en Tianshui, Gansu, utilizadas para la estructura de soporte rotacional de su gran maquinaria de construcción. Esta forja debe soportar frecuentes cargas de impacto y tensiones alternas, exigiendo altos estándares de estanqueidad interna del material, precisión dimensional y dureza superficial. Optimizando las proporciones de forja, refinando el tamaño del grano y combinando procesos personalizados de tratamiento térmico, Jianing Forging entregó con éxito forjados en forma de anillo que cumplían los requisitos del acuerdo técnico, ayudando a los clientes a mejorar la fiabilidad general de la máquina.
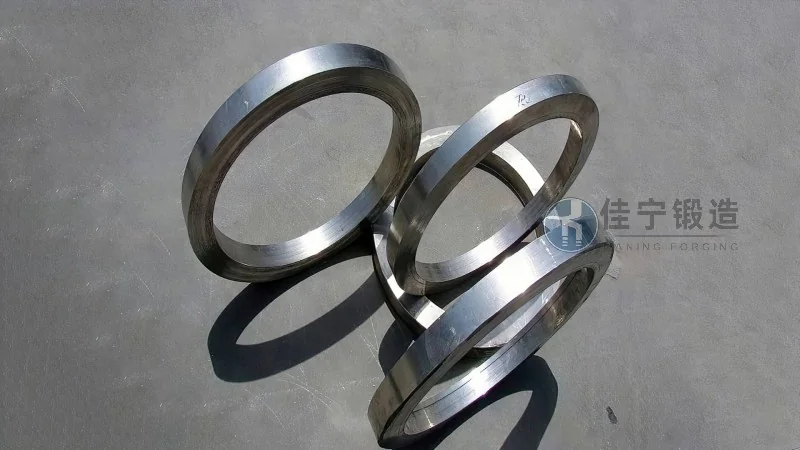
1. Riesgo de fallo por fatiga: Bajo condiciones de carga pesada a largo plazo, las forjadas anulares originales del cliente presentan una distribución desigual del flujo metálico interno, lo que fácilmente provoca microgrietas en zonas de concentración de tensiones y una falla temprana.
2. Insuficiente consistencia dimensional: Múltiples lotes de forjados fluctúan significativamente en dimensiones clave como diámetros interior y exterior y paralelismo en las caras finales, lo que conduce a un mayor margen de mecanizado y mayores costes.
3. Dureza desigual del tratamiento térmico: Debido a diferencias significativas en el grosor de la pared de forja, los procesos convencionales de tratamiento térmico dificultan lograr una dureza uniforme en toda la sección transversal, y algunas áreas no cumplen con los estándares de resistencia al desgaste.
4. Ciclos de entrega estrictos: El calendario de producción de la empresa es estricto, con plazos estrictos para falsificar entregas en blanco, lo que exige a los proveedores una respuesta rápida y una capacidad estable de programación de producción.
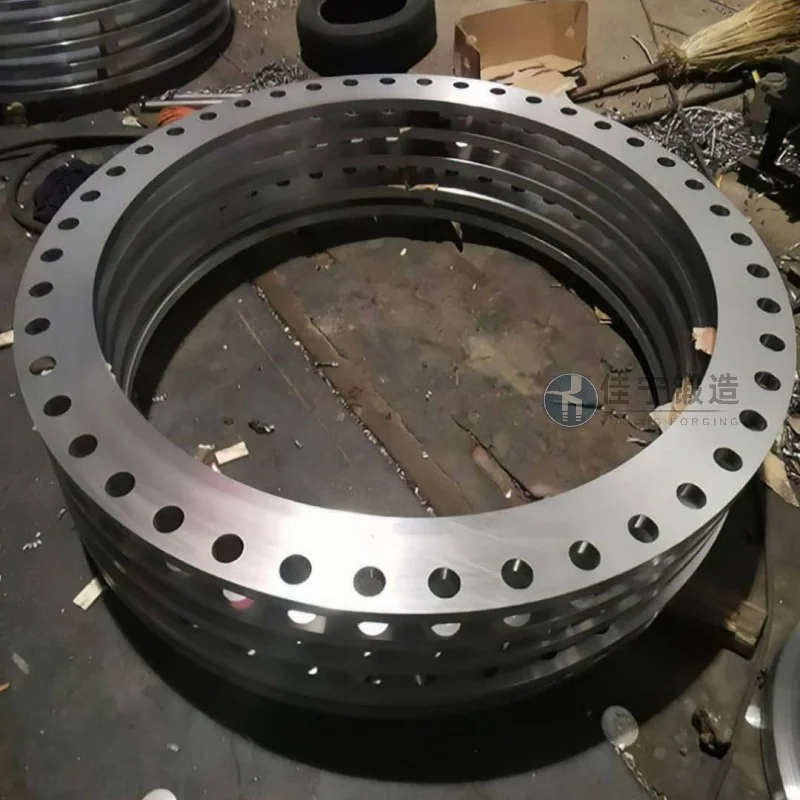
Para abordar estos puntos de dolor, Jianing Forging ofrece las siguientes soluciones sistemáticas:
1. Proceso de forja optimizado: Al adoptar la tecnología de forja multidireccional, las líneas de flujo del metal se distribuyen razonablemente a lo largo del contorno de forja, mejorando la resistencia a la fatiga y reduciendo la probabilidad de fallo prematuro.
2. Moldes finos y control de procesos: El uso de moldes de anillo de alta precisión combinados con la fase de preforja, forja intermedia y postforjado de monitorización dimensional en línea ayuda a controlar las tolerancias dimensionales individuales dentro del nivel ISO IT7 y reduce las tolerancias de mecanizado posteriores.
3. Plan de tratamiento térmico personalizado: Basado en el grosor de la pared de forja y las características del material, diseñar una combinación de proceso de control de temperatura segmentado, selección de medio de temple y ajuste de tiempo de temple para controlar las fluctuaciones de dureza a toda la sección dentro de HRC 2.
4. Programación flexible de la producción: Establecer un mecanismo de flujo rápido desde la preparación del material hasta la forja, el tratamiento térmico y la inspección, permitiendo la entrega de blanks para pedidos urgentes en un plazo de 48 horas para cumplir con los requisitos urgentes de los clientes.

