Shanxi Jianing Forging kann Schellenschmieden mit großem Druckbehälter aus Kohlenstoffstahl, Edelstahl und legiertem Stahl verarbeiten. Die Station verfügt über eine Fülle realer Fälle von Zylinderschmiede, die die Schmiedefähigkeiten großer Zylinder und die korrosionsbeständigen Ergebnisse von Fertigprodukten vollständig demonstrieren.
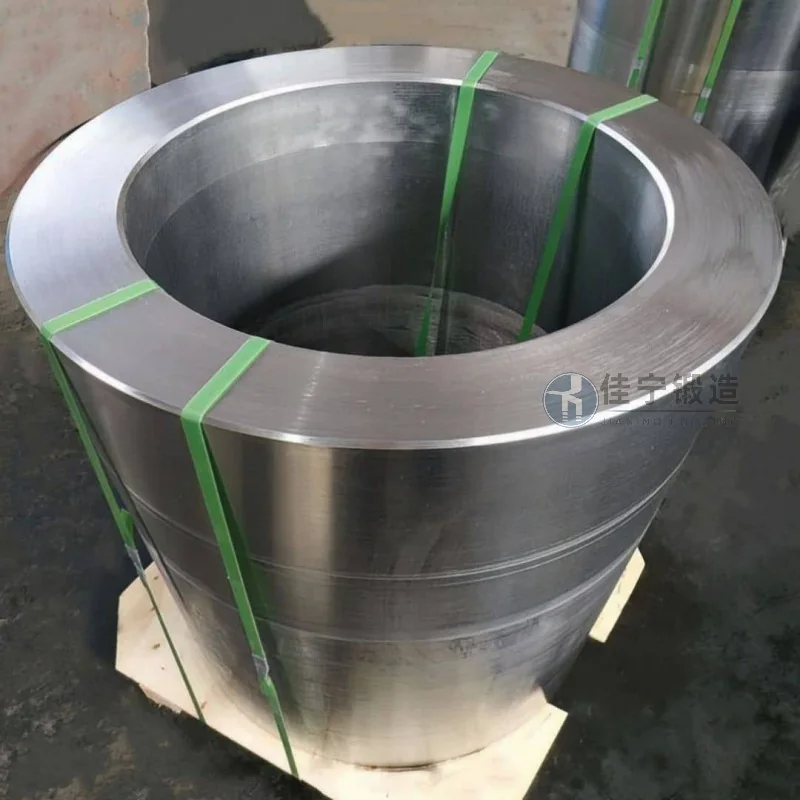
Eine metallurgische Ausrüstungsfabrik in Pingliang, Gansu, beauftragte uns aufgrund des Produktionsbedarfs mit der Verarbeitung einer Charge hochwertiger zylindrischer Schmiedeteile. Diese Charge von Schmiedestücken wird in Schlüsselteilen der Kernausrüstung verwendet, mit strengen Standards für Materialleistung, Maßgenauigkeit und innere Qualität. Basierend auf den technischen Parametern, die der Kunde vorgibt, schließen wir den gesamten Prozess vom Schmiededesign bis zur fertigen Produktlieferung ab.
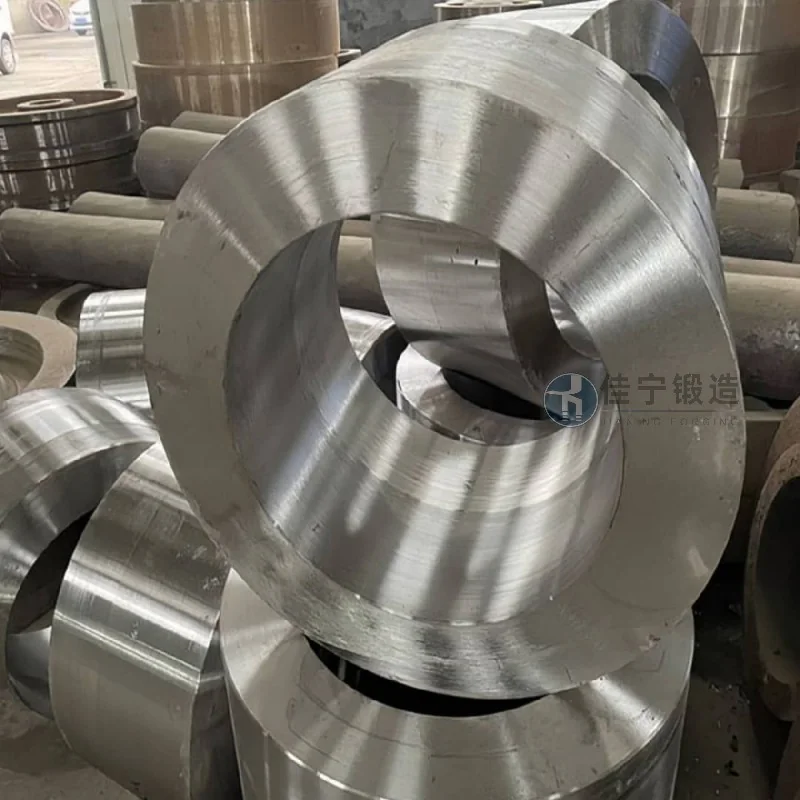
Während des frühen Probeproduktionsprozesses stieß die Metallurgische Ausrüstungsfabrik auf mehrere Probleme: Erstens war die Wanddicke der Laufschmiedestücke relativ groß, was konventionelle Schmiedemethoden erschwerte, eine innere Gewebegleichmäßigkeit zu erreichen, was leicht zu Trennung oder Lockerung von Defekten führte; Zweitens verlangt der Kunde, dass Maßtoleranzen innerhalb von 0,5 mm gehalten werden und die Ultraschall-Fehlererkennung (UT)-Inspektion bestehen, die der ursprüngliche Lieferant nicht konstant erreichen kann; Drittens ist der Lieferzyklus eng, und der Kunde befürchtet, dass der traditionelle Prozess zu lange dauert und den Fortschritt der Ausrüstung beeinträchtigen könnte.
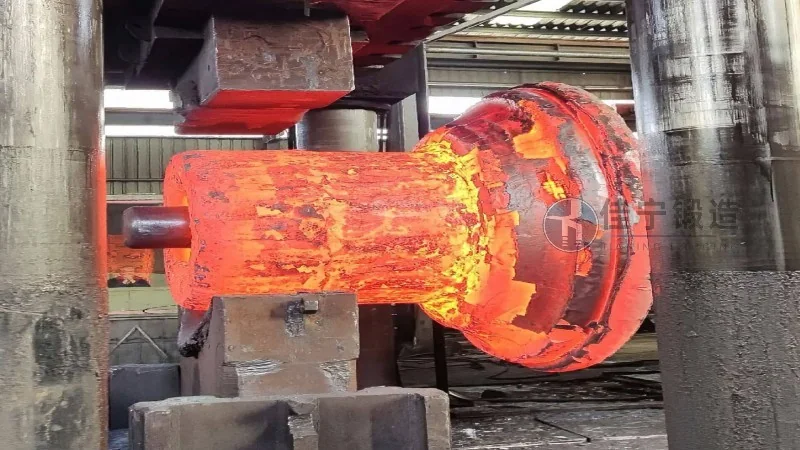
Um diese Schmerzpunkte zu beheben, bieten wir folgende Lösungen an: Erstens wird durch die Kombination von multidirektionalem Schmieden und temperaturkontrolliertem Schmieden in Kombination mit optimierter Deformationsverteilung die interne Gewebeungleichheit effektiv beseitigt, und das Endprodukt besteht beim ersten Versuch den UT-Test; Zweitens wurden durch den Einsatz von CNC-Schleifringen und Präzisionsbearbeitungsgeräten die Rundungs- und Geradetoleranzen des Zylinders stabil innerhalb von 0,3 mm kontrolliert und damit die Kundenanforderungen übertroffen; schließlich wurde durch vorherige Prozesssimulationen und Koordinierung der Produktionspläne der Lieferzyklus auf zwei Drittel des ursprünglichen Plans komprimiert, was dem Kunden eine reibungslose Verbindung zu den Installationsknoten ermöglichte. Diese Charge von Zylinderschmiedestücken wurde in Betrieb genommen und funktioniert gut, und der Kunde hat später weitere Kooperationsaufträge aufgegeben.

