Shanxi Jianing Forging hat reale Kisten von Windkraft-Flanschringen, Ringzahnrädern, Lagerringen, Rollenringen und anderen Ringansätzen gesammelt, mit einem vollständigen Sortiment an fertigen Schmiedeprodukten für Kohlenstoffstahl, Edelstahl und Legierungsringe, die als Referenz für Produktauswahl und nicht-standardisierte Lösungen dienen.
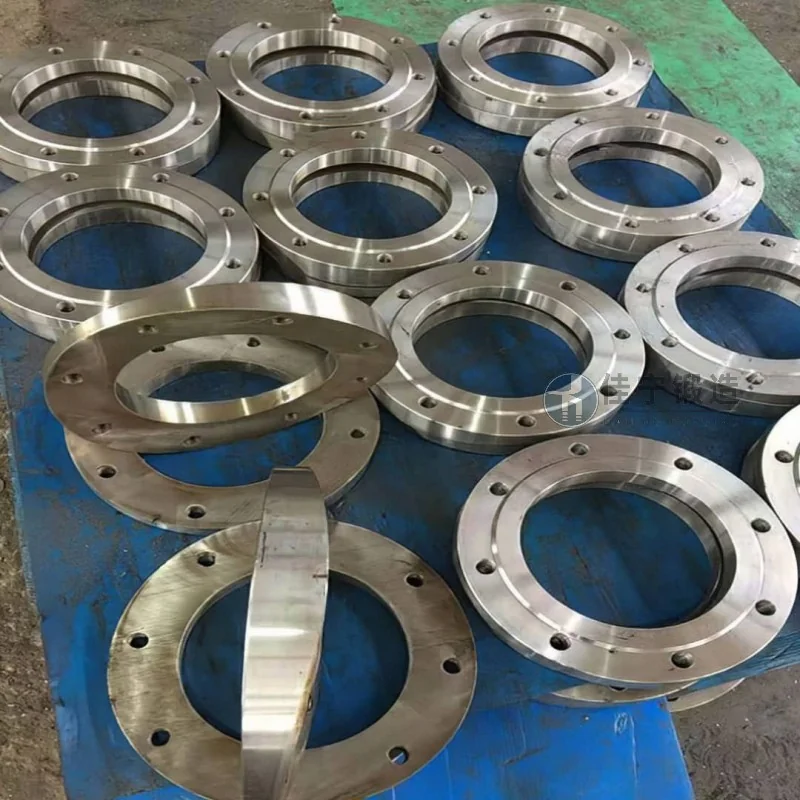
Eine hydraulische Ausrüstungsfabrik in Changsha, Hunan, stellte hohe Anforderungen an Maßgenauigkeit, innere strukturelle Gleichmäßigkeit und Oberflächenfinish der ringförmigen Schmeeden bei der Herstellung wichtiger Komponenten für große Hydraulikzylinder. Die Fabrik verwendete ursprünglich traditionelle Gießverfahren, aber Gussteile wiesen oft Mängel wie Porosität und Segregation auf, was zu großen Bearbeitungsauflagen und hohen Schrottraten führte und die Lieferzeiten der Projekte beeinflusste.
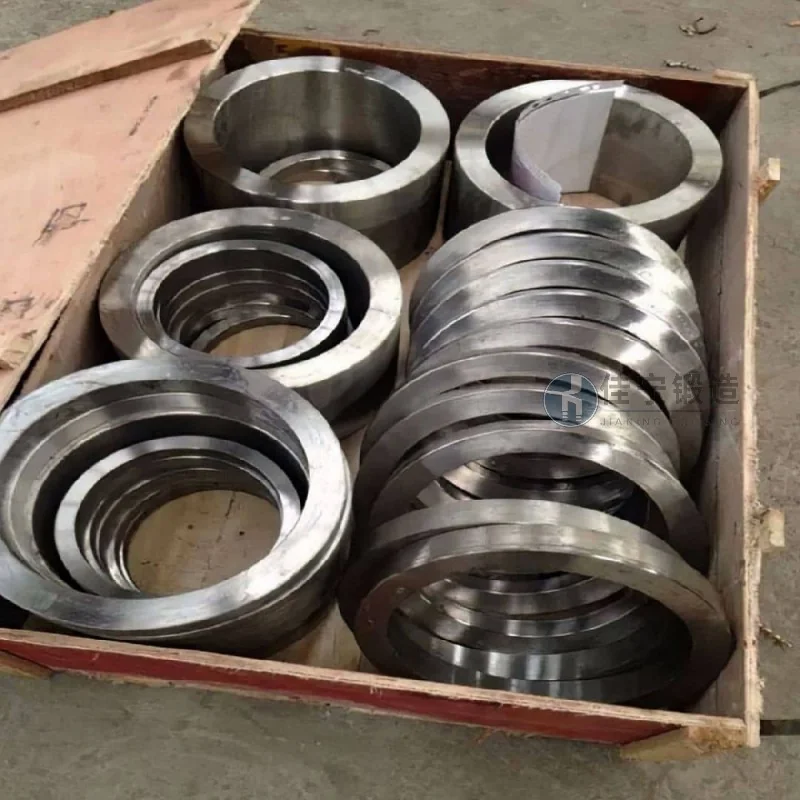
Der Kunde sah sich drei Hauptproblemen gegenüber: Erstens war die Konzentrizität der inneren und äußeren Durchmesser der Ringschmieden innerhalb von 0,5 mm schwer zu kontrollieren, was zu langanhaltenden Drehvorgängen führte; zweitens waren die inneren Körner der Schmiedeteile grob und erfüllten die Ermüdungslebensdauer von Hydraulikzylindern unter Hochdruckbedingungen nicht; drittens war der Lieferzyklus des ursprünglichen Zulieferers instabil, was den Montagefortschritt durch Nachbearbeitungen oft verzögerte.
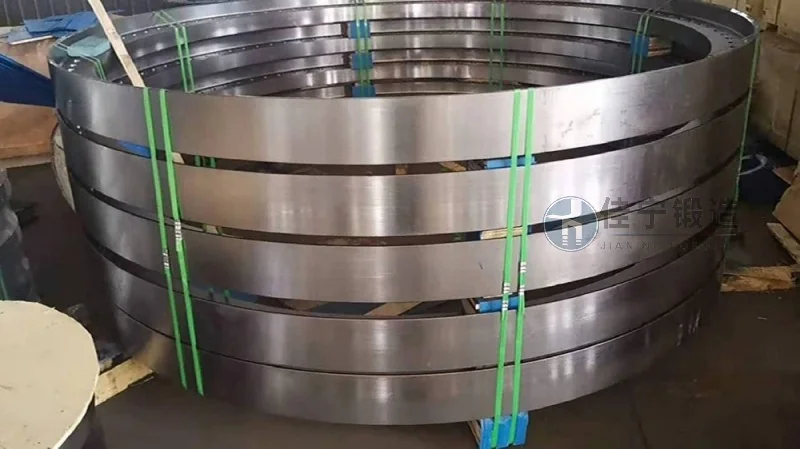
Um diese Schmerzpunkte zu lösen, bieten wir maßgeschneiderte Lösungen für das Schmieden von Ringen an. Zunächst wird ein Feinringwalzverfahren eingeführt, bei dem mehrere aufeinanderfolgende Walzungen Metallstromlinien gleichmäßig entlang der Umfangsrichtung verteilen, wodurch Mikrostrukturdefekte im Guss effektiv beseitigt werden und die Konzentrizität des Endprodukts innerhalb von 0,3 mm stabil bleibt. Zweitens wurden die Parameter der Schmiedetemperatur und der Verformungsrate optimiert, um eine Korngröße über Grad 7 zu erreichen, wodurch die Ermüdungsbeständigkeit des Materials verbessert wird. Schließlich wurde ein vollständiges Prozessqualitätsverfolgungssystem vom Schneiden und Erhitzen bis zu den fertigen Produkten eingerichtet, wodurch der Einzelteil-Lieferzyklus auf 15 Tage verkürzt und eine eindimensionale Inspektion erforderlich war, was die Nachbearbeitungskosten und den Zeitverlust des Kunden reduzierte.

