Shanxi Jianing Forging dokáže zpracovávat kované kované nádoby s velkým průměrem z uhlíkové, nerezové oceli a legované oceli. Stanice disponuje bohatstvím skutečných případů válcového kování, které plně demonstrují kovací schopnosti velkých válců a odolnost hotových výrobků proti korozi.
Továrna na automatizační zařízení ve Fuzhou v provincii Jiangxi čelila několika technickým výzvám při aplikaci trubkových kovacích materiálů. Komponenty válců vyráběné v této továrně mají vysoké požadavky na rozměrovou přesnost, vnitřní strukturální jednotnost a odolnost proti únavě. Tradiční kovací procesy však mají potíže splnit všechny tyto normy současně, což vede k nízkým průchodnostem produktů a prodlouženým dodacím cyklům. Kromě toho zákazníci čelí problémům, jako je nedostatečné využití materiálu a složité následné zpracování, a naléhavě potřebují spolehlivější řešení pro kování trubek.
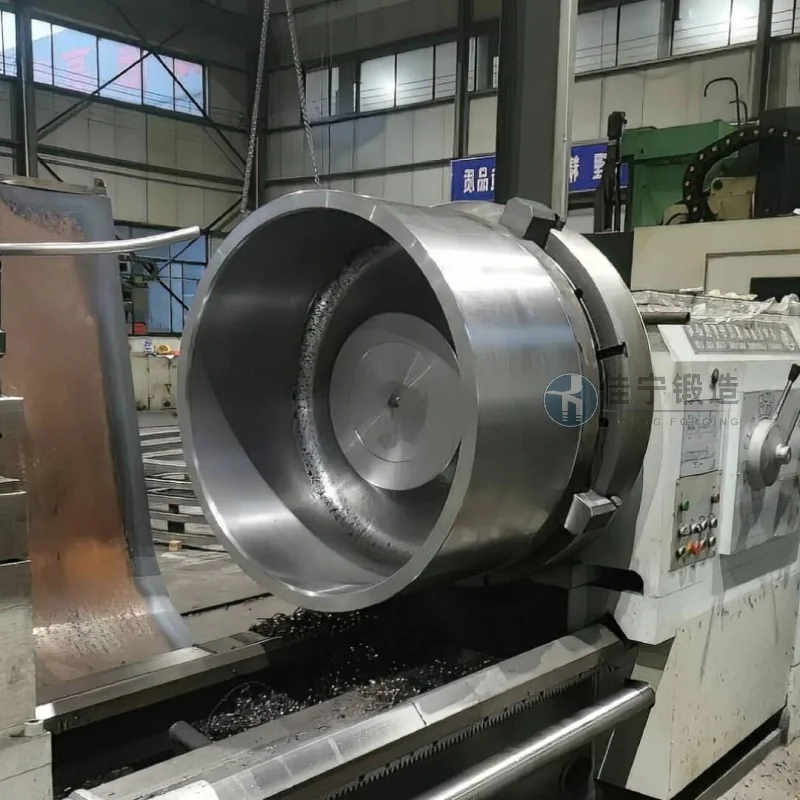
Továrna na automatizační zařízení sídlící ve Fuzhou v provincii Jiangxi se specializuje na výrobu klíčových komponent automatizovaných výrobních linek. Při nákupu válcových kovacích materiálů byla továrna dlouhodobě omezena nedostatky v řízení procesu kování dodavatelů, zejména v jednotnosti tloušťky stěny, paralelismu koncových ploch a povrchové kvality velkých válců. Po několika kolech prověřování a hodnocení se závod nakonec rozhodl spolupracovat se společností s vyspělými zkušenostmi s kováním, aby tyto problémy řešil cíleným způsobem.

Hlavní problémy tohoto zákazníka se zaměřují na tři aspekty: Za prvé, rozměrové tolerance sudových výkovníků je obtížné stabilně kontrolovat v rámci výkresů, což vede k nadměrným přídavnostem na obrábění pro následné obrábění, což zvyšuje náklady na materiál a dobu zpracování; Za druhé, mikro-vady jako volnost a segregace uvnitř kování, které ovlivňují životnost válce za vysokých tlakových podmínek; Za třetí, dodavatelské cykly se výrazně liší a postrádají flexibilní a upravené služby, což ztěžuje uspokojení potřeb výrobců automatizačních zařízení v rychlé iteraci.
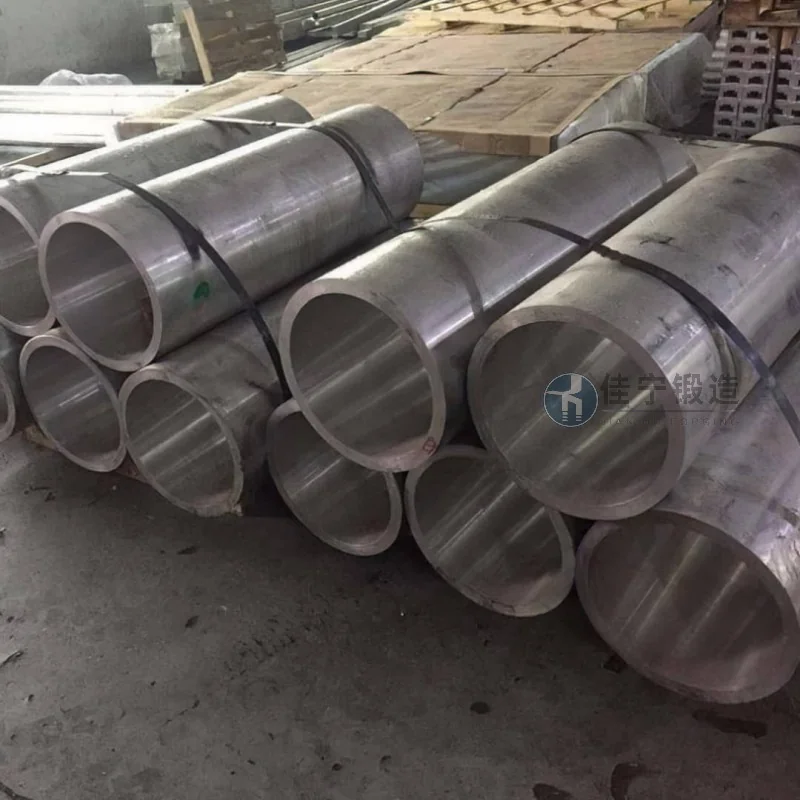
Aby partner tyto problémy řešil, poskytl na míru šitá řešení pro kování trubek. Na úrovni procesu se optimalizací teploty zahřívání a poměru kování v kombinaci s vícesměrným kováním a předformováním efektivně zlepšuje rozložení kovových proudů, čímž se zvyšuje hustota a konstrukční jednotnost výkovů. Co se týče kontroly kvality, zavedli jsme celospektrální nedestruktivní testování a online dimenzionální monitorování, abychom zajistili, že kritická rozměrová přesnost každého válce splňuje přísné zákaznické standardy. Navíc na základě modulárního návrhu forem a flexibilních plánovacích strategií byl dodací cyklus standardních válců zkrácen přibližně o 30 %, přičemž podporuje rychlé přepínání mezi malými dávkami a více specifikacemi, plně přizpůsobený flexibilním potřebám výrobců automatizačních zařízení.
Nakonec, po přijetí nového plánu, se míra průchodu prvním průchodem u válcových výkovů zvýšila na více než 95 %, následná doba zpracování byla snížena o více než 40 % a celkové výrobní náklady byly sníženy přibližně o 15 %. Spolupráce mezi oběma stranami také podnítila technologické vylepšení základních komponent automatizačního zařízení továrny, což dále zvyšuje její tržní konkurenceschopnost.

