Shanxi Jianing Forging dokáže zpracovávat kované kované nádoby s velkým průměrem z uhlíkové, nerezové oceli a legované oceli. Stanice disponuje bohatstvím skutečných případů válcového kování, které plně demonstrují kovací schopnosti velkých válců a odolnost hotových výrobků proti korozi.
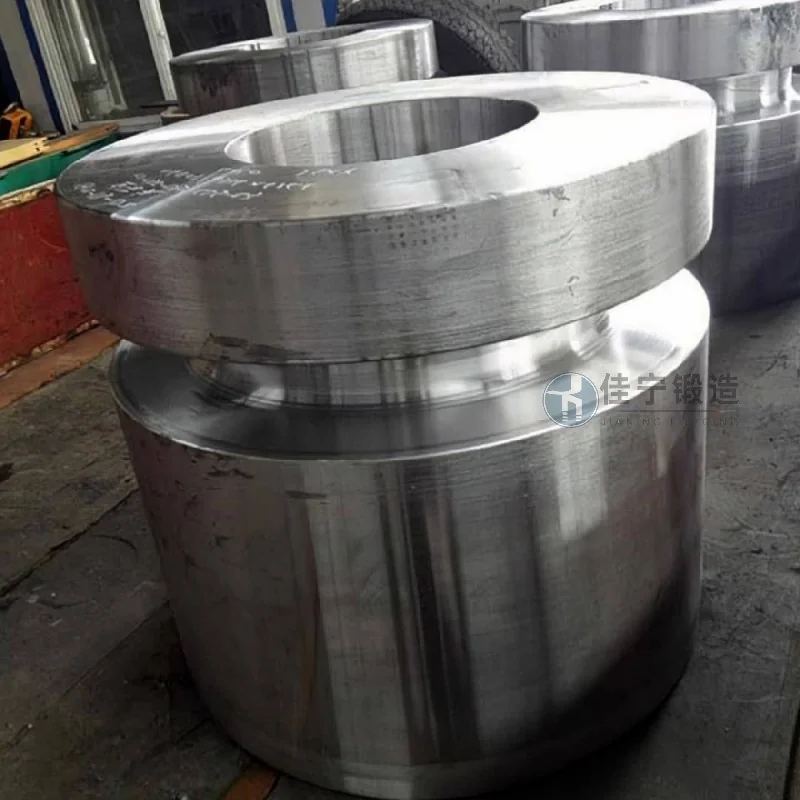
Chemická továrna na stroje v Chifengu, Vnitřní Mongolsko, stanovila přísné požadavky na hustotu vnitřní mikrostruktury, mechanickou stabilitu a přesnost rozměrů při získávání výkovek pro tlakové nádoby. Tato série válcových kovacích materiálů se používá jako tlaková součást chemických reakčních jednotek, což vyžaduje dlouhodobý provoz v prostředí s vysokou teplotou, vysokým tlakem a korozivními médii. Jakákoli drobná vada může způsobovat bezpečnostní rizika.
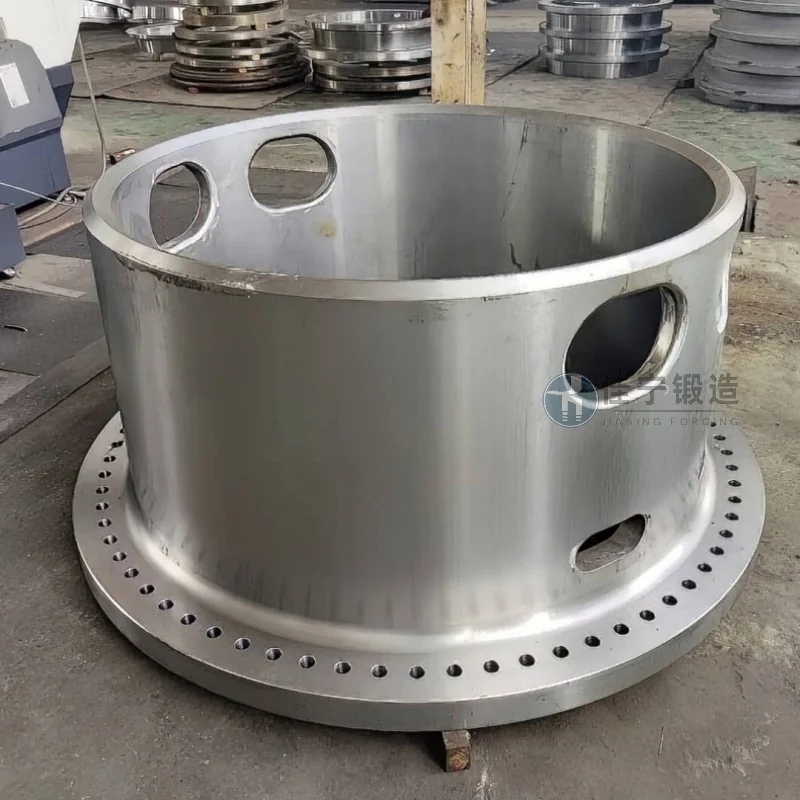
Během počátečního zkušebního výrobního procesu se zákazníci setkali s následujícími problémy: konvenční kování mělo potíže s eliminací centrální volnosti a segregace ocelových ingotů, což vedlo k nízké ultrazvukové propustnosti detekce vad u kování; Nesprávná kontrola parametrů tepelného zpracování po kování vede k nerovnoměrnému rozložení tvrdosti v těle válce a významné následné deformaci; Zároveň jsou dodací lhůty velmi napjaté, což vyžaduje přísnou kontrolu výrobních cyklů.
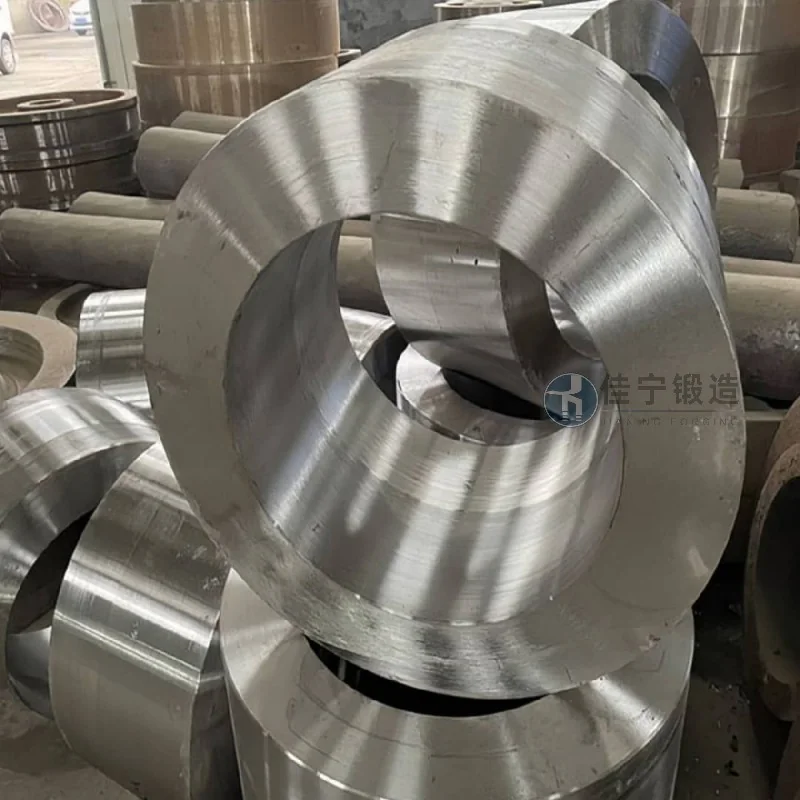
K řešení těchto problémů Jianing Forging realizuje speciální úsilí ve třech oblastech: kontrola surovin, optimalizace procesu kování a úprava parametrů tepelného zpracování. Vysoce kvalitní ingoty z legované oceli ošetřené vakuovou odplyňovací úpravou v kombinaci s vícesměrnou kovací technologií účinně narušují odlitou konstrukci a zjemňují zrna. Použitím počítačových simulací k navrhování poměrů kování je rozložení výkovin dobře sladěno s polem napětí. Tepelná fáze využívá segmentované teplotně řízené normalizační a temperační procesy, což pomáhá udržet celkovou tvrdost válce v požadovaném rozsahu HB zákazníka 200–250, s rozdílem tvrdosti v příčném průřezu menším než 20 HB. Konečně dodané trubkové výkovy dosáhly úspěšnosti detekce vad 1, přičemž mechanické vlastnosti výrazně převyšovaly standardy zákazníka, což ušetřilo přibližně 15 % následného zpracování a montážního cyklu pro chemické stroje a získalo vysoké uznání od zákazníků.

