Shanxi Jianing Forging zahrnuje skutečné inženýrské případy trubkových plechů, přírub a různých kulatých kotoučových výkov. Hotové výrobky z uhlíkové a nerezové kotoučové výkovky jsou jasně fotografovány, což přímo odráží přesnost zpracování výkovin a efektivitu kompatibility potrubí.
V oblasti výroby hydraulických zařízení mají kotoučové výkovky jako klíčové přenosové a podpůrné komponenty kvalitu, která přímo ovlivňuje stabilitu a životnost zařízení. Továrna na hydraulické vybavení v Jinchengu, provincie Shanxi, stanovila při modernizaci výrobní linky vyšší požadavky na kotoučové kování. Díky vyspělým kovacím technikám a přísné kontrole kvality poskytl Jianing Forging na míru šitá řešení, která pomohla závodu dosáhnout efektivní výroby.
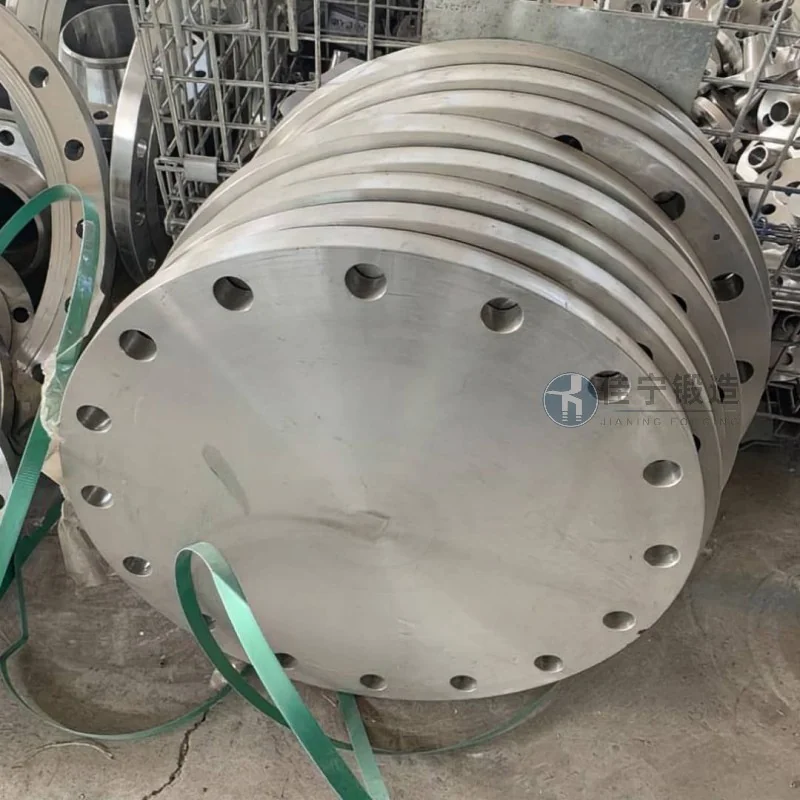
V Jinchengu, provincie Shanxi, se nachází továrna na hydraulické vybavení, která se zaměřuje především na výrobu klíčových komponent hydraulických systémů. Jeho nově vyvinuté hydraulické válce vyžadují sérii kotoučových výkovníků s relativně přesnými rozměry a hustou mikrostrukturou, aby zvládly vysokotlaké a vysokofrekvenční provozní podmínky. Po rozsáhlém výběru si továrna nakonec vybrala Jianing Forging jako dodavatele kování. Obě strany provedly několik kol technické koordinace zaměřené na specifikace produktů, ukazatele výkonnosti a doby dodání.
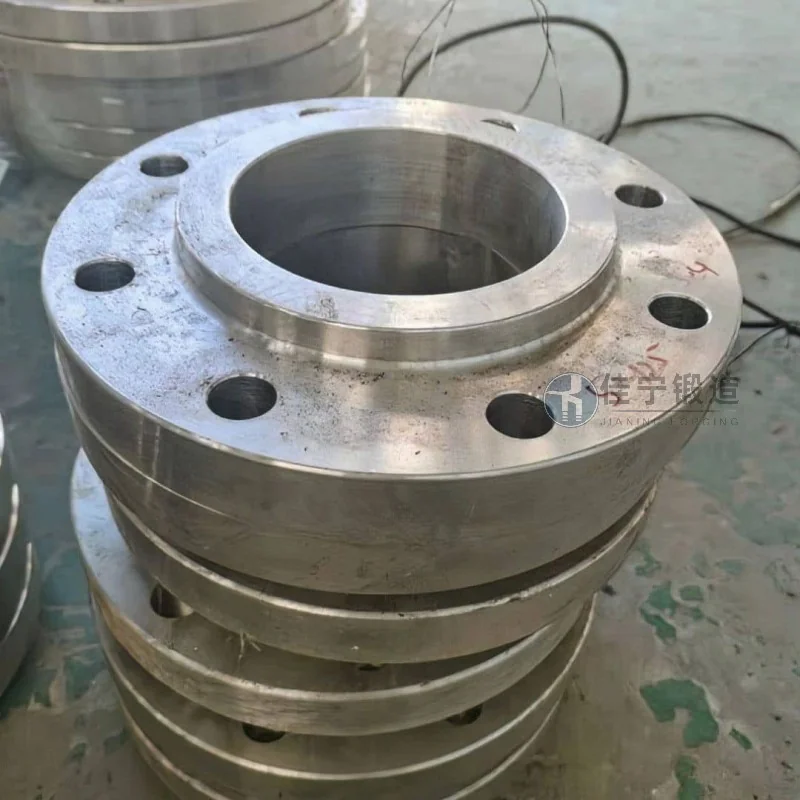
Původní diskové kování továrny se převážně opíralo o tradiční otevřené kovací procesy, které měly následující výrazné problémy:
- Nedostatečná rozměrová stabilita: Volné kování má velký objemový přídavek, což vede k časově náročnému následnému obrábění a zjevnému plýtvání materiálem.
- Vnitřní kolísání kvality: Nerovnoměrná velikost zrn výkovů, volnost nebo segregace v některých oblastech, což ovlivňuje těsnící výkon a únavovou životnost hydraulického válce.
- Nekontrolovatelné doby dodání: Outsourcing více procesů vede k dlouhým výrobním cyklům, což ztěžuje sladění nových plánů na zahájení výrobní linky.
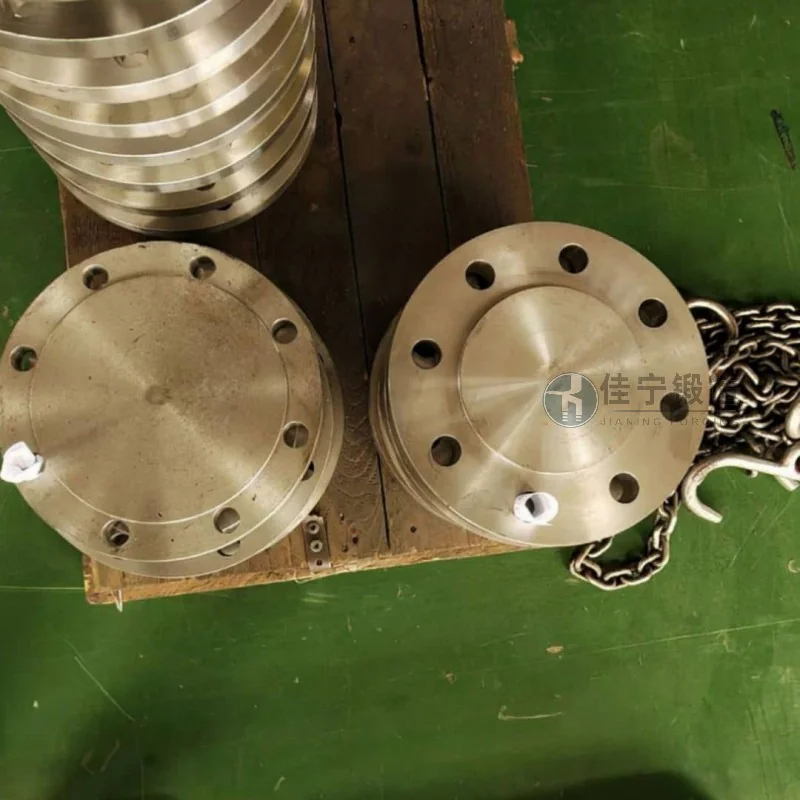
Aby Jianing Forging řešil tyto problémy, systematicky optimalizoval vše od návrhu forem a kovacích procesů až po tepelné zpracování:
- Používá uzavřené kování s formou kování, přičemž přesnost rozměrů kování je omezena na 0,5 mm, čímž snižuje přídavek na následné otáčení.
- Díky vícesměrnému kování a technologii chlazení s řízenou teplotou je struktura zrn zdokonalena tak, aby byla zajištěna jednotná celková tvrdost a absence vnitřních vad.
- Stanovit specializované výrobní plány pro monitorování celého procesu od příjezdu suroviny až po expedici hotového produktu, čímž se zkrátí počet dodacích cyklů na 15 pracovních dnů.
Dodané kotoučové výkovy byly testovány třetí stranou a mechanické vlastnosti i ultrazvuková detekce vad splnily zákaznické standardy, což pomohlo továrně na hydraulické zařízení dokončit výrobní linku včas do provozu.

