Shanxi Jianing Forging zahrnuje skutečné inženýrské případy trubkových plechů, přírub a různých kulatých kotoučových výkov. Hotové výrobky z uhlíkové a nerezové kotoučové výkovky jsou jasně fotografovány, což přímo odráží přesnost zpracování výkovin a efektivitu kompatibility potrubí.
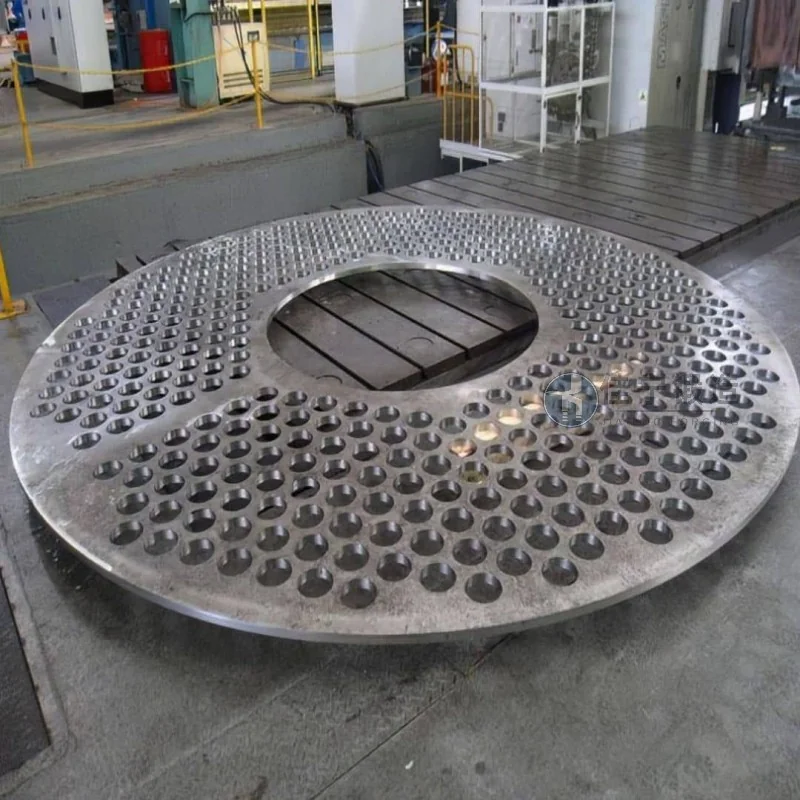
Továrna na přenosové stroje v Shantou, provincie Guangdong, dlouhodobě čelí problémům, jako jsou vysoké výrobní limity a nízký výnos při hromadné výrobě pánvových kovacích výrobků, a naléhavě potřebuje stabilní a spolehlivé dodavatele kovací techniky pro optimalizaci svého dodavatelského řetězce. Díky hluboké technické odbornosti a vyspělému procesnímu systému poskytuje Jianing Forging továrně zakázková řešení pro kování kotoučů, což jí pomáhá dosáhnout efektivní výroby.
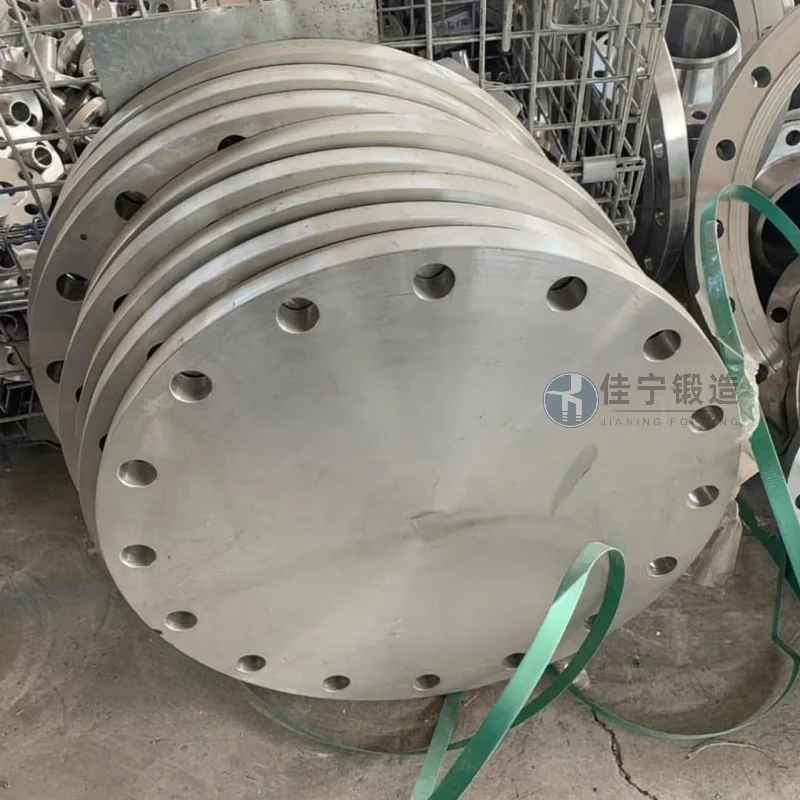
Kotoučové výkovky vyráběné touto továrnou se používají hlavně v klíčových částech převodovky, což vyžaduje vysokou rozměrovou přesnost, vnitřní strukturální jednotnost a kvalitu povrchu. Původní dodavatel měl v procesu kování následující nedostatky: nestabilní kontrolu rozměrových tolerancí, což vedlo k nadměrným přídavkům při obrábění a zvýšeným nákladům na materiál a dobu zpracování; Vnitřní vady, jako je volnost a segregace, jsou náchylné k vzniku uvnitř kování, což ovlivňuje životnost výrobku; Distribuční cykly se výrazně mění, což ztěžuje sladění s kontinuálním výrobním plánem závodu. Tyto problémy přímo omezovaly rozšiřování kapacit elektrárny a cíle v oblasti kontroly nákladů.
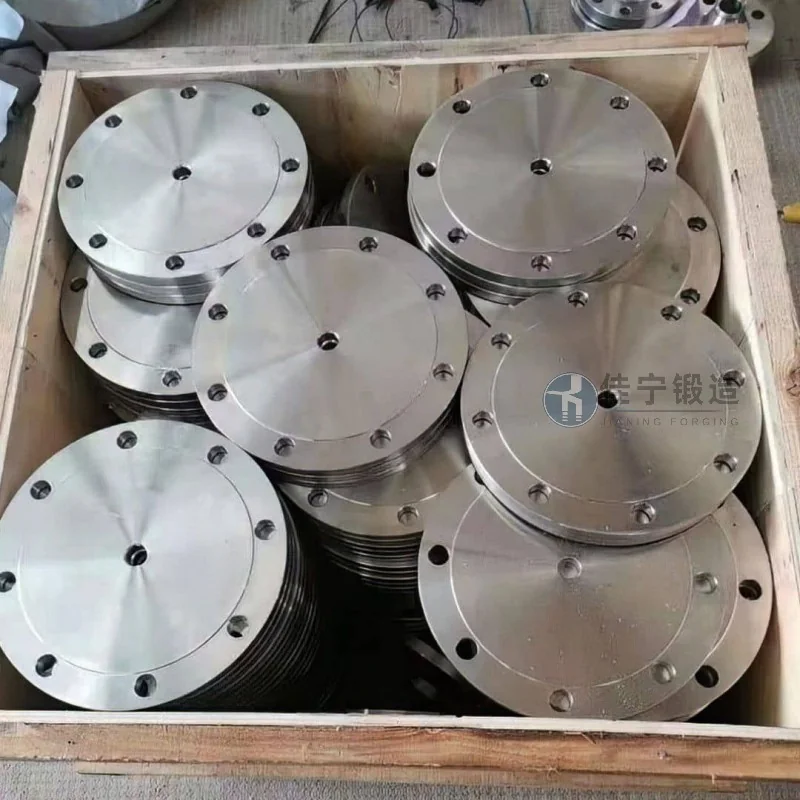
Aby Jianing Forging řešil tyto problémy, systematicky optimalizoval návrh forem, kovací procesy, tepelné zpracování a inspekční procesy. Technologie simulace konečných prvků optimalizuje strukturu předkovacích forem, což činí tok polotovaru racionálnějším a snižuje ztráty při záblesku; Přijímá vícesměrné kování a schémata řízení teploty a rychlosti pro zjemnění struktury zrn a odstranění vnitřních vad; Vybaven online infračerveným měřicím zařízením teploty a automatizovaným provozem pro zajištění konzistence v dávkových dílech; Současně byl zaveden speciální výrobní plán a mechanismus rychlé reakce, které zkomprimují doručovací cykly v rozumných průmyslových mezích. Konečné dodané diskové výkovky si udržely rozměrovou přesnost v rámci úrovně IT12, přičemž využití materiálu vzrostlo přibližně o 15 %. Továrna hlásila významné zlepšení jak v efektivitě zpracování, tak v úspěšnosti výrobků.

