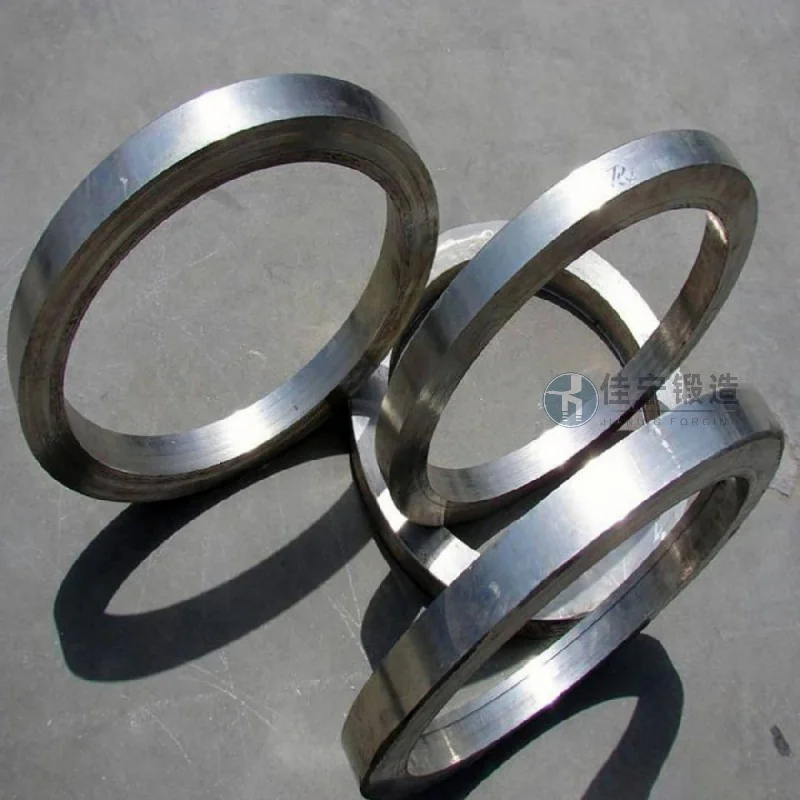
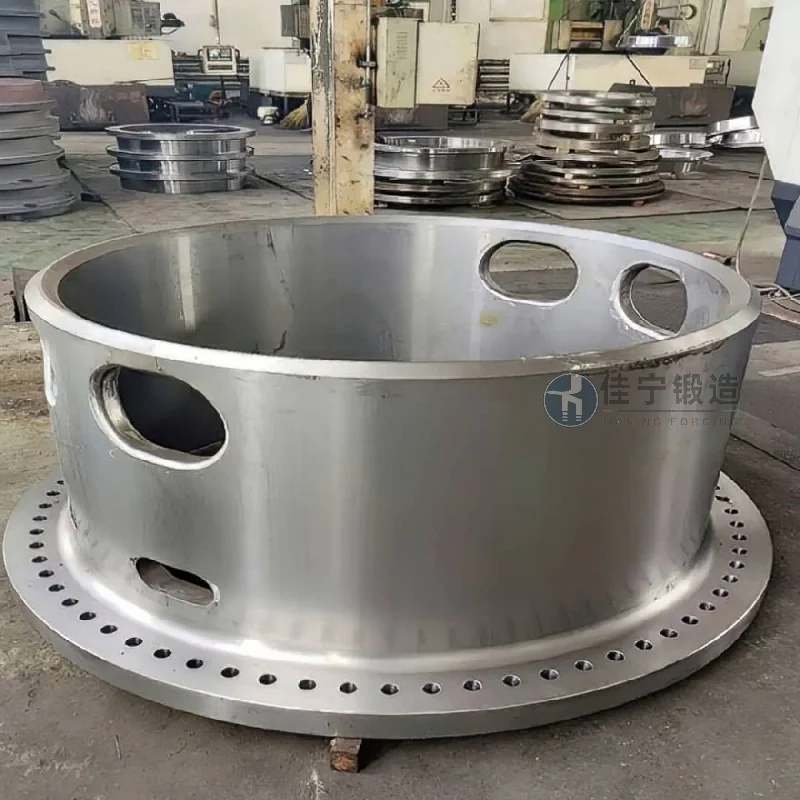
Shanxi Jianing Forging poskytuje zakázkové zpracování lehkých kovacích materiálů z hliníkových slitin a hliníkových přírub. Projektové kovací skříně z hliníkových slitin na místě jsou hotové, s produkty, které jsou lehké a splňují standardy pevnosti, kompatibilní s novým energetickým a lehkým zařízením.
V oblasti těžkého metalurgického průmyslu kvalita kovových slitin přímo ovlivňuje stabilitu provozu zařízení a životnost zařízení. Těžká metalurgická továrna ve Weinanu, Shaanxi (dále jen "Zákazník") čelila problémům jako nerovnoměrná vnitřní konstrukce výkovin, velké výkyvy v mechanických vlastnostech a velké objemové přídavky vedoucí k plýtvání materiálem při výrobě klíčových komponentů. Byla naléhavě potřeba stabilního a vysoce konzistentního roztoku pro kování slitinové oceli.
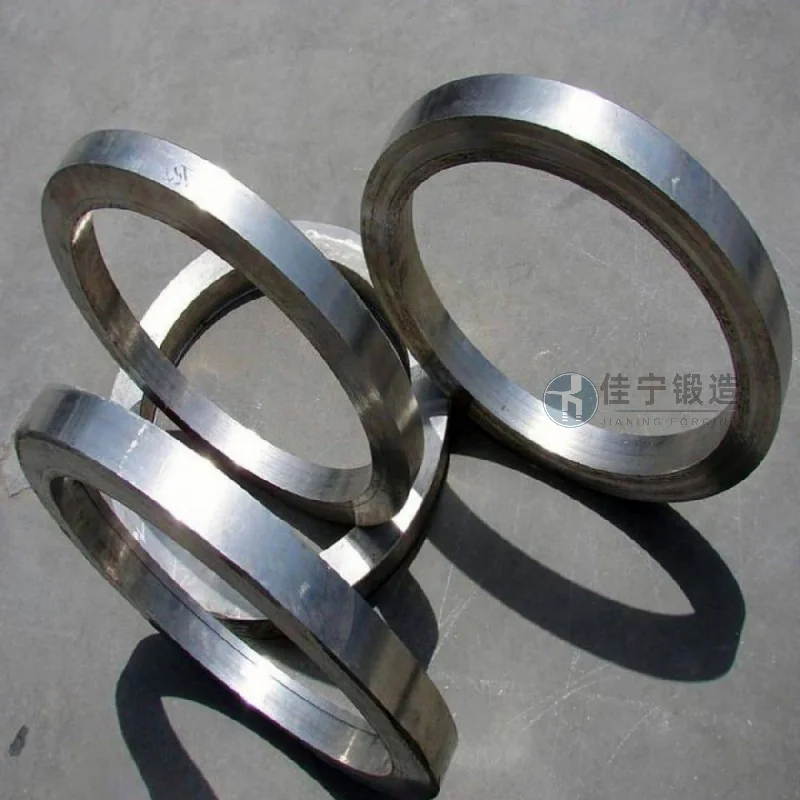
Tento zákazník převážně vyrábí základní komponenty metalurgického vybavení, přičemž slitinové ocelové výkovy se používají při vysokých zatíženích, jako jsou rámy válcoven a ozubené hřídele. Dříve kování používané zákazníky často vykazovalo nerovnoměrné rozložení tvrdosti a nedostatečnou odolnost vůči nárazům po tepelném zpracování, což vedlo k nízkým výkyvům a častému abnormálnímu opotřebení nástrojů během následného obrábění, což vážně ovlivňovalo dobu výrobních cyklů a kontrolu nákladů. Po rozsáhlém srovnání se zákazník nakonec rozhodl spolupracovat s námi (Jianing Forging) na provedení specializovaného vývoje přizpůsobeného jejich specifickým materiálům a požadavkům na tepelné zpracování.
1. Špatná vnitřní mikrostruktura: Kontrola velikosti zrn u původního kování po kování je nestabilní, přičemž hrubé plochy zrn vedou k vysoké mechanické disperzi a poklesu rázové houževnatosti asi o 15 % u některých šarží.
2. Nadměrné množství obráběcího přídelku: Kvůli nedostatečné kontrole deformace výkovů musí zákazníci vyhradit více obráběcího povolení, což vede k nízké spotřebě materiálu a zvýšeným nákladům na jeden kus.
3. Zjevná deformace tepelnou úpravou: Vysoká míra odchylek po kalení, která vyžaduje další kroky narovnání pro prodloužení zpracovacího cyklu.
4. Těsné dodací lhůty: Údržbové okno zařízení v těžkých hutných továrnách je krátké, s přísnými požadavky na včasné dodání výkovů.
K řešení těchto problémů nabízí Jianing Forging následující přizpůsobená řešení:
1. Relativně přesný proces kování řízeným teplotou: Využívá vícestupňové ohřev + technologii kování s řízenou teplotou, kombinovanou se specializovanými nástroji, aby pomohl výkovným výrobkům dosáhnout jednotného jemného zpracování zrn během tvarování. Díky monitorování teploty polotovaru a rychlosti deformace v reálném čase je velikost zrn stabilně regulována mezi 7 a 8 úrovněmi, což snižuje výkyvy mechanických vlastností.
2. Návrh téměř síťového tvarování: Na základě skutečného prázdného výkresu zákazníka jsou optimalizovány linie kování a rozdělení přídavků, což snižuje přídavek pro obrábění na jedné straně z konvenčních 15 mm na 8 mm~10 mm, zlepšuje využití materiálu o více než 12 % a následně snižuje počet hodin práce při obrábění.
3. Simulované pomocné tepelné zpracování: Použití softwaru pro simulaci konečných prvků k předpovědi trendů kalící deformace, úprava výběru kalícího média a metody vstřikování roztoku, přičemž deformace zůstává v rozmezí 0,5 % bez dalšího narovnání a pomáhá zajistit jednotnou hloubku kalené vrstvy.
4. Kontrola celého procesu: Od inspekce skladů surovin a zaznamenání procesu kování až po monitorování křivek tepelného zpracování je k dispozici plná sledovatelnost dat. Ve spojení s předplánovacím systémem jsou konvenční doručovací cykly zkráceny o 15 %~20 %, aby vyhověly naléhavým potřebám zákazníků v údržbě.
Díky těmto opatřením se po přechodu na naše kovy z legované oceli zvýšila míra hotových výrobků z 82 % na 95 %, doba obrábění jednoho dílu byla zkrácena asi o 25 % a celkové náklady klesly asi o 10 %. V současnosti mají obě strany dlouhodobý stabilní kooperativní vztah a toto kovací řešení se silně opakuje i mezi podobnými těžkými metalurgickými továrnami.

