Společnost Shanxi Jianing Forging shromáždila skutečné případy větrných přírubových kroužků, ozubených kol, ložiskových kroužků, válečkových kroužků a dalších příchytných míst, včetně kompletní řady hotových kovacích výrobků pro uhlíkovou ocel, nerezovou ocel a slitinové kroužky, které poskytují referenci pro výběr produktů a nestandardní řešení.
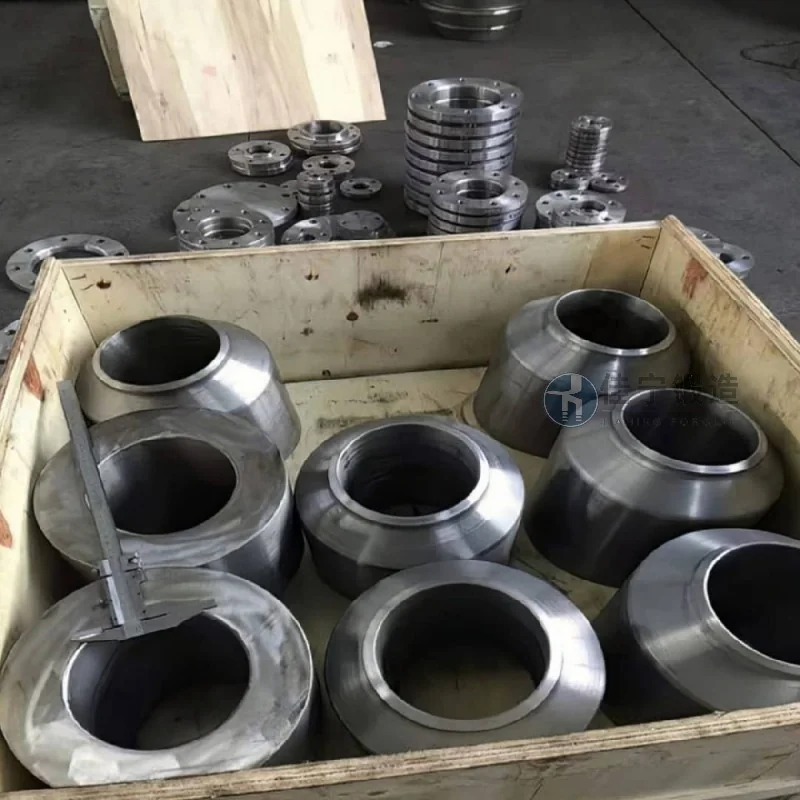
Továrna na mechanické díly v Quanzhou, provincie Fujian, již dlouho nakupuje výkovky na klíčové komponenty těžebního vybavení. Továrna má přísné standardy pro přesnost rozměrů kování, výkon materiálu a doby dodání. Kvůli špatné konzistenci produktu od původního dodavatele jsou následné parametry zpracování často upravovány, což ovlivňuje efektivitu výroby a úspěšnost hotových výrobků. Na doporučení průmyslových klientů továrna navázala spolupráci s Jianing Forging na řešení dlouhodobých výrobních problémů prostřednictvím individuálních řešení pro kování prstenců.
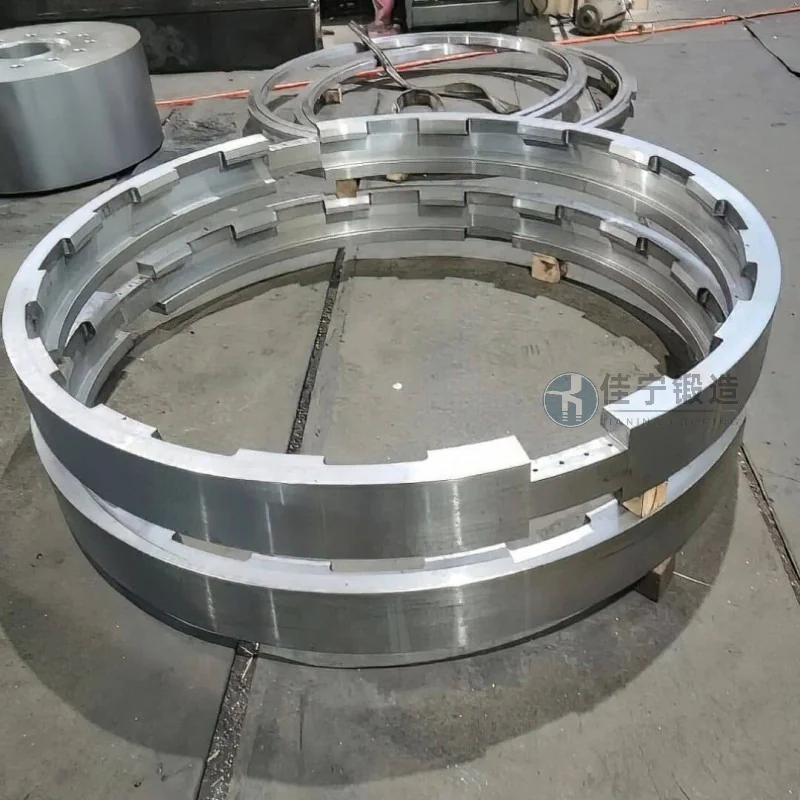
Závod narazil na tři hlavní problémy při použití kroužkových výkovníků: Za prvé, odchylka mezi vnějším průměrem a kulatostí vnitřního otvoru překročila povolený rozsah, což vedlo k nerovnoměrnému zbytku při následných soustruženích a prodloužení doby obrábění asi o 15 %; Za druhé, nedostatečná jednotnost vnitřní struktury zrn v materiálu, s výraznými výkyvy tvrdosti po kalení a popouštění v některých šaržích, což ovlivňuje životnost konečných komponentů; Za třetí, doby dodání výkovců různých velikostí a specifikací jsou nestabilní. Původní dodavatel často zažívá zpoždění 2 až 3 dny kvůli problémům s plánovaním výroby, což narušuje montážní plán závodu. Tyto problémy přímo vedou ke snížení efektivity výrobní linky, rostoucímu počtu vad a riziku zpoždění zákaznických objednávek.
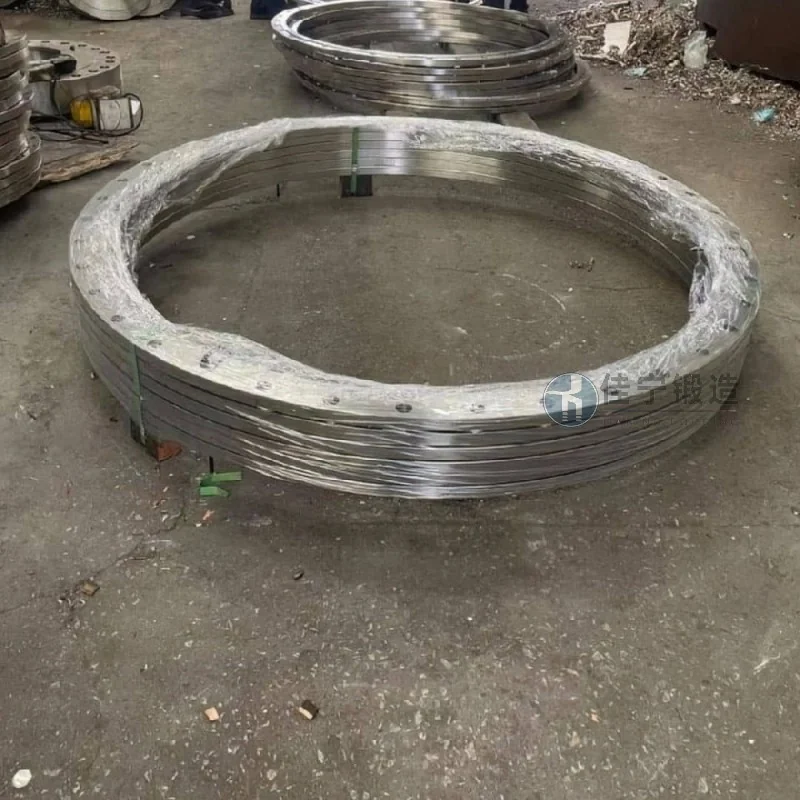
Pro řešení těchto problémů nabízí Jianing Forging systematické řešení: Za prvé, přijetím procesu jemného broušení kroužků v kombinaci s online dimenzionální kontrolou je tolerance vnějšího průměru výkovek řízena s přesností ±0,3 mm a odchylkou kulatosti ≤0,2 mm, což pomáhá zajistit rovnoměrné a stabilní přídavky pro následné obrábění; za druhé, poměr kování a okno procesu tepelného zpracování jsou optimalizovány pro stabilizaci velikosti zrn nad třídou 6, s kolísáním tvrdosti ≤HRC 2 po kalení a popouštění, což zlepšuje konzistenci materiálu; Kromě toho Jianing Forging zavedla mechanismus pro přípravu postupného materiálu, udržuje bezpečnostní zásoby pro běžně používané kroužkové kování, zkrátila dodací lhůty pro běžné objednávky na 10 pracovních dnů a snížila urgentní objednávky na 5 pracovních dnů. Zpětná vazba z reálné aplikace továrny ukazuje, že po přechodu na kované produkty Jianing se následná efektivita zpracování zlepšila o 12 %, počet sešrotování klesl asi o 8 % a celkové nákupní náklady klesly přibližně o 7 %.

