Shanxi Jianing Forging dokáže zpracovávat kované kované nádoby s velkým průměrem z uhlíkové, nerezové oceli a legované oceli. Stanice disponuje bohatstvím skutečných případů válcového kování, které plně demonstrují kovací schopnosti velkých válců a odolnost hotových výrobků proti korozi.
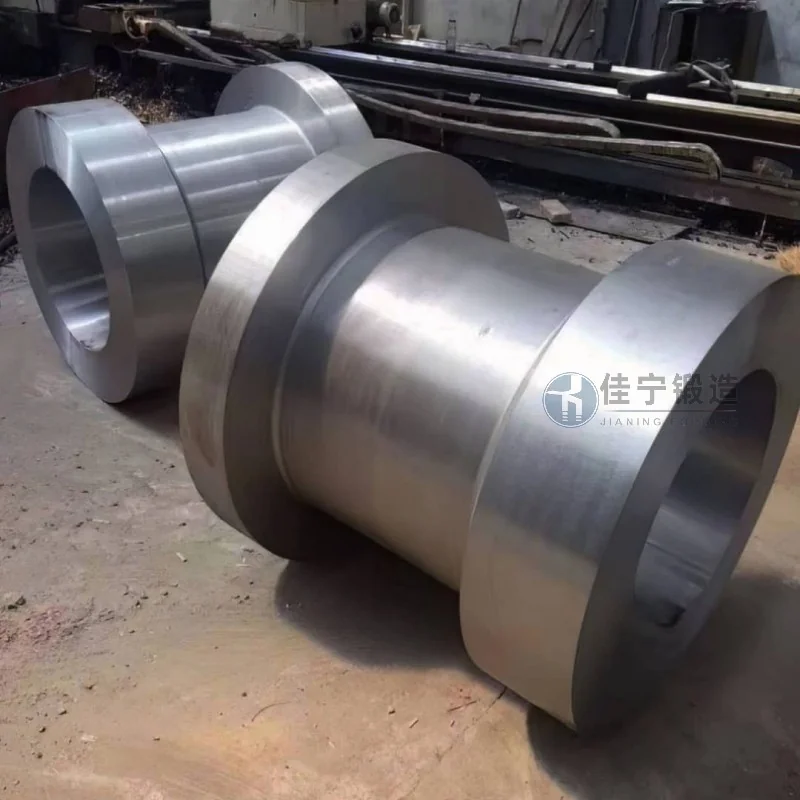
Továrna na metalurgické díly v Zhongshanu, provincie Guangdong, objednala sérii válcových výkovin pro výrobní potřeby. Tyto díly se používají v klíčových dílech metalurgického vybavení a vyžadují vysokou pevnost materiálu, vnitřní strukturální jednotnost a přesnost rozměrů. Kvůli nestabilním procesům původního dodavatele se produkty často objevují ve vnitřních prasklinách a volných strukturách, což vede k častým poruchám zařízení a ovlivňuje efektivitu výroby.
1. Nestabilní vnitřní kvalita: Opakované testy detekce vad odhalily mikrotrhliny a nekovové inkluze v kování, které nemohou splnit dlouhodobé požadavky metalurgického zařízení na vysoké teploty a tlak.
2. Nedostatečná přesnost rozměrů: Tolerance mezi vnitřním a vnějším průměrem výkovů balvanů je příliš velká, což ztěžuje kontrolu následných přídavků při obrábění, což vede k plýtvání materiálem a prodlouženým obráběcím cyklům.
3. Dlouhé doručovací cykly: Proces původního dodavatele je složitý, s dlouhou dobou od přípravy materiálu po dodání hotového produktu, což ztěžuje sladění naléhavého objednávkového harmonogramu zákazníka.
4. Vysoké náklady na technickou komunikaci: Dodavatelé mají omezené znalosti speciálních standardů v metalurgickém průmyslu a opakované úpravy během fáze zkušební výroby zvyšují čas a náklady na práci zákazníků.
K řešení těchto problémů nabízí Jianing Forging následující přizpůsobená řešení:
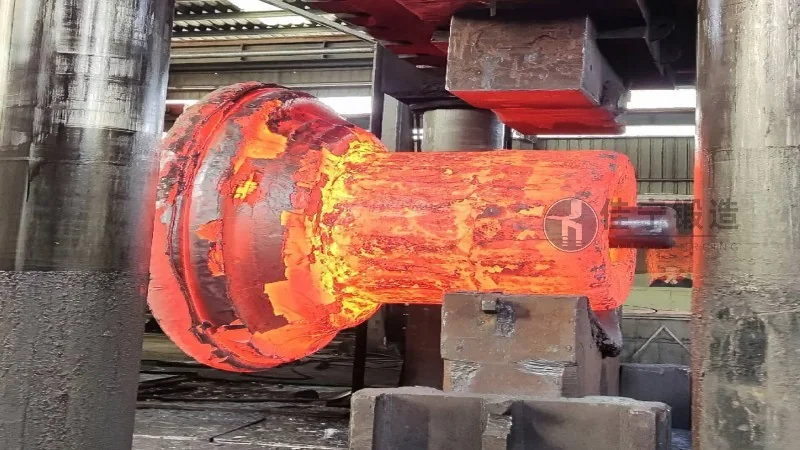
1. Optimalizovaný proces kování: Použití vícesměrného kování a technologie kování řízeného teplotou v kombinaci s mezistupňovými žíhacími procesy efektivně eliminuje vnitřní napětí, zlepšuje uniformitu mikrostruktury a dosahuje propustnosti detekce vad přes 98 %.
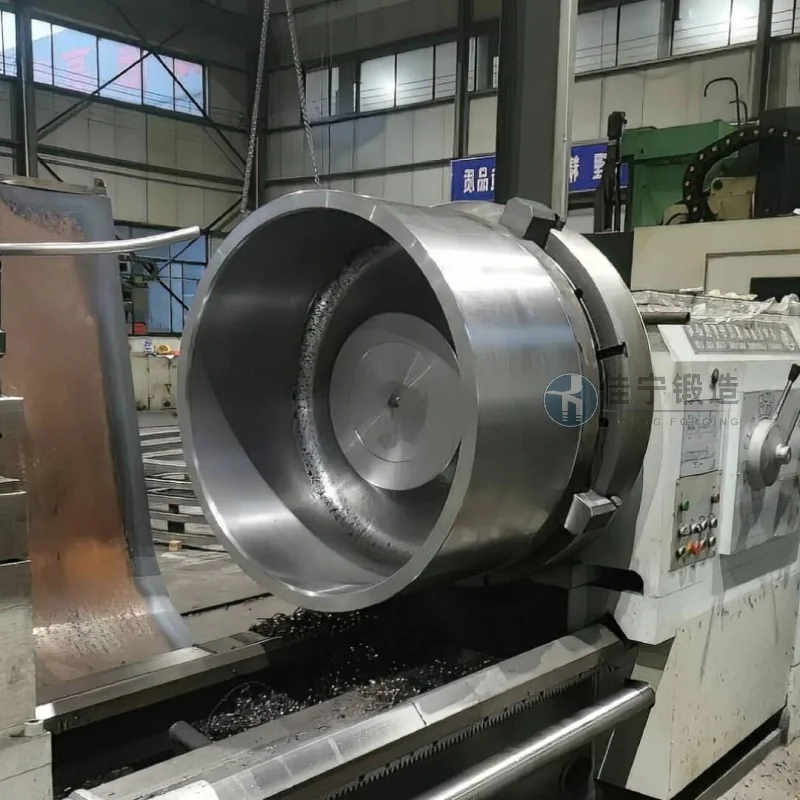
2. Jemné formy a CNC obrábění: Navrhnout specializované nástroje a koordinovat s CNC soustruhy pro hrubé i jemné obrábění, přičemž rozměrové tolerance válcových výkovů jsou v rámci ±0,5 mm, aby se snížila plýtvání přídavky.
3. Flexibilní mechanismus plánování: Zavést systém rychlé reakce na plánování výroby, zkrátit standardní doručovací cykly na méně než 25 dní a poskytnout zrychlené služby pro naléhavé objednávky.
4. Technická integrace celého procesu: Vedoucí inženýři komunikují přímo s technickým oddělením klienta, předem analyzují požadavky na výkresy, vyvíjejí personalizované plány výroby a snižují pokus-omyl.
Nakonec továrna na metalurgické díly přijala výkovky na hlavně vyrobené firmou Caring. Při dalším použití nebyly zjištěny žádné vnitřní vady, zařízení běželo hladce a účinnost obrábění se zlepšila asi o 20 %, což přineslo vysoké uznání zákazníků.

