Shanxi Jianing Forging dokáže zpracovat nerezové výkovky 304, 304L, 316, 316L, s kompletní řadou skutečných obalů nerezových přírub, hřídel a kroužkových výkov, které nabízejí vynikající odolnost proti korozi a jsou vhodné pro chemickou a mořskou korozi.
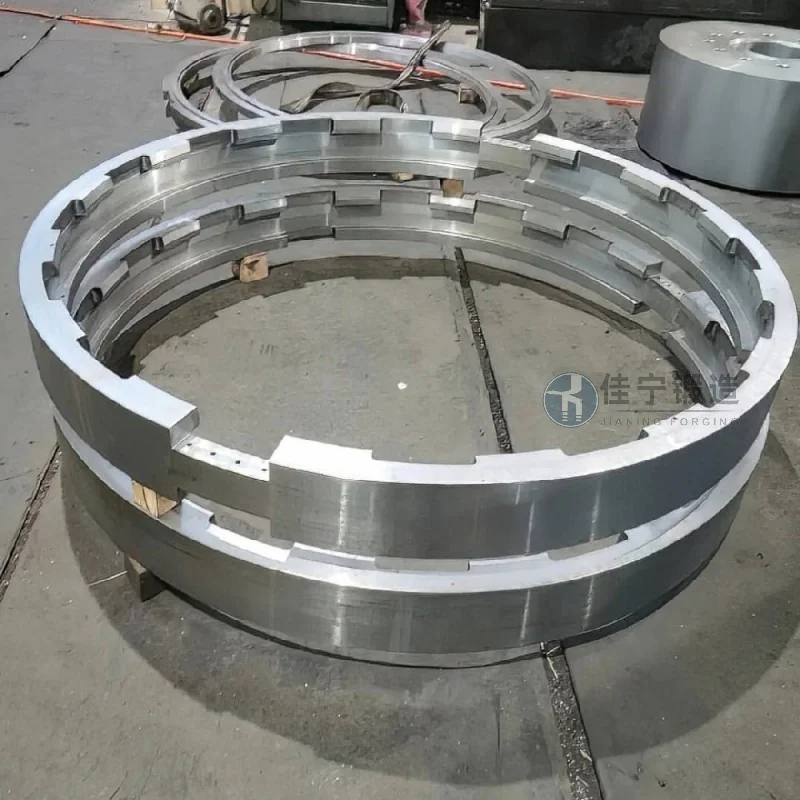
Továrna na farmaceutické vybavení v Shenzhen, provincie Guangdong, se specializuje na výrobu a výzkum a vývoj profesionálních farmaceutických strojů. Aby splnila požadavky sterilního prostředí a dlouhodobé odolnosti vůči korozi, továrna stanovila přísné technické normy pro nerezové výkovky pro jádrové komponenty. Tento případ ukazuje, jak kovací podnik (dále jen "my") použil přizpůsobené procesy k poskytnutí nerezových výkovin do továrny na farmaceutické zařízení splňujících normy GMP.
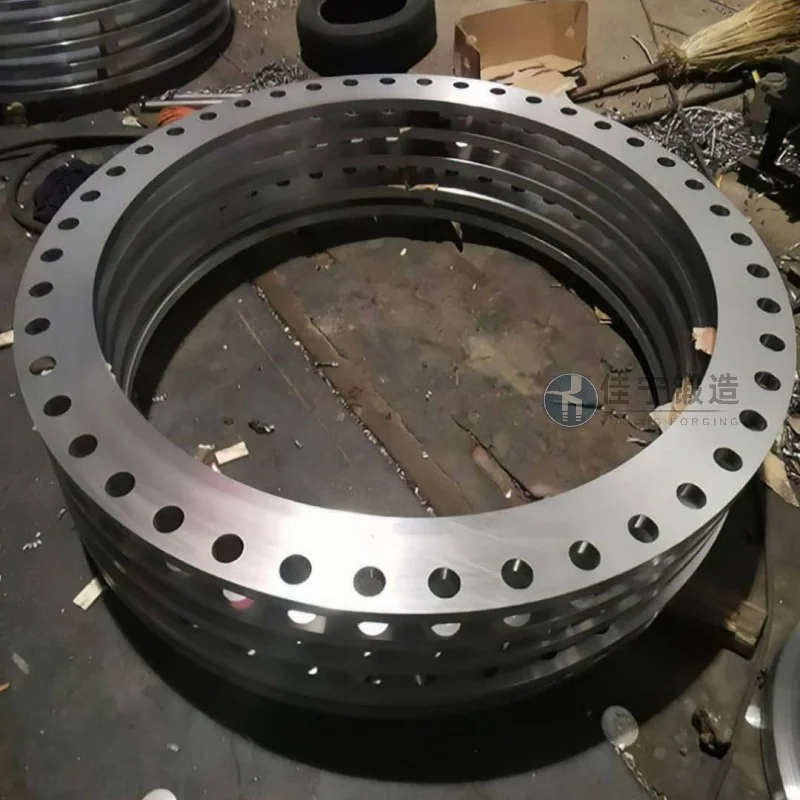
1. Čistota a prevence kontaminace: Farmaceutické zařízení zahrnuje součásti, které přímo přicházejí do kontaktu s chemikáliemi. Povrch výkovů se doporučuje bez mrtvých rohů nebo jamek, aby se zabránilo růstu mikrobiálů, a měl by být vytvořen stabilní oxidový film pasivací.
2. Koroze a odolnost vůči vysokým teplotám: Zařízení je náchylné k intergranulární korozi nebo praskání způsobené napětím v běžné nerezové oceli po dlouhodobém kontaktu s kyselými nebo zásaditými čisticími prostředky a vysokoteplotní pární sterilizací.
3. Rozměrová přesnost a konzistence: Výkovy musí bezproblémově zapadat do komponentů, jako jsou jemné ventily a těla čerpadel, s přísnými tolerancemi (např. ± 0,05 mm) a sériová výroba musí udržovat vysokou konzistenci.
4. Certifikace materiálu a sledovatelnost: Zákazníci požadují, aby každá várka výkovin byla doplněna originálními zprávami o materiálu, záznamy o tepelném zpracování a daty z mechanických testů výkonu, aby splnily audit Úřadu pro léčiva (Drug Administration).
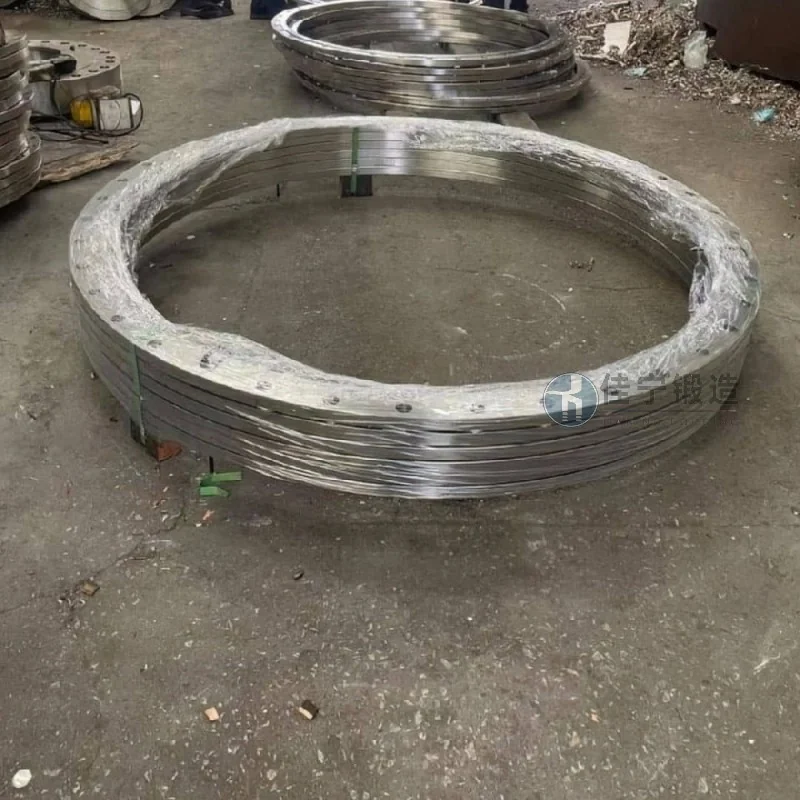
Abychom tyto problémy řešili, nabízíme následující individuální řešení:
1. Proces jemného kování: Využívá technologii vícesměrného kování k omezení následné pracovní zátěže při obrábění, přičemž optimalizuje aerodynamiku k odstranění vnitřních vad a zvýšení hustoty kování.
2. Povrchová úprava a pasivace: Po kování se používá kombinovaný proces elektrolytického leštění + nakládání a pasivace, s drsností povrchu Ra≤0,4μm, a integrita pasivační vrstvy je ověřena pomocí modrého tečkového testu.
3. Přísná kontrola kvality: Každý výkovný materiál je testován souřadnicovým měřicím strojem pro klíčové rozměry a provádí se ultrazvuková detekce vad (UT), aby se zajistilo, že nevznikají vnitřní praskliny nebo inkluze.
4. Sledovatelnost celého procesu: Vytvořte nezávislé soubory pro každou várku výkovin, včetně čísel pecí pro suroviny, parametrů kování, křivek tepelného zpracování a testovacích zpráv třetích stran (například SGS).
Díky těmto řešením továrna na farmaceutické zařízení úspěšně modernizovala své vybavení. Po dvou letech nepřetržitého provozu nevykazovaly výkovky žádné problémy s korozí ani úniky a další objednávky byly přidávány dál.

