Společnost Shanxi Jianing Forging shromáždila skutečné případy větrných přírubových kroužků, ozubených kol, ložiskových kroužků, válečkových kroužků a dalších příchytných míst, včetně kompletní řady hotových kovacích výrobků pro uhlíkovou ocel, nerezovou ocel a slitinové kroužky, které poskytují referenci pro výběr produktů a nestandardní řešení.
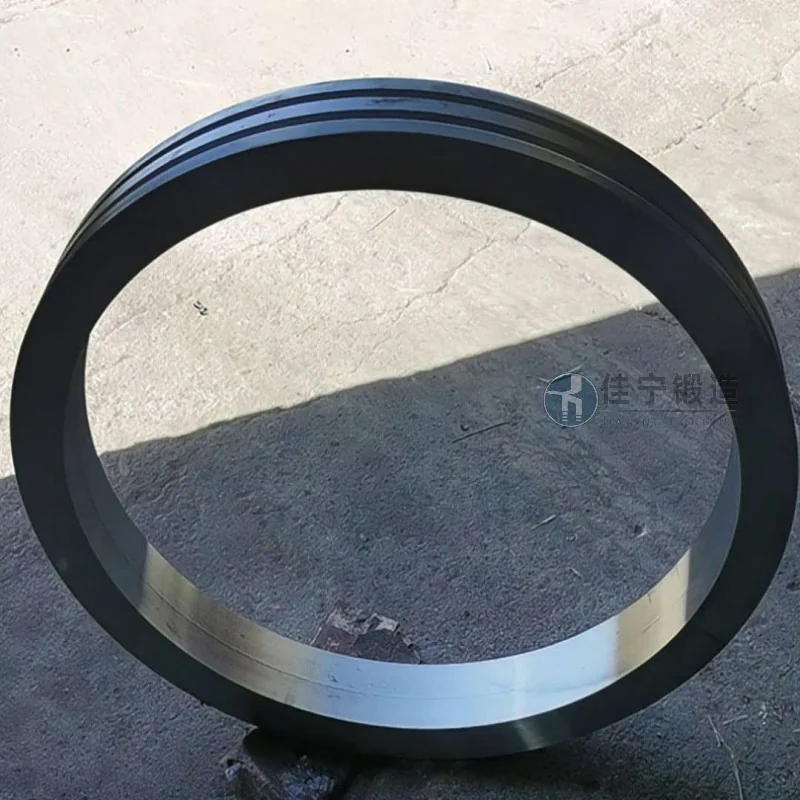
Továrna na lodní stroje v Jiujiangu, provincie Jiangxi, potřebovala objednat várku vysoce přesných prstencových výkovek pro výrobu klíčových spojovacích přírub a ložiskových krytů při výrobě velké části komponentů lodního přenosového systému. Tento zákazník stanovil přísné požadavky na rozměrové tolerance, hustotu materiálu a mechanické vlastnosti výkovů s přísným dodacím harmonogramem.
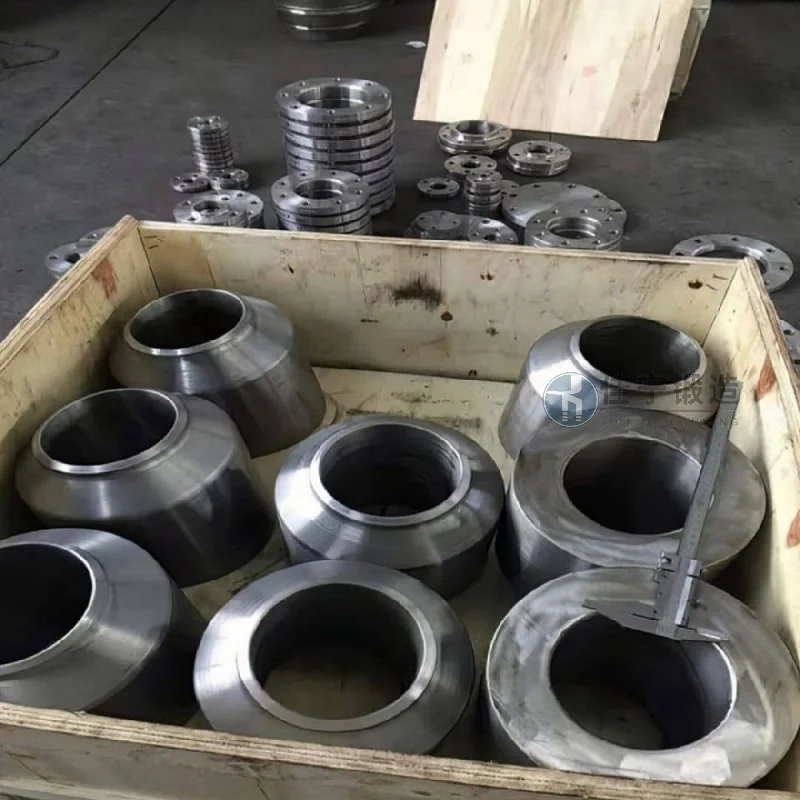
Hlavní problémy, kterým tento klient čelí, zahrnují:
1. Kruhové kování musí splňovat konstrukce s průměry nad 1000 mm a nerovnoměrnou tloušťkou stěny; tradiční procesy otevřeného kování mají potíže dosáhnout koaxiality a kulatosti vnitřních i vnějších průměrů;
2. Provozní prostředí je mořské klima, vyžaduje materiály s dobrou odolností proti korozi a nízkoteplotní houževnatostí vůči nárazům, které běžné kování nemohou splnit;
3. Klient určil milníky projektu a musí dokončit celý proces od prázdného po hotový produkt do 45 dnů; konvenční postupy vyžadují více než 60 dní.
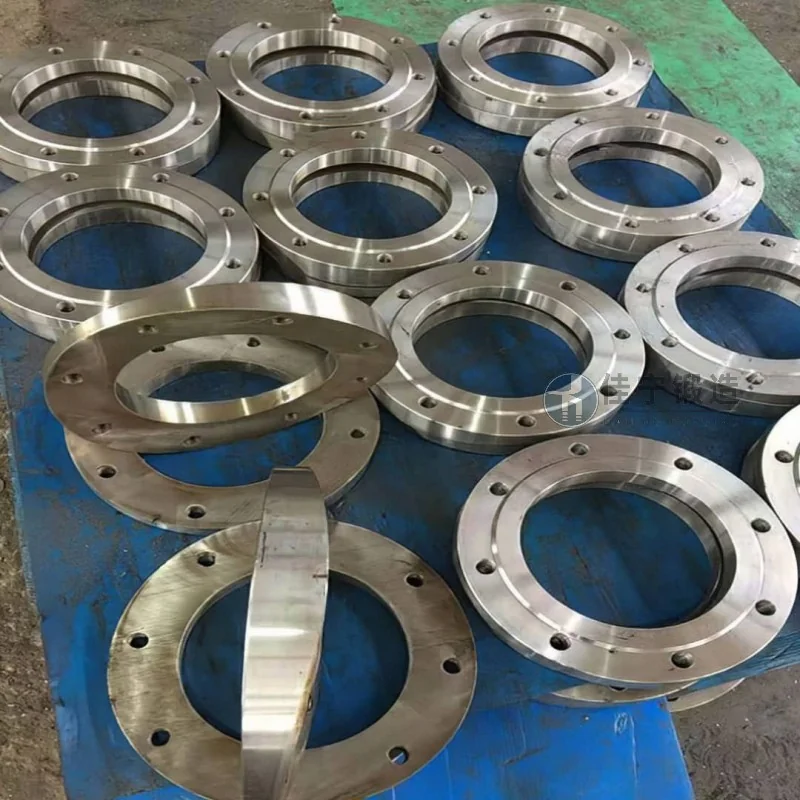
K řešení těchto problémů nabízí Jianing Forging následující komplexní řešení:
Nejprve se CNC kroužkové válcovací stroje používají pro jemné válcování, v kombinaci se speciálními speciálně tvarovanými formami, aby bylo dosaženo jednorázového tvarování kroužkových výkov, s vnitřními a vnějšími tolerancemi průměru kontrolovanými v rozmezí ±2 mm a zaoblenostními chybami menšími než 1,5 mm;
Za druhé, je vybrána ocel kalená a kalená 42CrMo4 a optimalizací tepelného procesu (kalení + vysokoteplotní popouštění) je tvrdost kovance jednotná (HB 260-300), s nárazovou silou při nízkých teplotách -20°C ≥ 40J, což splňuje standardy klasifikační společnosti;
Nakonec byla díky interní optimalizaci plánování výroby a paralelním multiprocesním provozu výrobní cyklus zkrácen na 38 dní, všechny výkovy byly dodány o 7 dní dříve a úspěšnost hotového výrobku dosáhla 1. Po opětovné kontrole zákazníka tato várka výkovů prošla přijetím najednou, byla úspěšně sestavena do lodního přenosového systému a dosud funguje bez problémů.

