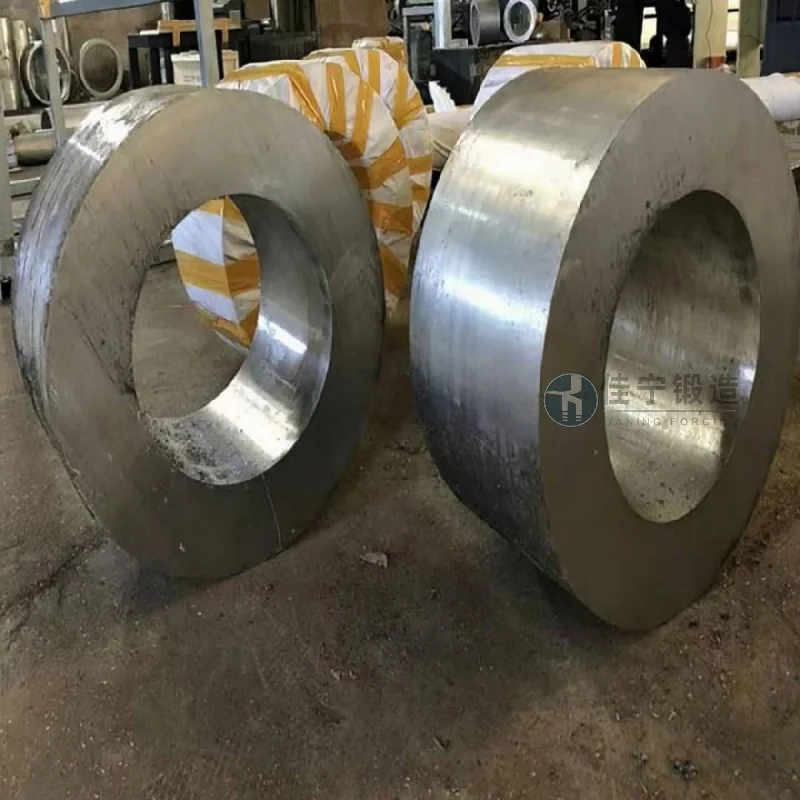
雲南昭通某液壓設備廠在生產液壓油缸時,對筒體鍛件的性能與尺寸提出了嚴格要求。該批鍛件需用於高壓工況,對材料緻密度、機械強度和尺寸一致性均有較高標準。佳寧鍛造承接該任務後,針對性地制定了從坯料準備到最終成型的全流程方案。
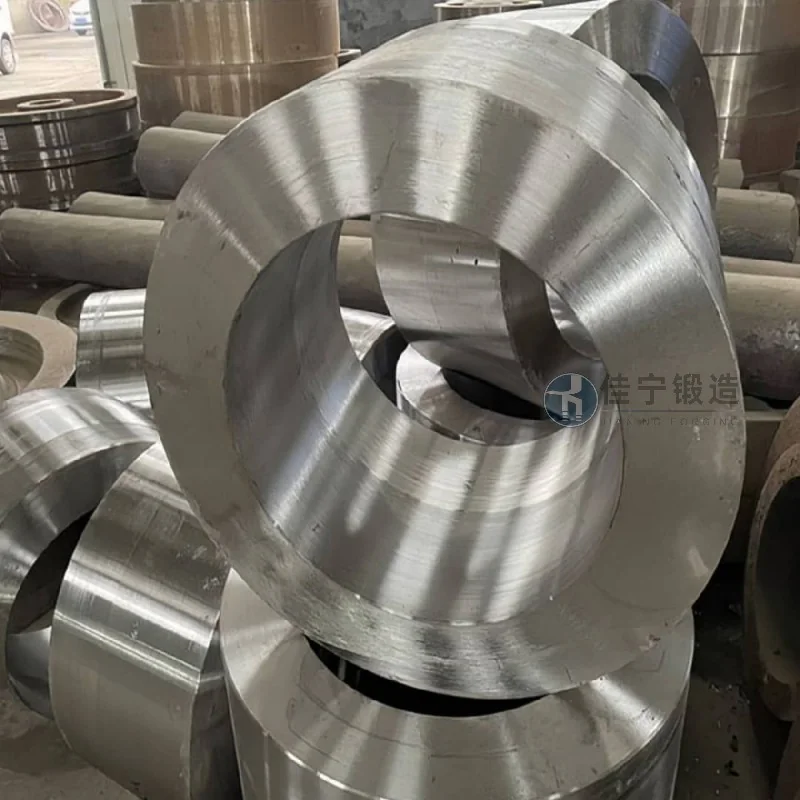
客戶前期面臨以下問題:一是筒體鍛件壁厚較大,傳統工藝易出現內部疏鬆或組織不均勻;二是同軸度與圓度公差要求嚴格,常規鍛造方法難以穩定達標;三是項目交付時間緊張,需要在不犧牲質量的前提下縮短生產週期。
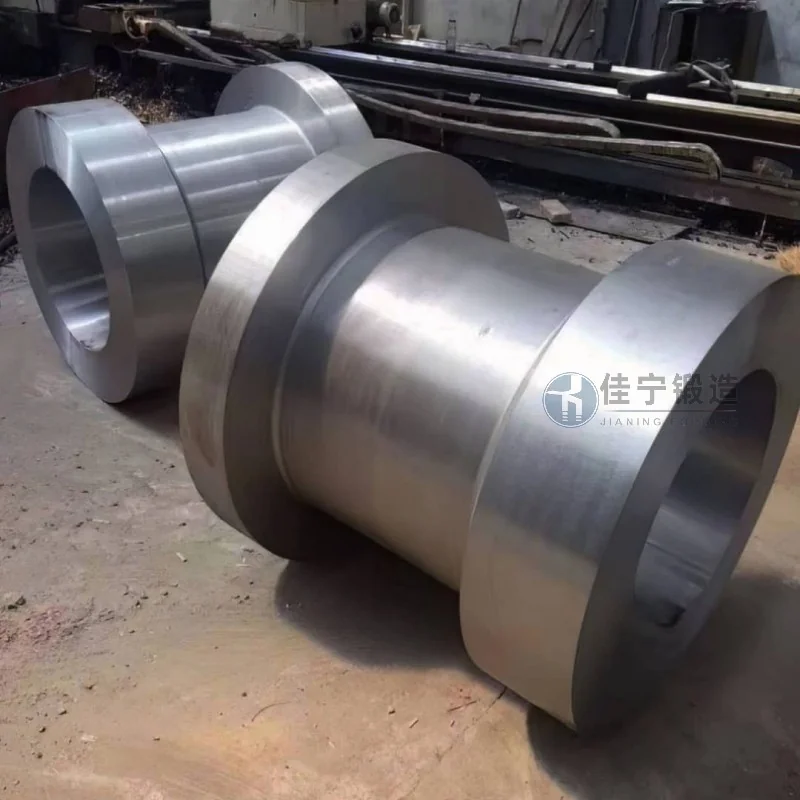
佳寧鍛造通過優化加熱曲線與鍛造比,有效消除了內部組織缺陷,使鍛件晶粒細化、流線分佈合理。採用專用工裝和精細校準工序,將同軸度控制在0.3mm以內,圓度公差達到設計圖紙要求。同時,合理調整多工序並行作業,最終提前兩天完成交付,且成品合格率達1。

