Shanxi Jianing Forging може обробляти ковки великих діаметрів для корпусів під тиском, виготовлені з вуглецевої сталі, нержавіючої сталі та легованої сталі. Станція має безліч реальних випадків кування циліндрів, що повністю демонструє можливості великих циліндрів та корозійну стійкість готової продукції.
У проекті модернізації певного нафтохімічного заводу основні компоненти циліндрових ковок безпосередньо впливають на довгострокову надійність обладнання. Нафтохімічний завод розташований у Дечжоу, провінція Шаньдун. Раніше такі проблеми, як нерівномірна внутрішня конструкція та великі дозволи на обробку, спричинені традиційними процесами кування, впливали на герметизацію обладнання та термін служби. Після отримання цієї партії циліндрових кованих матеріалів компанія Caring Forging провела глибокий аналіз вимог користувачів до міцності на втому та щільності матеріалів при високих температурах і високому тиску, а також відповідно оптимізувала рішення для кування та термічної обробки.

Оригінальні циліндрові ковані конструкції на цьому нафтохімічному заводі мали місцеві грубі зерна та низькі показники проходження дефектів під час експлуатації, що призвело до збільшення обсягів утилізації під час подальшої обробки і ускладнювало підтримку циклів доставки. Водночас, оскільки нафтохімічні підприємства мають суворі стандарти безпеки, навіть найменший внутрішній дефект може спричинити ризик витоку в умовах високих температур і високого тиску, що змушує користувачів терміново потребувати кування розчину, який стабільно контролює внутрішню масу.
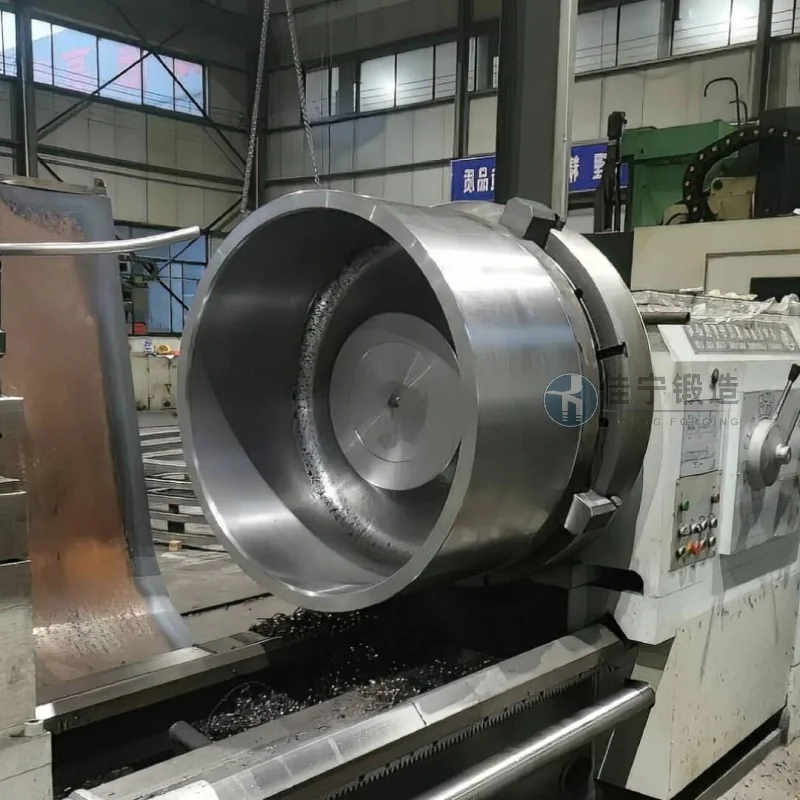
Під час технічного огляду Jianing Forgeging впровадила багатонаправлені процеси кування та контролю очищення зерна. Завдяки точному встановленню температури нагрівання, деформацій і швидкості охолодження грубі зерна та смугасті структури ефективно усувалися, що забезпечило стабільне узгодження поздовжньої та поперечної продуктивності ковки. Водночас, завдяки використанню CNC-обробки та технології близького до сітки формування, дозвол на порожні місця утримується в розумних межах, що скорочує час, необхідний користувачам для подальшої обробки. Остаточні поставлені циліндрові ковки пройшли ультразвукове випробування, і всі індикатори відповідали вимогам стандарту NB/T 47008, з покращеним показником проходження виявлення дефектів і скороченим загальним циклом складання обладнання.

