Shanxi Jianing Forging включає реальні інженерні випадки трубних листів, фланців і різних круглих дискових кованих матеріалів. Готові вироби з вуглецевої та нержавіючої сталі з дисковими куваннями чітко фотографуються, що безпосередньо відображає точність обробки кованих матеріалів і ефективність сумісності трубопроводів.
У сфері будівельного обладнання дискові ковані як ключові конструктивні компоненти мають якість, яка безпосередньо впливає на загальну експлуатаційну стабільність і термін служби всієї машини. Завод будівельного обладнання в Луннані, Ганьсу, давно стикався з проблемами, такими як недостатня точність розмірів продукції, значні матеріальні відходи та низька ефективність виробництва під час закупівлі кування рулонів, що обмежувало плавне збірання всього верстака та контроль вартості. Щоб вирішити ці проблеми, Jianing Forgeging систематично оптимізувала все — від вибору сировини та проєктування форми до процесів формування, забезпечуючи клієнту надійне рішення для кування дисків.
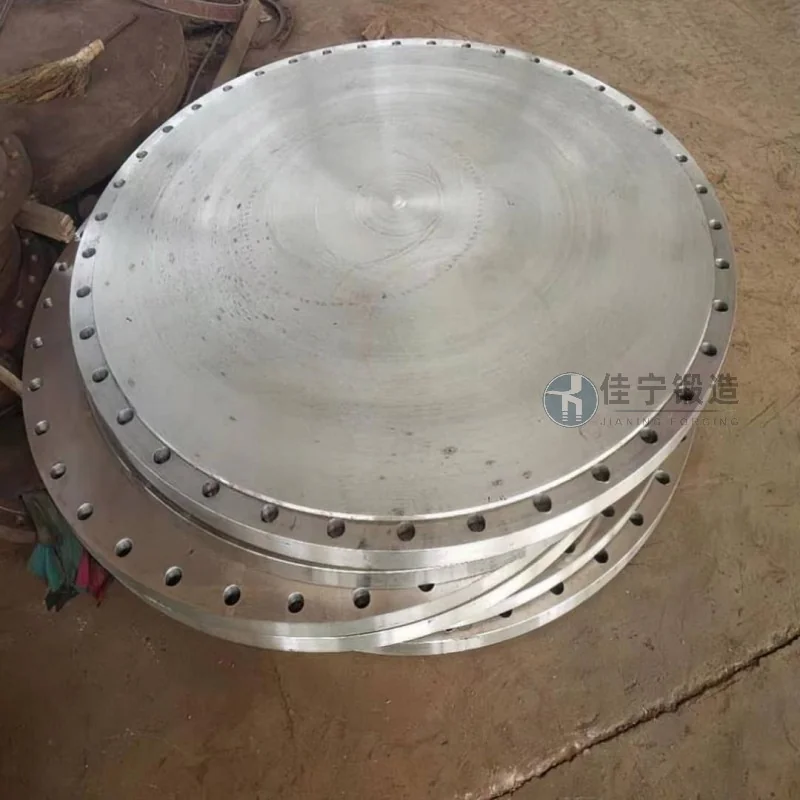
Завод будівельної техніки в Луннані, Ганьсу, переважно виробляє навантажувачі, бульдозери та інше обладнання, у яких основні керовані механізми та з'єднувальні компоненти потребують дискових ковок. Спочатку завод використовував традиційний процес відкритого кування, що призводило до великих припусків на обробку та використання матеріалів нижче 60%, з значними коливаннями розмірів між партіями, що призводило до повторних робіт під час складання та серйозного порушення виробничих циклів. Після приєднання Jianing Forgeging вони використали технологію тонкого кування, щоб збільшити використання матеріалів понад 82%, а також забезпечити послідовність розмірів продукції.
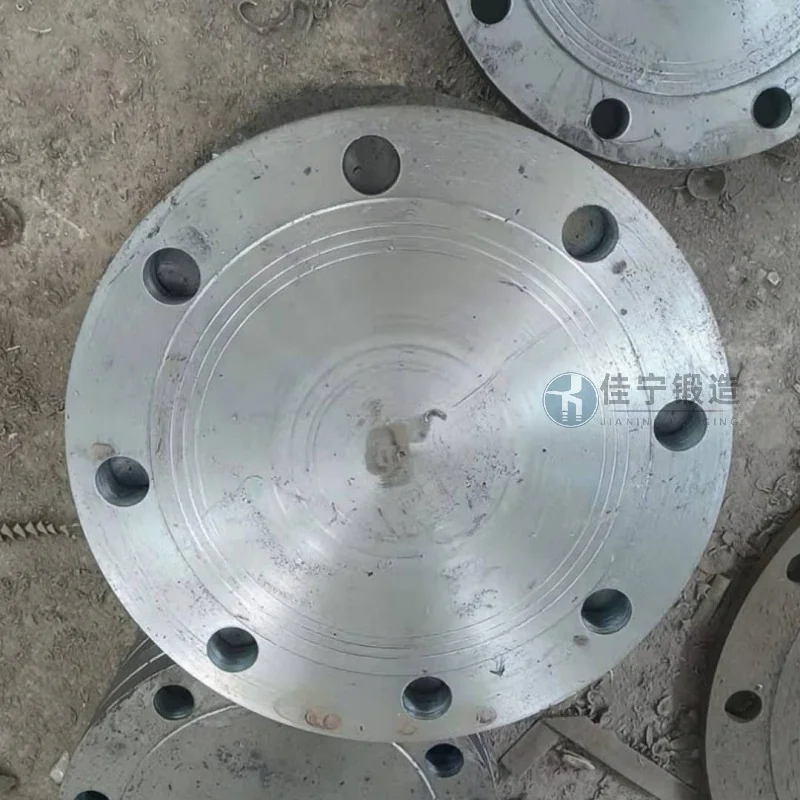
Основні проблеми, з якими стикається цей клієнт, включають: 1. Коаксіальні відхилення зовнішнього циліндра та внутрішнього отвору кування понад 0,5 мм, що призводить до високого рівня утилізації у подальших процесах точки; 2. Використання лише 45 сталевих як одного матеріалу з недостатніми запасами міцності в певних робочих умовах, що підвищує ймовірність раннього втомного руйнування; 3. Нестабільні процеси термічної обробки після кування, що призводить до нерівномірного розподілу твердості та прискореного зношування інструмента під час подальшої обробки; 4. Цикл доставки початкового постачальника становив до 45 днів, що ускладнювало задоволення гнучких потреб фабрики у плануванні виробництва для «малих партій і кількох сортів».
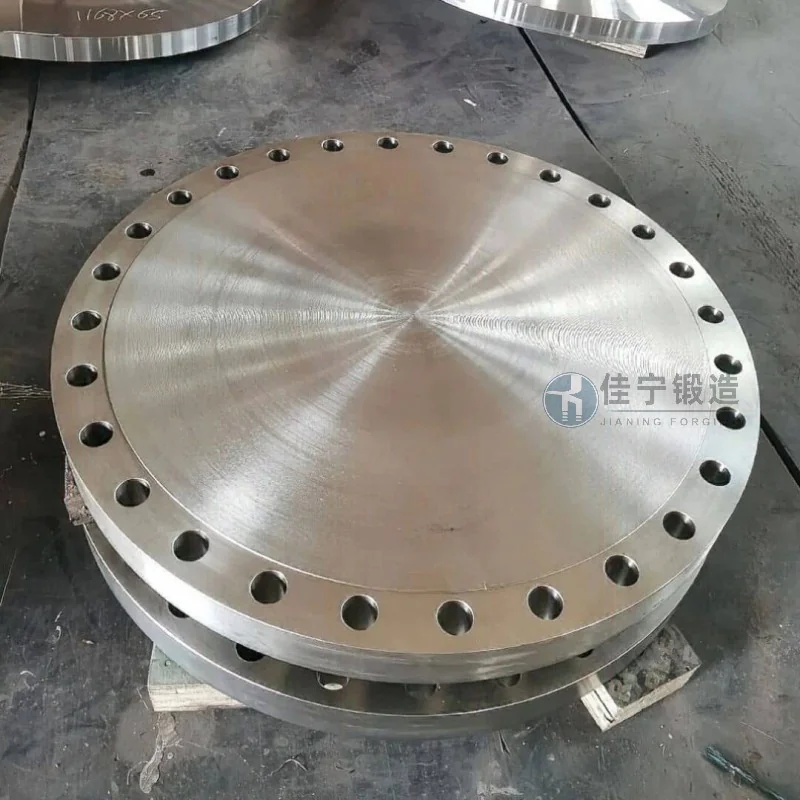
Щоб вирішити ці проблеми, Jianing Forgeging пропонує такі рішення: По-перше, впроваджуючи багатонаправлені монтажні елементи у поєднанні з системою температури нагрівальної печі з ЧПУ, коаксіальність дискових ковок контролюється в межах 0,2 мм, що зменшує дозвол на обробку; по-друге, залежно від різних умов роботи, ми рекомендуємо відповідні марки легованої сталі (наприклад, 40Cr, 35CrMo) та оптимізувати процес нормалізації + загартування після кування для досягнення однорідності твердості HRC 22~28; По-третє, створити систему короткого виробництва, Скоротити цикл доставки для однієї партії до менш ніж 20 днів, щоб задовольнити гнучкі вимоги клієнтів щодо графіка виробництва; Крім того, комп'ютерне моделювання оптимізує порожні форми, стабілізуючи використання сировини на рівні 80%~85%, що знижує загальні виробничі витрати для клієнтів.

