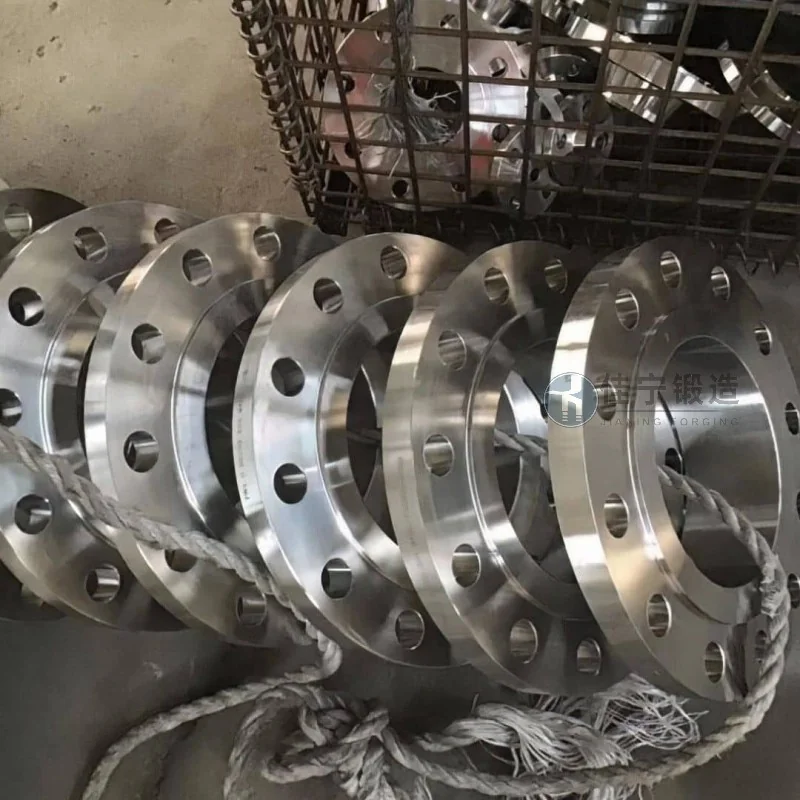
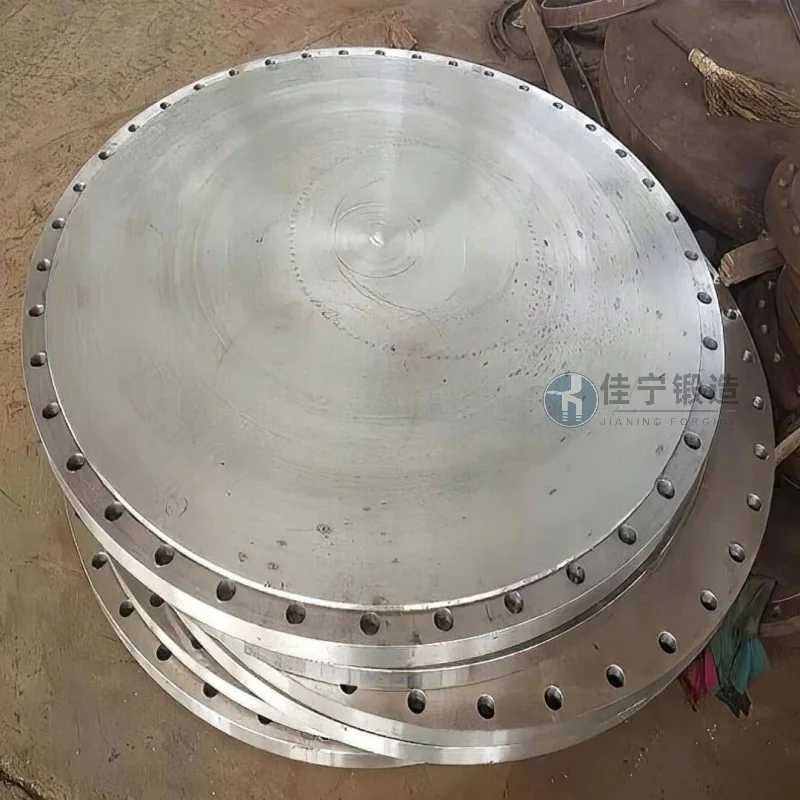
Shanxi Jianing Forging включає реальні інженерні випадки трубних листів, фланців і різних круглих дискових кованих матеріалів. Готові вироби з вуглецевої та нержавіючої сталі з дисковими куваннями чітко фотографуються, що безпосередньо відображає точність обробки кованих матеріалів і ефективність сумісності трубопроводів.
У галузі металургійної важкої промисловості дискові ковки, як ключові конструктивні елементи, мають продуктивність і точність, які безпосередньо впливають на експлуатаційну стабільність і термін служби обладнання. Важкий металургійний завод у Байсе, Гуансі, встановив вищі технічні вимоги до кування дисків під час модернізації своєї виробничої лінії. Після кількох раундів технічної координації завод досяг угоди про співпрацю з ковальським підприємством із багатим досвідом, успішно вирішуючи основні виробничі виклики.
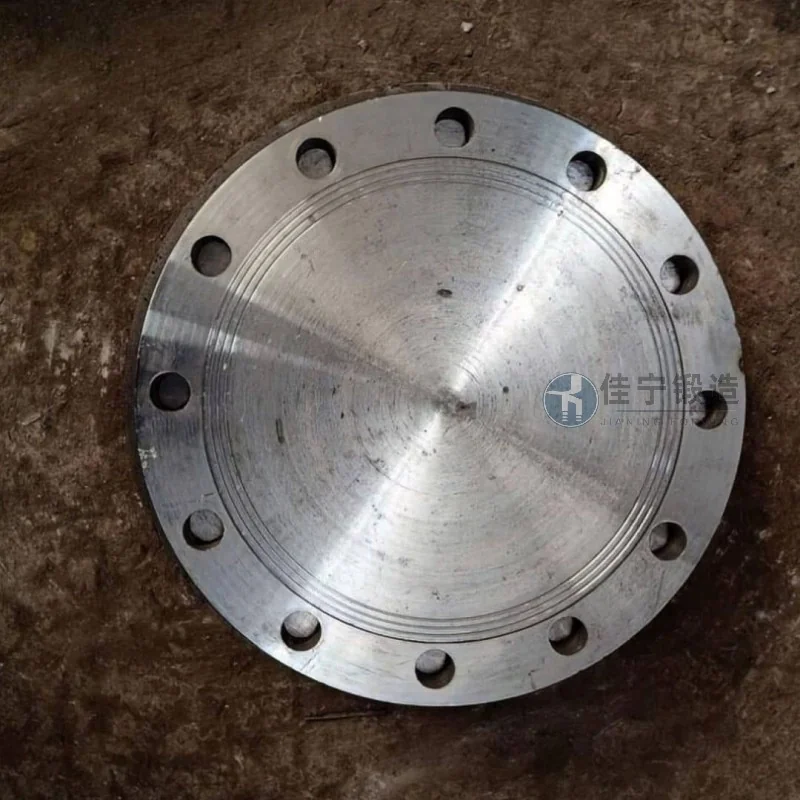
Ця справа зосереджена на проєкті кування млинців на металургійному важкому заводі в Байсе, Гуансі. Цей завод переважно виробляє кернові компоненти для металургійного обладнання, що вимагає масової закупівлі дискових ковок діаметром 800 мм і товщиною 150 мм, з матеріальними потребами 42CrMo. Виходячи з характеристик своїх виробничих ліній, партнерські компанії з кування оптимізували весь процес — від вибору матеріалів і кування до рішень для термічної обробки. Готові продукти відповідають суворим стандартам точності розмірів, внутрішньої якості та механічних властивостей.
На початковому етапі проєкту клієнт зіткнувся з трьома основними проблемами: по-перше, вироби, які постачали існуючі постачальники кованих матеріалів, мали дрібні тріщини та розхитаність всередині, що призводило до стабільно високого рівня металобрухту під час подальшої обробки; По-друге, великі розмірні допуски кування впливають на ефективність збірки; По-третє, цикл доставки довгий, що не може відповідати ритму виробничої лінії. Ці проблеми не лише збільшують виробничі витрати, а й обмежують процес модернізації обладнання.
Щоб вирішити ці проблеми, компанії з кування пропонують рішення з трьох вимірів:
Ця партія дискових ковок була перевірена монтажем замовника і визнана плавною, без аномальних вібрацій чи шуму, отримавши одностайне визнання технічної команди на місці. Ця співпраця допомогла замовнику скоротити загальні витрати приблизно на 12% і заклала надійну основу постачання для подальших проєктів розширення.

