Shanxi Jianing Forging використовує зрілі процеси прецизійного кування, здатні виготовляти шестерні, клапанні корпуси, автомобільні маятники, поршневі тяги та кування імпелерних штампів. Вона забезпечує високу точність розмірів і може бути оброблена з вуглецевої сталі, нержавіючої сталі та легованої сталі, що відповідає потребам багатьох галузей.
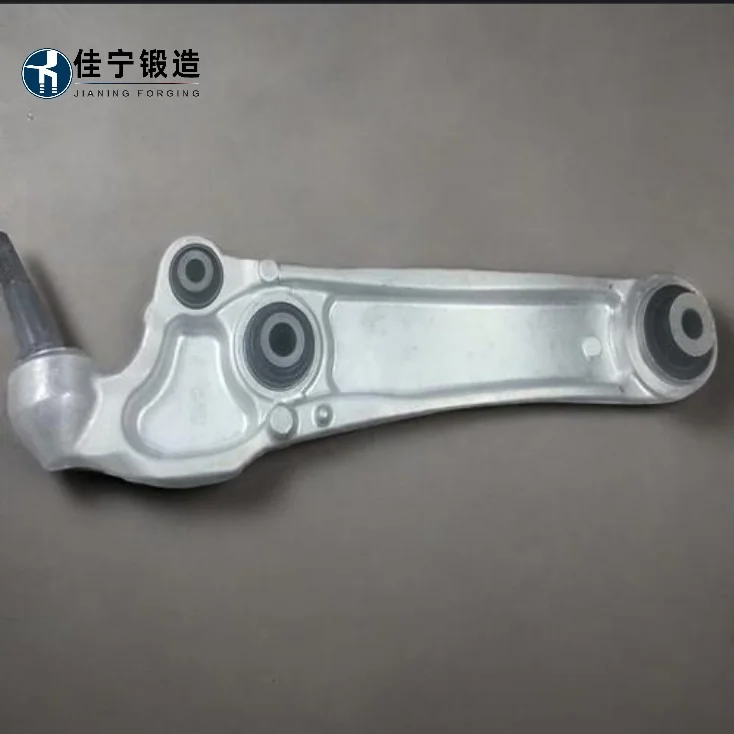
Як ключовий несучий компонент автомобільної підвіски, маятник витримує тривалі удари та змінні навантаження. Звичайні литі або зварені деталі схильні до втомних руйнувань, значних відхилень розмірів і короткого терміну служби. Маятний важіль, виготовлений за методом тонкого кування, збільшує щільність матеріалу та оптимізований розподіл від джерела, підвищуючи стійкість до втоми та полегшуючи безперервну роботу.
Як ключовий несучий компонент автомобільної підвіски, маятник витримує тривалі удари та змінні навантаження. Звичайні литі або зварені деталі схильні до втомних руйнувань, значних відхилень розмірів і короткого терміну служби. Маятний важіль, виготовлений за методом тонкого кування, збільшує щільність матеріалу та оптимізований розподіл від джерела, підвищуючи стійкість до втоми та полегшуючи безперервну роботу.
Автомобільні ковані штампи з маятним важелем формуються з високоякісної легованої сталі шляхом тонкого кування в один крок, після чого проходять термічну обробку та тонку механічну обробку, досягаючи відносно високої міцності, високої міцності та відмінної послідовності розмірів. Ці продукти широко використовуються в системах шасі легкових автомобілів і комерційних транспортних засобів, ефективно оптимізуючи традиційні литі або штамповувальні конструкції для задоволення подвійних вимог — легкості та надійності.
Вибір високоякісних легованих сталей (таких як 40Cr, 42CrMo), суворий контроль хімічного складу та післякування гартування і загартовування допомагають стабілізувати властивості матеріалу.
Використовує технологію тонкого кування для формування, близького до сітки, зменшуючи подальшу обробку та покращуючи використання матеріалів.
Металеві обтічні лінії безперервно розподілені вздовж контуру деталі, і міцність на втому перевищує лиття тієї ж специфікації.
Форми та процеси досягають узгодженості розмірів у масовому виробництві, з індивідуальними допусками, що контролюються в межах ±0,2 мм.
Поверхня має високу якість покриття, а засоби запобігання іржі, такі як піскоструминна обробка, електрофорез або Dacro, можна обрати відповідно до вимог клієнта.
Цей продукт налаштовується відповідно до креслень; фактичні ціни слід комплексно оцінювати на основі конкретних моделей, класів матеріалів, річного попиту та вимог до обробки поверхні. Будь ласка, надайте детальні креслення або технічні параметри, і ми видамо індивідуальну пропозицію протягом 24 годин.
Безкоштовна технічна оцінка здійсненності та консультації з процесів надаються перед замовленням клієнтами; Перша партія замовлень підтримує виробництво пробних зразків; Масові замовлення мають спеціальне спостереження за проєктом і зворотний зв'язок щодо прогресу виробництва; Після доставки продукту ми надаємо комплексні технічні консультації після продажу та підтримуємо повернення або обмін на питання якості, спричинених виробничими проблемами.
| Параметричні елементи | Діапазон індикаторів |
|---|---|
| Поширені матеріали | 40Cr / 42CrMo / 30Mn2 (інші сорти можна налаштовувати) |
| Одинична вага | 0.3 kg – 6.0 kg |
| Розмірні допуски | Стандартний сорт±0,3 мм; Тонка якість± 0,15 мм |
| Обробка поверхні | Піскоструминна обробка / електрофорез / дакро / фосфатування (за бажанням) |
| Механічні властивості | Міцність на розрив≥ 800 МПа; Межа плинності≥ 600 МПа (наприклад, 42CrMo) |
| Виробничий цикл | Виготовлення форми триває 15–20 днів; Цикл серійного виробництва становить 7–10 днів |

