Shanxi Jianing Forging, rüzgar enerjisi flanş halkaları, halka dişlileri, rulman halkaları, silindir halkalar ve diğer halka iniş alanlarının gerçek dünya örneklerini bir araya getirerek, karbon çelik, paslanmaz çelik ve alaşım halkalar için tam bir bitmiş dövme ürünleri yelpazesini bir kenara derleyerek ürün seçimi ve standart olmayan çözümler için referans sağlamıştır.
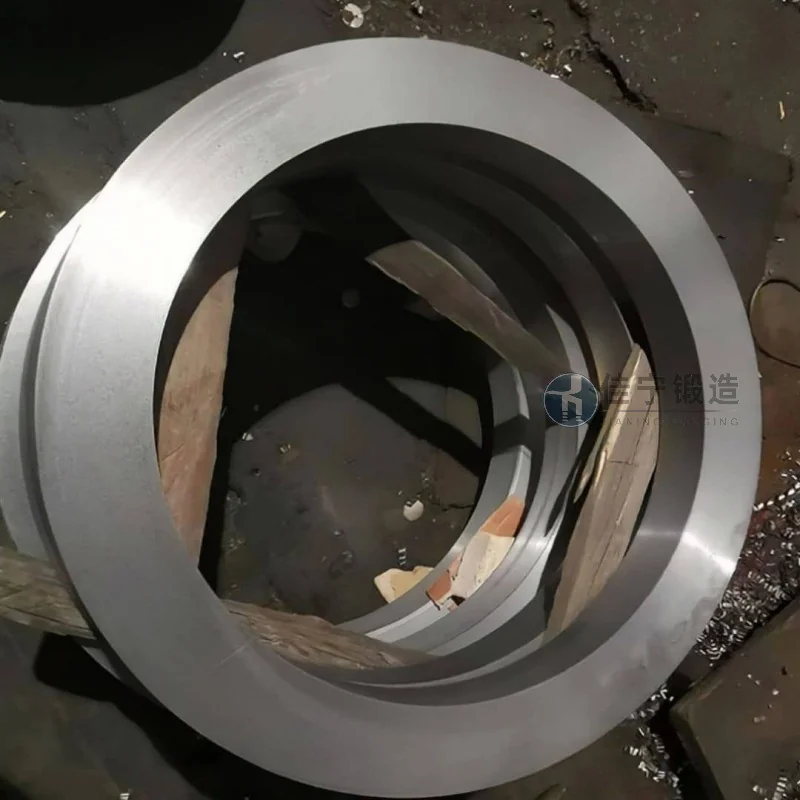
Wenzhou, Zhejiang'da bulunan mekanik parça fabrikası, esas olarak çeşitli mekanik bileşenlerin üretimi ve işlenmesiyle uğraşmaktadır. Halka dövme ürünlerinin seri üretimi sırasında, uzun süredir büyük ürün boyut sapmaları, düşük malzeme kullanımı ve istikrarsız teslimat döngüleri gibi sorunlarla karşılaşmıştır. Çeşitli süreç ayarlamaları denemelerine rağmen, fabrika müşterinin kalite gereksinimlerini karşılayamadı, bu yüzden olgun dövme işleme yeteneklerine sahip tedarikçilerle iş birliği aradı.
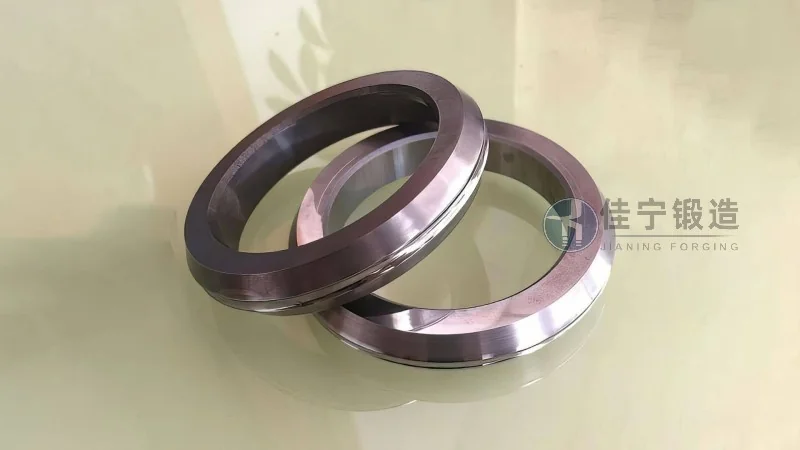
Fabrika, halka dövme üretiminde aşağıdaki temel zorluklarla karşılaştı: 1. İşlenmiş halka şeklindeki parçaların iç ve dış çaplarının konsantrisite sapması, çizim toleranslarını aştı; bu da işleme haklarının eşit olmamasına ve sürekli yüksek kusur oranına yol açtı; İkincisi, geleneksel dövme süreçlerinin malzeme kullanım oranı sadece yaklaşık %65'tir ve parti başına büyük miktarda kesme atıkları üretir ve üretim maliyetlerini önemli ölçüde artırır; Üçüncüsü, sistematik ısı işleme kontrolünün eksikliği nedeniyle, dövmelerin iç yapısal düzeni yetersizdir ve bazı bitmiş ürünler sonraki kullanımda erken arıza riski ile karşı karşıyadır; Dördüncü olarak, tedarikçi teslimat süreleri büyük ölçüde dalgalanır ve genellikle fabrikanın tam makinelerinin sonraki montaj ilerlemesini etkiler.
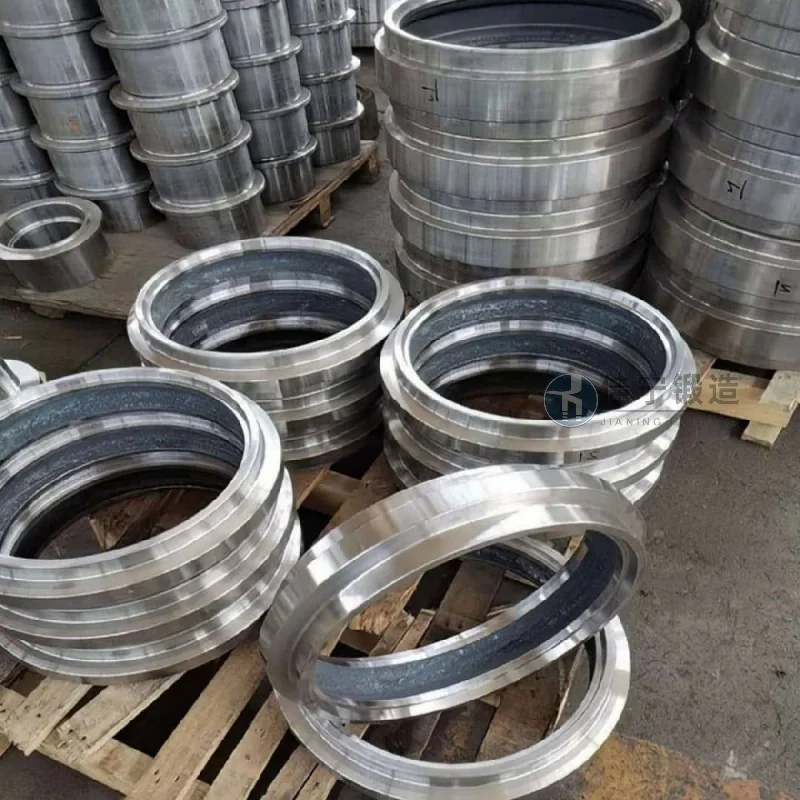
Bu sorun noktalarını gidermek için Jianing Forging, mekanik parça fabrikasına özelleştirilmiş bir halka dövme çözümü sağladı: kalıp tasarımı ve dövme oranları optimize edilerek, halka parçalarının iç ve dış çaplarının koaksiyelliği 0,3mm içinde kontrol edildi ve sonraki işleme hakları azaltıldı; Neredeyse net şekillendirme süreci benimseyerek, malzeme kullanımı %82'nin üzerine çıkarıldı ve böylece ham madde kaybı azaltıldı; Kontrol edilebilir bir atmosfer ısı işleme hattının eklenmesi, dövme yapılarını ve düzgün mikroyapıyı iyileştirmeye yardımcı olur; böylece sertlik farkı ±3 HRC içinde tutulur; Aynı zamanda, hammadde girişinden bitmiş ürün sevkiyatına kadar tam süreç izlenebilirlik sistemi kurduk ve müşteri üretim sürekliliğini desteklemek için 2 günden fazla olmayan teslimat hataları vaat ettik.

