Shanxi Jianing Forging, rüzgar enerjisi flanş halkaları, halka dişlileri, rulman halkaları, silindir halkalar ve diğer halka iniş alanlarının gerçek dünya örneklerini bir araya getirerek, karbon çelik, paslanmaz çelik ve alaşım halkalar için tam bir bitmiş dövme ürünleri yelpazesini bir kenara derleyerek ürün seçimi ve standart olmayan çözümler için referans sağlamıştır.
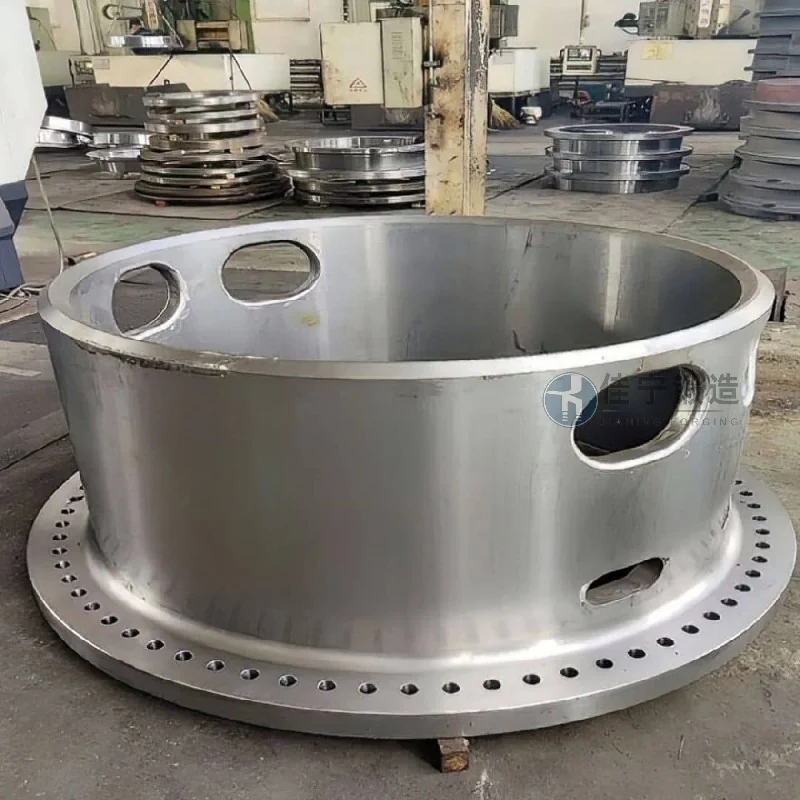
Yunnan, Qujing'deki bir madencilik ekipmanı fabrikası, uzun süredir büyük eziciler, titreşimli ekranlar ve diğer ekipmanların üretimi ve bakımıyla ilgilenmektedir. Temel yapısal bileşeni olan halka dövme — yüksek frekanslı darbelere ve ağır hizmet koşullarına dayanmalıdır. Zorlu madencilik koşulları nedeniyle, fabrikanın daha önce kullanılan geleneksel dökümleri sık sık çatlayıp deforme olmuş, bu da ekipman çalışma kararlılığını ve bakım döngülerini ciddi şekilde etkilemiştir. Kapsamlı araştırmaların ardından, fabrika bizim şirketimiz (Jianing Forging) ile iş birliği yaparak ekipmanlarının özelliklerine göre özelleştirilmiş halka dövme ürünler geliştirmeye karar verdi.
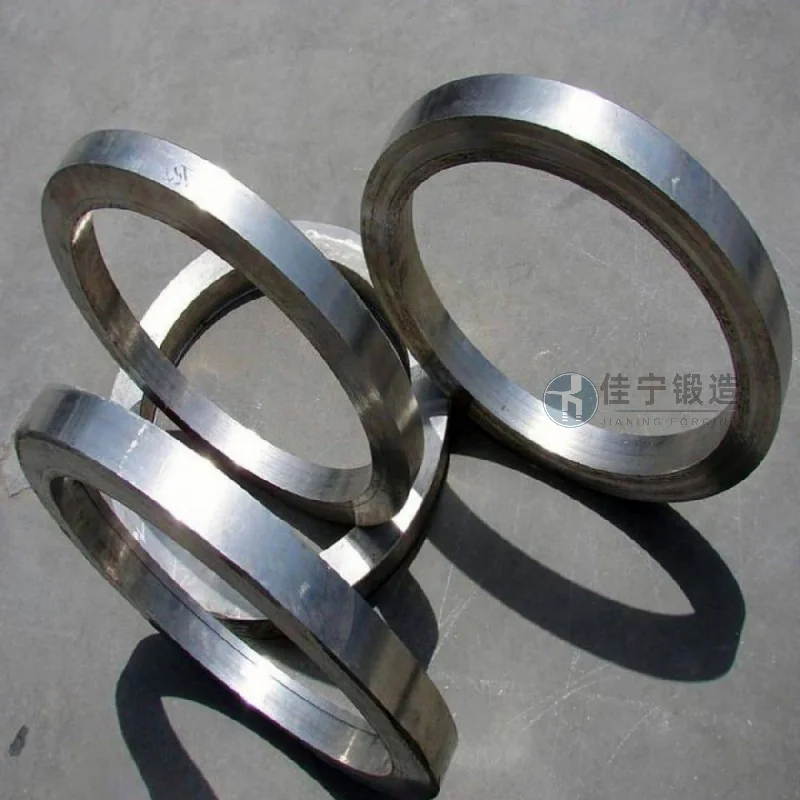
Madencilik ekipman fabrikasının karşılaştığı başlıca zorluklar şunlardır:
1. Hizmet sırasında, halka şekilli dövmeler aynı anda yüksek eksenel basınç ve radyal kesme gerilimine dayanmalıdır. Geleneksel dökümler iç doku gevşekliği ve ayrılma kusurlarına maruz kalır; bu da yorgunluk ömrünün yetersiz olmasına ve her 3 ila 6 ayda bir yenilenmesi gerektirir;
2. Maden sahasındaki sıcaklık dalgalanmaları büyüktür ve genellikle toz ve nem erozyonu ile birlikte gelir; bu da dövmelerin korozyon direnci ve aşınma direncine daha yüksek gereksinimler getirir;
3. Orijinal parçaların büyük boyutlu toleransları, kurulum sırasında yerinde öğütme gerektiriyor, bu da uzun kesinti süresine ve yüksek bakım maliyetlerine yol açar.
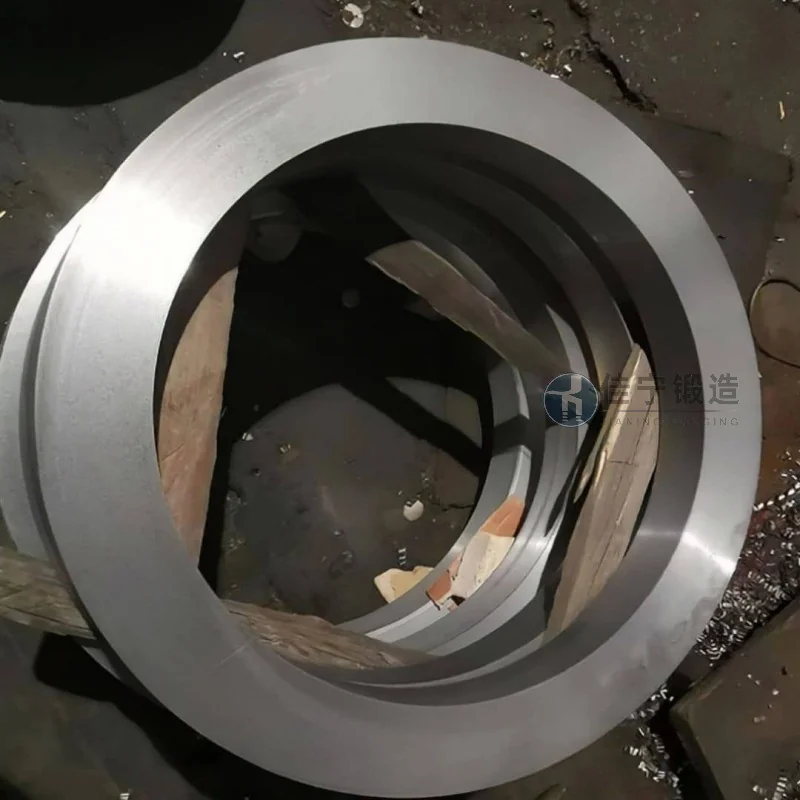
Bu sorun noktalarını ele almak için Jianing Forging, malzeme seçimi, dövme süreci ve sonradan işleme olmak üzere üç yönden sistematik çözümler sunar:
1. Malzeme optimizasyonu: Vakumla gazlanmış alaşım yapısal çeliklerin (örneğin 42CrMo, 35CrMo vb.) kullanılması, düşük sıcaklıkta darbe dayanıklılığını artırırken kaynaktaki ayrımcılık ve inklüzyonları azaltır;
2. Dövme işlemi: Halka parçaları için özel halka haddeleme ekipmanı kullanır ve çoklu ısılı sıcaklık kontrollü dövme ile birleştirilir; bu da metal akış hatlarının çevre boyunca sürekli dağıtılmasına ve döküm kusurlarının önüne geçmesine olanak tanır; Sonrasında, normalizasyon + söndürme ve temperleme ısı işlemi kullanılarak sertlik 280~320 HBW arasında dengeli şekilde kontrol edilir; aşınma direnci ve işleme dengesi sağlanır;
3. Hassas destek: Kaba işleme sonrası bir marj ayrılır ve tornalama ile ultrasonik hata tespitinin tamamlanmasından sonra bitmiş ürünün yuvarlaklık hatası ≤0,5 mm'dir ve dış çapta tolerans IT7 seviyesine ulaşabilir, bu da onarım olmadan doğrudan montajı mümkün kılarak arıza süresini önemli ölçüde kısaltır.
Teslimattan sonra, bu halka dövme partisi kullanıcının sahasında 18 aydan fazla süredir kesintisiz çalışıyor ve hiçbir çatlak, deformasyon veya başka arıza yaşanmadı. Bakım sıklığı %75 azaldı ve genel işletme maliyetleri önemli ölçüde azaldı; bu da ekipman fabrikasının teknik ekibinden yüksek takdir kazandı.

