Shanxi Jianing Forging สามารถแปรรูปเปลือกถังแรงดันขนาดใหญ่ที่ทําจากเหล็กกล้าคาร์บอน สแตนเลส และเหล็กอัลลอย สถานีมีกรณีจริงจํานวนมากของการตีขึ้นรูปกระบอกสูบ ซึ่งแสดงให้เห็นถึงความสามารถในการตีขึ้นรูปของกระบอกสูบขนาดใหญ่และผลลัพธ์ที่ทนต่อการกัดกร่อนของผลิตภัณฑ์สําเร็จรูปได้อย่างครบถ้วน
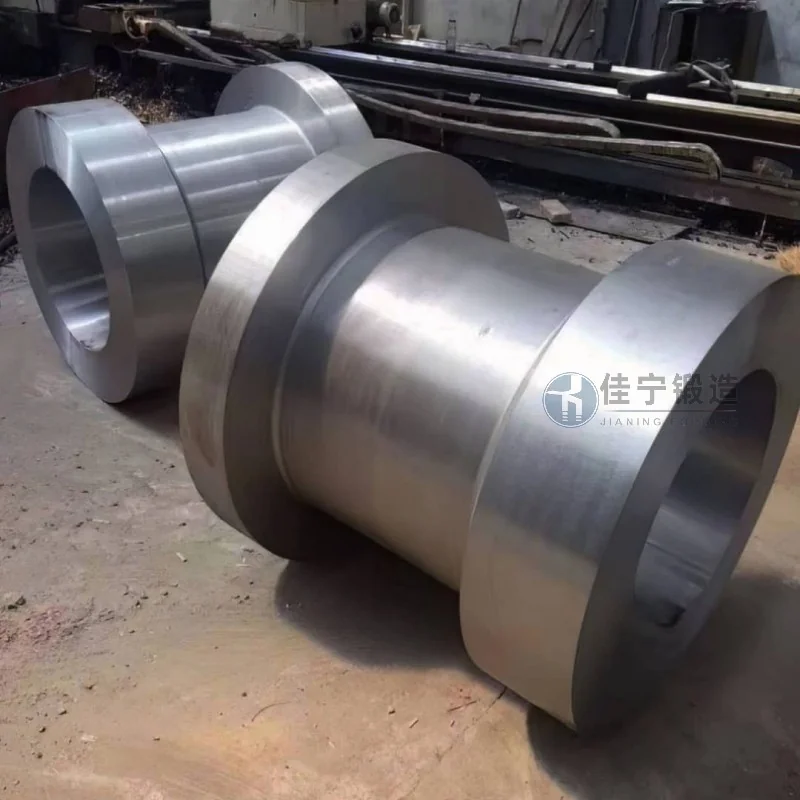
โรงงานชิ้นส่วนโลหะวิทยาในจงซาน มณฑลกวางตุ้ง สั่งซื้อชุดชิ้นส่วนตีขึ้นรูปกระบอกสําหรับความต้องการผลิต ชิ้นส่วนเหล่านี้ใช้ในชิ้นส่วนสําคัญของอุปกรณ์โลหะวิทยาและต้องการความแข็งแรงของวัสดุสูง โครงสร้างภายในสม่ําเสมอ และความแม่นยําของขนาด เนื่องจากกระบวนการที่ไม่เสถียรจากผู้จัดหาเดิม ผลิตภัณฑ์มักเกิดรอยแตกร้าวภายในและโครงสร้างหลวม ส่งผลให้เกิดความล้มเหลวของอุปกรณ์บ่อยครั้งและส่งผลต่อประสิทธิภาพการผลิต
1. คุณภาพภายในไม่เสถียร: การทดสอบตรวจจับข้อบกพร่องหลายครั้งพบรอยร้าวเล็ก ๆ และสิ่งเจือปนที่ไม่ใช่โลหะในงานตีขึ้น ซึ่งไม่สามารถตอบสนองความต้องการระยะยาวที่อุณหภูมิสูงและแรงดันสูงของอุปกรณ์โลหะวิทยาได้
2. ความแม่นยําของขนาดไม่เพียงพอ: ช่วงความคลาดเคลื่อนระหว่างเส้นผ่านศูนย์กลางด้านในและด้านนอกของชิ้นงานตีขึ้นรูปหินมีขนาดใหญ่เกินไป ทําให้ควบคุมค่าการกลึงในภายหลังได้ยาก ส่งผลให้เกิดการสูญเสียวัสดุและรอบการกลึงที่ยาวนานขึ้น
3. ระยะเวลาการจัดส่งที่ยาวนาน: กระบวนการของผู้จัดจําหน่ายเดิมซับซ้อน มีระยะเวลานานตั้งแต่การเตรียมวัสดุจนถึงการส่งมอบสินค้าสําเร็จรูป ทําให้ยากที่จะทันกับตารางการสั่งซื้อเร่งด่วนของลูกค้า
4. ต้นทุนการสื่อสารทางเทคนิคสูง: ซัพพลายเออร์มีความเข้าใจจํากัดเกี่ยวกับมาตรฐานพิเศษในอุตสาหกรรมโลหะวิทยา และการปรับเปลี่ยนซ้ํา ๆ ในช่วงทดลองผลิตจะเพิ่มเวลาและต้นทุนแรงงานของลูกค้า
เพื่อแก้ไขปัญหาเหล่านี้ Jianing Forging จึงนําเสนอโซลูชันที่ปรับแต่งได้ดังนี้:
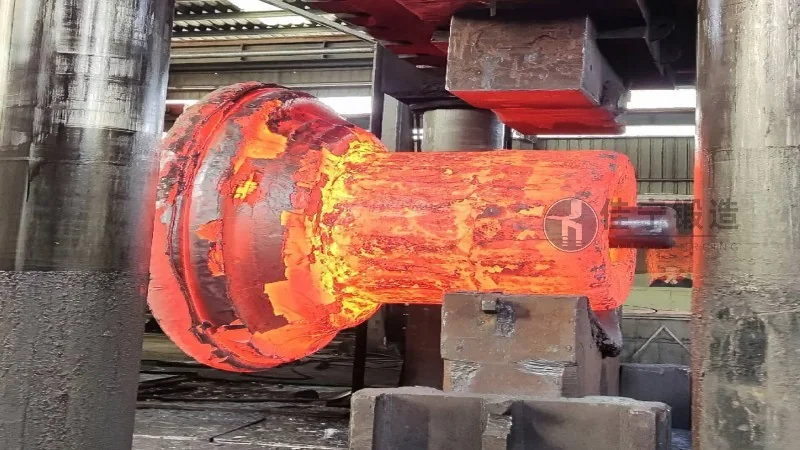
1. กระบวนการตีขึ้นรูปที่ได้รับการปรับแต่ง: ใช้เทคโนโลยีการตีขึ้นรูปหลายทิศทางและควบคุมอุณหภูมิ ร่วมกับกระบวนการอบกลาง ช่วยลดความเครียดภายในได้อย่างมีประสิทธิภาพ ปรับปรุงความสม่ําเสมอของโครงสร้างจุลภาค และสามารถตรวจจับข้อบกพร่องได้มากกว่า 98%
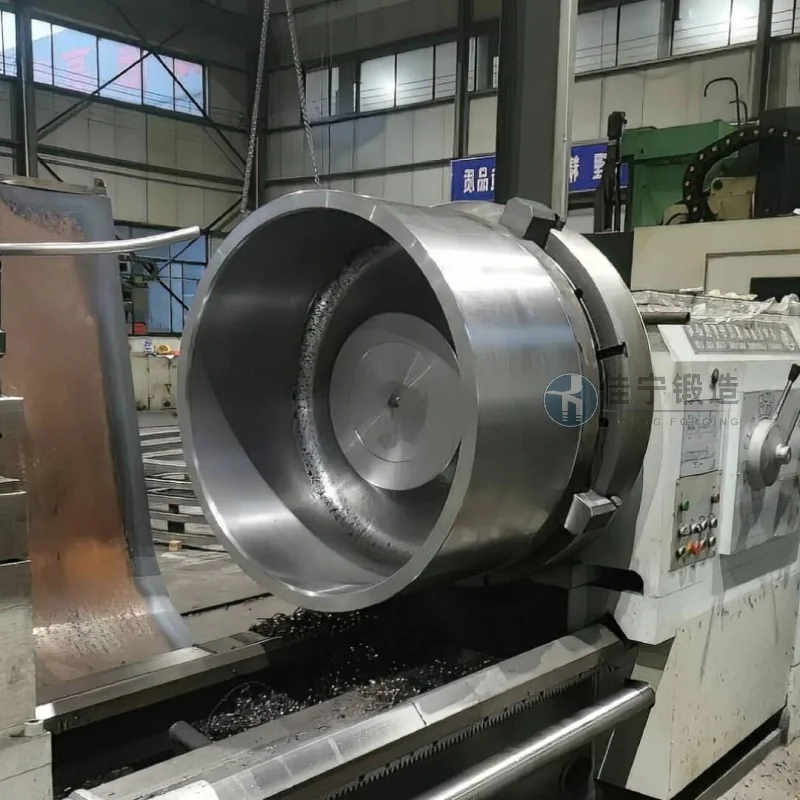
2. แม่พิมพ์ละเอียดและการกลึง CNC: ออกแบบฟิกซ์เจอร์เครื่องมือเฉพาะทางและประสานงานกับเครื่องกลึง CNC สําหรับการกลึงหยาบและละเอียด รักษาความคลาดเคลื่อนของขนาดกระบอกให้อยู่ภายใน ±0.5 มม. เพื่อลดการสูญเสียค่าสัมปทาน
3. กลไกการจัดตารางเวลาที่ยืดหยุ่น: จัดตั้งระบบจัดตารางการผลิตที่ตอบสนองอย่างรวดเร็ว ลดระยะเวลาการจัดส่งมาตรฐานให้เหลือต่ํากว่า 25 วัน และให้บริการเร่งด่วนสําหรับคําสั่งซื้อเร่งด่วน
4. การบูรณาการทางเทคนิคแบบเต็มรูปแบบ: วิศวกรอาวุโสสื่อสารโดยตรงกับฝ่ายเทคนิคของลูกค้า วิเคราะห์ความต้องการแบบร่างล่วงหน้า พัฒนาแผนการตีขึ้นรูปเฉพาะบุคคล และลดการลองผิดลองถูก
ในที่สุด โรงงานชิ้นส่วนโลหะวิทยาได้นําชิ้นส่วนตีขึ้นรูปบาร์เรลที่ผลิตโดย Caring มาใช้ ไม่พบข้อบกพร่องภายในระหว่างการใช้งานครั้งต่อมา อุปกรณ์ทํางานได้อย่างราบรื่น และประสิทธิภาพการกลึงดีขึ้นประมาณ 20% ทําให้ได้รับการยอมรับจากลูกค้าอย่างสูง

