Shanxi Jianing Forging ได้รวบรวมกรณีจริงของแหวนหน้าแปลนพลังงานลม เฟืองวงแหวน แหวนลูกปืน วงแหวนลูกกลิ้ง และแหวนรองอื่น ๆ พร้อมผลิตภัณฑ์ฟอร์จสําเร็จรูปครบวงจรสําหรับเหล็กกล้าคาร์บอน สแตนเลส และแหวนอัลลอย เพื่อให้ข้อมูลอ้างอิงสําหรับการเลือกผลิตภัณฑ์และโซลูชันที่ไม่เป็นมาตรฐาน
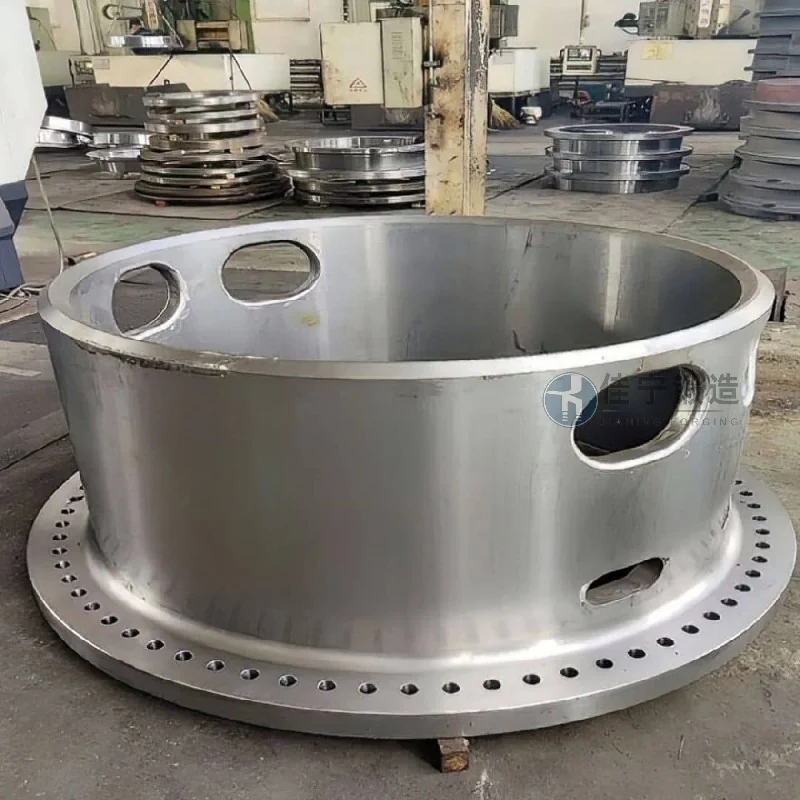
โรงงานอุปกรณ์เหมืองแร่ในเมืองฉู่จิง มณฑลยูนนาน ได้ดําเนินธุรกิจผลิตและบํารุงรักษาเครื่องบดขนาดใหญ่ ตะแกรงสั่น และอุปกรณ์อื่น ๆ มาอย่างยาวนานส่วนประกอบโครงสร้างหลัก—การตีขึ้นรูปแบบวงแหวน—ต้องทนต่อแรงกระแทกความถี่สูงและสภาพการใช้งานหนัก เนื่องจากสภาพแวดล้อมการทําเหมืองที่รุนแรง การหล่อแบบดั้งเดิมที่โรงงานเคยใช้มักแตกร้าวและเสียรูประหว่างการใช้งาน ส่งผลกระทบอย่างรุนแรงต่อความมั่นคงในการทํางานของอุปกรณ์และรอบการบํารุงรักษา หลังจากการตรวจสอบอย่างละเอียด โรงงานเลือกร่วมมือกับบริษัทของเรา (Jianing Forging) เพื่อพัฒนาการตีขึ้นรูปวงแหวนที่ปรับแต่งได้ตามลักษณะของอุปกรณ์
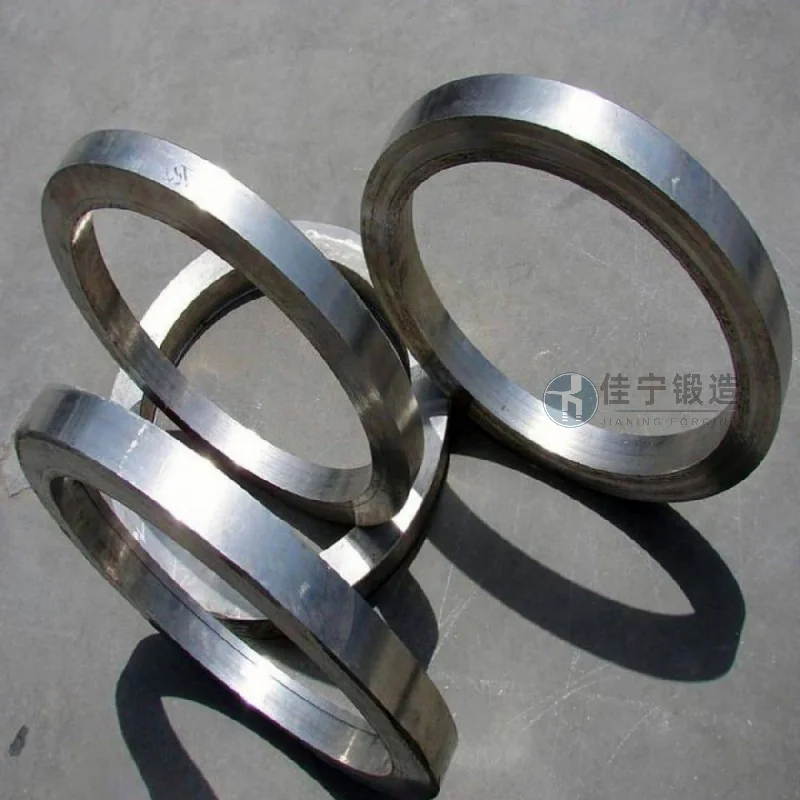
ความท้าทายหลักที่โรงงานอุปกรณ์เหมืองแร่เผชิญ ได้แก่:
1. ในระหว่างการใช้งาน การตีขึ้นรูปวงแหวนต้องทนต่อแรงดันแกนสูงและความเค้นเฉือนรัศมีพร้อมกัน การหล่อแบบดั้งเดิมมักมีปัญหาเนื้อเยื่อภายในหลวมและข้อบกพร่องในการแยกตัว ส่งผลให้อายุการใช้งานความล้าไม่เพียงพอและต้องเปลี่ยนใหม่ทุก 3 ถึง 6 เดือน;
2. อุณหภูมิที่ไซต์เหมืองมีความผันผวนสูงและมักมาพร้อมกับการกัดกร่อนของฝุ่นและความชื้น ทําให้ต้องเพิ่มความทนทานต่อการกัดกร่อนและการสึกหรอของเหล็กขึ้นรูป;
3. ความคลาดเคลื่อนของขนาดชิ้นส่วนดั้งเดิมสูง จําเป็นต้องเจียรในสถานที่ติดตั้ง ส่งผลให้เวลาหยุดทํางานยาวนานและค่าใช้จ่ายในการบํารุงรักษาสูง
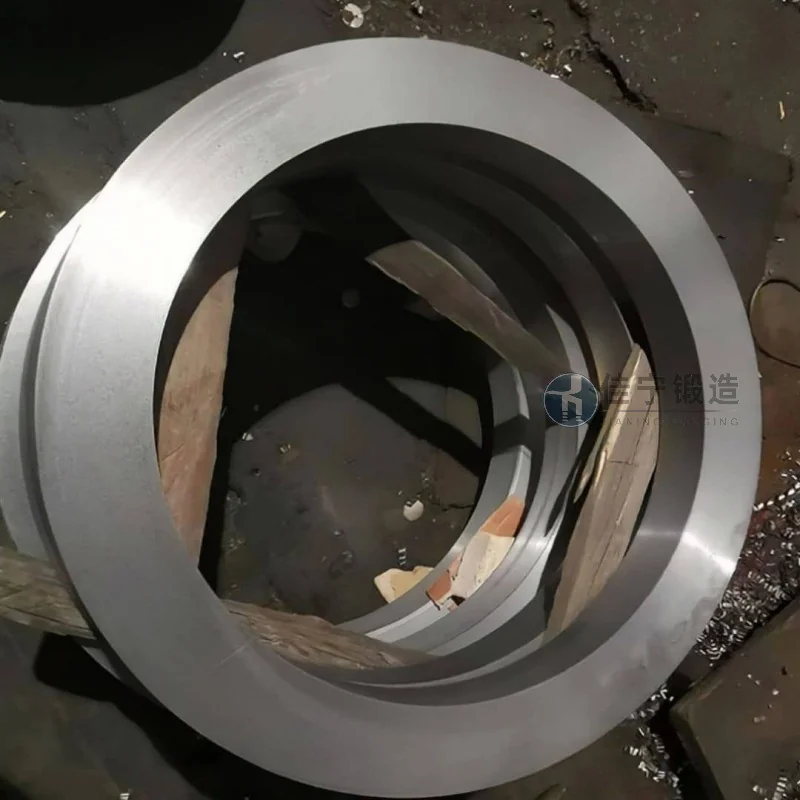
เพื่อแก้ไขปัญหาเหล่านี้ Jianing Forging จึงนําเสนอโซลูชันอย่างเป็นระบบในสามด้าน ได้แก่ การเลือกวัสดุ กระบวนการตีขึ้นรูป และการประมวลผลหลังการแปรรูป:
1. การเพิ่มประสิทธิภาพวัสดุ: การใช้เหล็กโครงสร้างโลหะผสมที่ผ่านการกําจัดก๊าซด้วยสุญญากาศ (เช่น 42CrMo, 35CrMo ฯลฯ) ช่วยเพิ่มความแข็งแรง พร้อมทั้งเพิ่มความทนทานต่อแรงกระแทกที่อุณหภูมิต่ํา ลดการแยกตัวและการเจือปนที่ต้นทาง;
2. กระบวนการตีขึ้นรูป: ใช้เครื่องรีดวงแหวนเฉพาะสําหรับชิ้นส่วนวงแหวน ร่วมกับการตีขึ้นรูปที่ควบคุมอุณหภูมิได้หลายความร้อน ช่วยให้สายการไหลของโลหะกระจายตัวตลอดเส้นรอบวงและหลีกเลี่ยงข้อบกพร่องในการหล่อ; จากนั้นใช้การทําให้เป็นปกติ + ชุบแข็งและอบความร้อนเพื่อควบคุมความแข็งระหว่าง 280~320 HBW สมดุลระหว่างความต้านทานการสึกหรอและความสามารถในการกลึง;
3. รองรับความแม่นยํา: หลังจากการกลึงหยาบ จะมีการสงวนขอบเขตไว้ และหลังจากเสร็จสิ้นการกลึงและตรวจหาข้อบกพร่องด้วยคลื่นเสียงความถี่สูง ความคลาดเคลื่อนของความกลมของผลิตภัณฑ์สําเร็จรูปอยู่ที่ ≤0.5 มม. และความคลาดเคลื่อนของเส้นผ่านศูนย์กลางภายนอกสามารถถึงระดับ IT7 ทําให้สามารถประกอบโดยตรงโดยไม่ต้องซ่อมแซมและลดเวลาหยุดทํางานได้อย่างมาก
หลังจากส่งมอบ ชุดงานตีขึ้นรูปวงแหวนนี้ได้ดําเนินงานอย่างต่อเนื่องที่ไซต์ของผู้ใช้มากว่า 18 เดือน โดยไม่มีรอยร้าว การเสียรูป หรือความล้มเหลวอื่น ๆความถี่ในการบํารุงรักษาลดลง 75% และต้นทุนการดําเนินงานโดยรวมลดลงอย่างมาก ได้รับการยอมรับอย่างสูงจากทีมเทคนิคของโรงงานอุปกรณ์

