Shanxi Jianing Forging ได้รวบรวมกรณีจริงของแหวนหน้าแปลนพลังงานลม เฟืองวงแหวน แหวนลูกปืน วงแหวนลูกกลิ้ง และแหวนรองอื่น ๆ พร้อมผลิตภัณฑ์ฟอร์จสําเร็จรูปครบวงจรสําหรับเหล็กกล้าคาร์บอน สแตนเลส และแหวนอัลลอย เพื่อให้ข้อมูลอ้างอิงสําหรับการเลือกผลิตภัณฑ์และโซลูชันที่ไม่เป็นมาตรฐาน
ระหว่างการปรับปรุงอุปกรณ์สําคัญ โรงงานปิโตรเคมีหนักในเซียะเหมิน มณฑลฝูเจี้ยน ได้กําหนดข้อกําหนดที่เข้มงวดเกี่ยวกับประสิทธิภาพและวงจรการส่งมอบของเหล็กตีขึ้นรูปวงแหวนขนาดใหญ่ การตีขึ้นรูปที่โรงงานใช้เดิมมักแสดงให้เห็นถึงการเสียรูปและรอยแตกร้าวภายใต้อุณหภูมิสูงและแรงดันสูง ซึ่งส่งผลกระทบอย่างรุนแรงต่อความต่อเนื่องในการผลิต เพื่อแก้ไขปัญหานี้ Jianing Forging ได้ใช้ความเชี่ยวชาญทางเทคนิคในด้านการตีขึ้นรูปวงแหวน โดยนําเสนอโซลูชันที่ปรับแต่งเฉพาะบุคคล
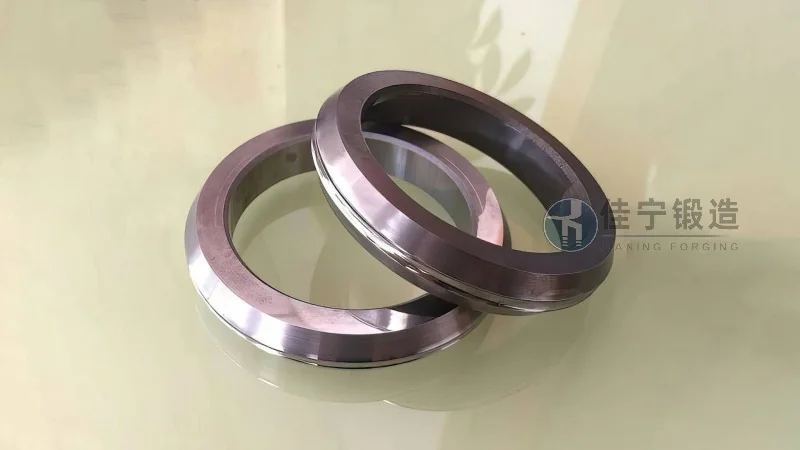
พันธมิตรของความร่วมมือนี้คือโรงงานปิโตรเคมีหนักในเซียะเหมิน มณฑลฝูเจี้ยน ซึ่งแกนหลักของโรงงานต้องการการตีขึ้นรูปวงแหวนพิเศษที่มีเส้นผ่านศูนย์กลางภายนอกมากกว่า 2 เมตร และมีความหนาของผนังที่แตกต่างกันอย่างมาก เมื่อเผชิญกับระยะเวลาการผลิตที่ยาวนานจากซัพพลายเออร์ต่างประเทศและความแม่นยําที่ไม่เพียงพอจากคู่แข่งในประเทศ โรงงานจึงเลือกร่วมมือกับ Jianing Forging ซึ่งมีประสบการณ์ยาวนานในการผลิตงานตีขึ้นรูปขนาดใหญ่
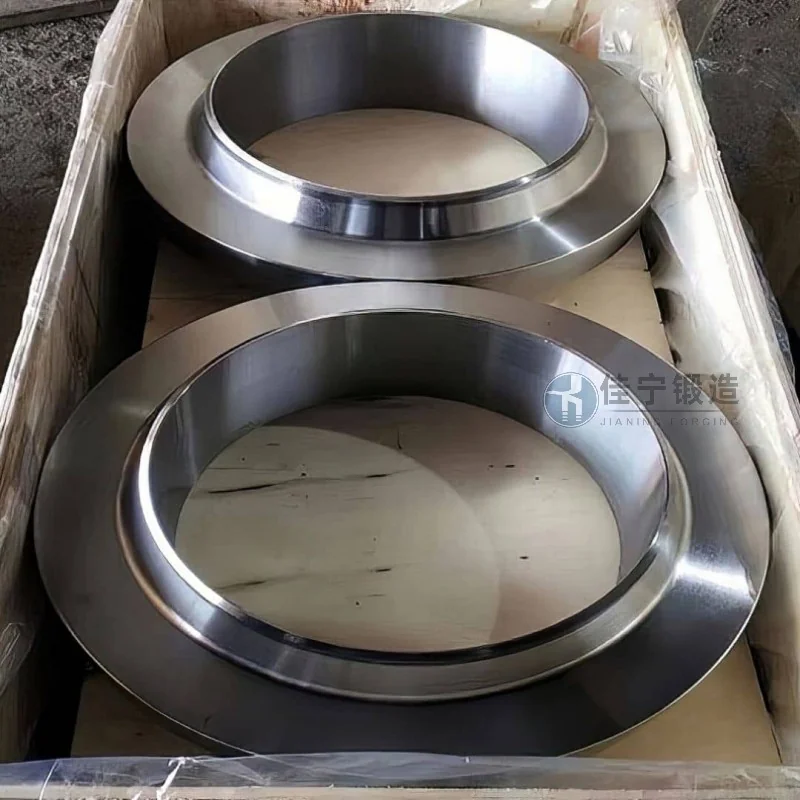
โรงงานปิโตรเคมีหนักแห่งนี้เผชิญกับความท้าทายหลักสามประการ: ประการแรก การตีขึ้นรูปดั้งเดิมมีปัญหาความมั่นคงโครงสร้างไม่เพียงพอภายใต้อุณหภูมิสูงระยะยาว (≥500°C) และสภาพแวดล้อมแรงดันสูง ส่งผลให้เกิดรอยร้าวคลานในท้องถิ่น; ประการที่สอง ซัพพลายเออร์ที่มีอยู่ไม่สามารถปฏิบัติตามข้อกําหนดความคลาดเคลื่อนของขนาดที่เข้มงวดได้ (ต้องควบคุมความเบี่ยงเบนของความเข้มข้นของเส้นผ่านศูนย์กลางภายในและภายนอกไม่เกิน 0.5 มม.); ประการที่สาม กําหนดการโครงการแน่นหนา และรอบการจัดส่ง 90 วันตามปกติไม่สามารถตรงกับช่วงเวลาบํารุงรักษาได้ จึงจําเป็นต้องส่งมอบภายใน 45 วันอย่างเร่งด่วน
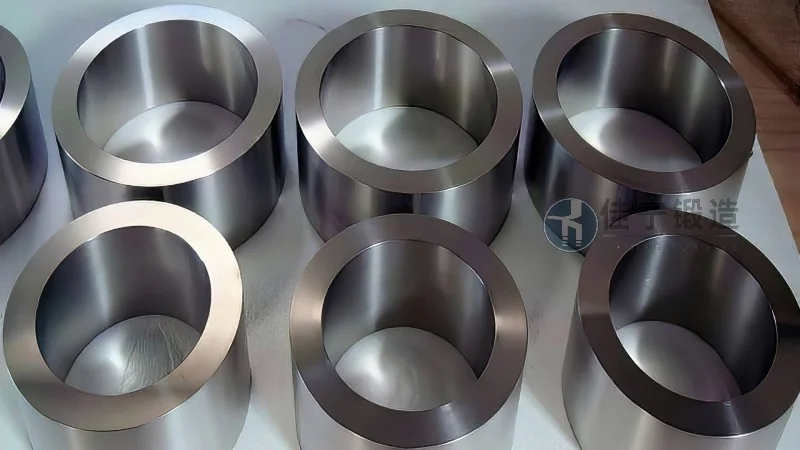
เพื่อแก้ไขปัญหาเหล่านี้ Jianing Forging ได้อัปเกรดทุกอย่างตั้งแต่การเลือกวัสดุและการปรับปรุงกระบวนการไปจนถึงการตรวจสอบกระบวนการอย่างเต็มรูปแบบ ในขั้นตอนวัสดุ ใช้เหล็กอัลลอยด์ทนความร้อนเฉพาะทาง และการบําบัดไมโครอัลลอยช่วยเพิ่มความต้านทานการคลานที่อุณหภูมิสูง; ในกระบวนการขึ้นรูป มีการนําเทคโนโลยีการรีดที่ควบคุมความร้อนหลายชั้นมาใช้ ช่วยลดแรงเครียดภายในและช่วยให้โครงสร้างมีความสม่ําเสมอ; ในขณะเดียวกัน อุปกรณ์รีดวงแหวน CNC ถูกใช้เพื่อควบคุมขนาดที่แม่นยําสูง โดยทําให้ความเข้มข้นของเส้นผ่านศูนย์กลางภายในและภายนอกของผลิตภัณฑ์สุดท้ายคงที่ไม่เกิน 0.3 มม. ในด้านการส่งมอบ โดยการลดระยะเวลาก่อสร้างผ่านวิศวกรรมคู่ขนาน การตีขึ้นรูปทั้งหมดถูกส่งมอบและได้รับการยอมรับล่วงหน้าหนึ่งสัปดาห์ ช่วยให้ลูกค้ากลับมาผลิตได้ทันเวลา

