Shanxi Jianing Forging собрала реальные случаи использования фланцевых колец с ветровой силой, кольцевых шестерёнок, подшипников, роликовых колец и других приземлений кольцев, а также полный ассортимент готовых ковочных изделий для углеродистой стали, нержавеющей стали и легированных колец, предоставляя ориентиры для выбора продукции и нестандартных решений.
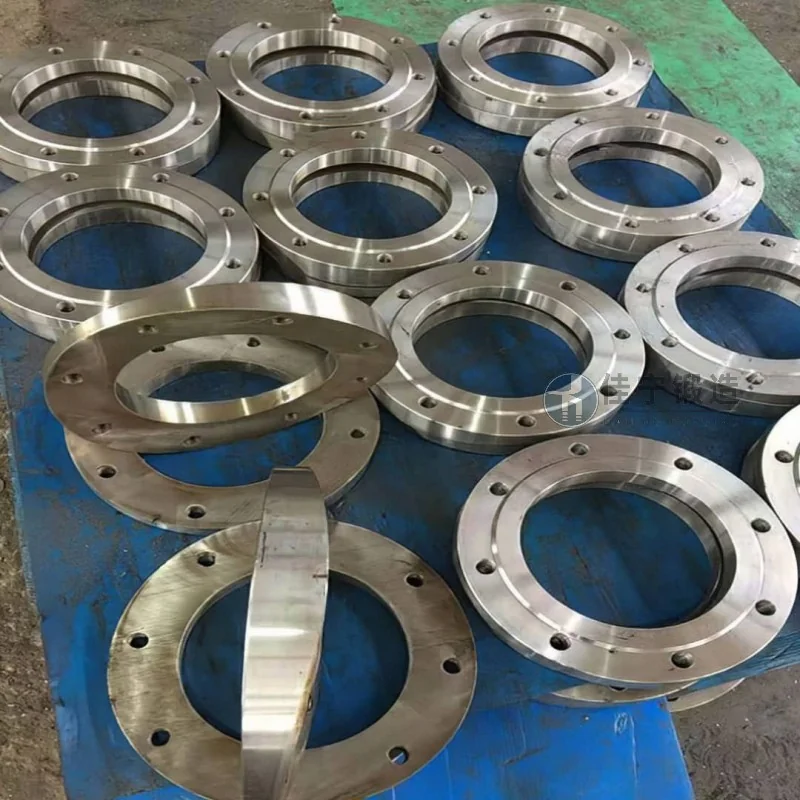
Завод строительного оборудования в Наньтуне, провинция Цзянсу, давно использует традиционные открытые методы ковки для производства ключевых несущих компонентов, что затрудняет удовлетворение растущего спроса на эффективность и стабильность качества. Jianing Forging предлагает индивидуализированное решение для кольцевых роликов, адаптированное к сценарию применения кольцевых ковок завода, помогая им достигать модернизации процессов и прорыв в мощности.
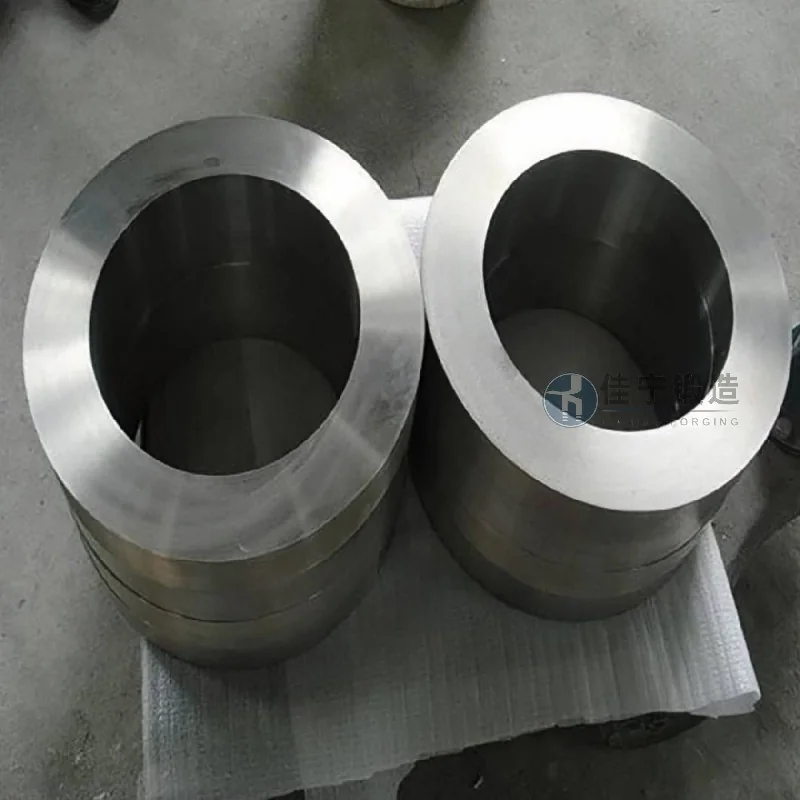
Первоначальный процесс фабрики имел следующие заметные проблемы: во-первых, большие отклонения между внутренним и внешним диаметрами ковок, чрезмерный допуск на обработку и серьёзные материальные потери; 2. Недостаточная внутренняя плотность тканей, уровень прохождения дефектов всего около 85% и устойчиво высокий уровень дефектов; 3. Производственный цикл одной детали может длиться до 4 дней, что делает невозможно соответствовать времени конвейера; 4. Колебания производительности между разными партиями ковок значительны, напрямую влияя на общую надёжность станка.
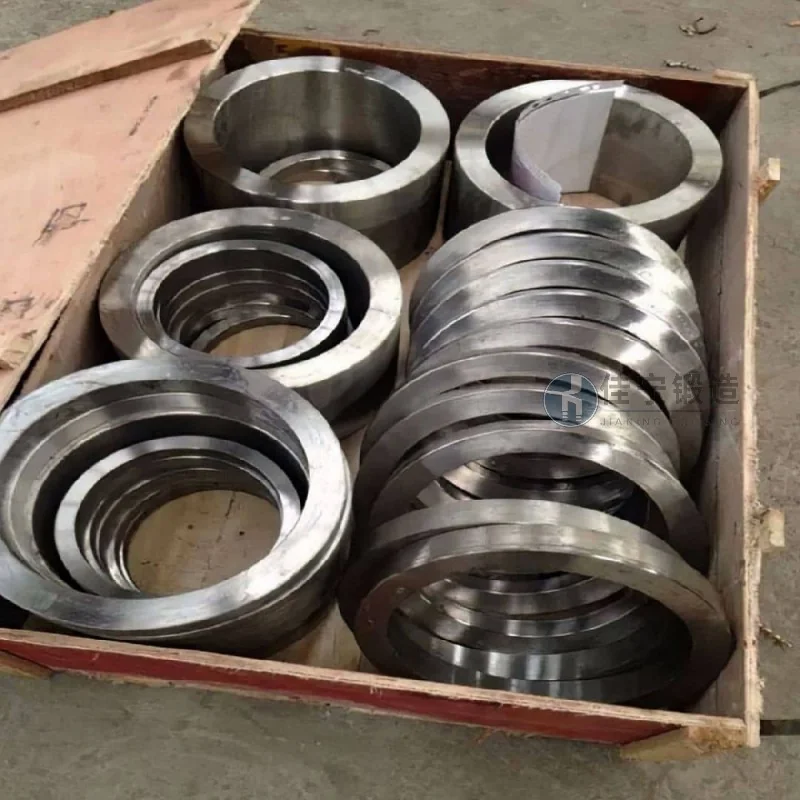
Jianing Forgeging внедрила технологию тонкой кольцевой прокатки, контролирующую весь процесс — от проектирования заготовки до окончательной ковки: используя многопроходное переменное прокатывание для поддержания допусков диаметра в пределах ±1,5 мм, что уменьшает расходы на обработку; Оптимизируя температуру нагрева и скорость деформации размер зерен стабилизируется выше степени 6, а скорость обнаружения дефектов увеличивается до более чем 98%; В то же время, используя модель непрерывного производства на основе формы, цикл из отдельных частей сокращается до 8 часов, обеспечивая стабильную производительность на одной партии. В итоге общая стоимость продукции для кольцевой ковки снизилась на 22%, а уровень неудач монтажа заказчика на месте — на 60%.

