Shanxi Jianing Forging obejmuje rzeczywiste przypadki inżynieryjne z blachami rur, kołnierzami i różnymi okrągłymi kuwkami tarczowymi. Gotowe produkty z blach węglowych i stalowych tarcz są wyraźnie fotografowane, co bezpośrednio odzwierciedla precyzję obróbki oraz skuteczność kompatybilności rurociągów.
W dziedzinie produkcji urządzeń hydraulicznych kucia tarczowe, jako kluczowe elementy przekładni i wsparcia, mają jakość bezpośrednio wpływającą na stabilność i żywotność urządzeń. Fabryka sprzętu hydraulicznego w Jincheng, Shanxi, ustaliła wyższe wymagania dotyczące kucia tarczowego przy modernizacji linii produkcyjnej. Dzięki dojrzałym technikom kuźniczym i ścisłej kontroli jakości, Jianing Forging dostarczał indywidualne rozwiązania, które pomagają zakładowi osiągnąć efektywną produkcję.
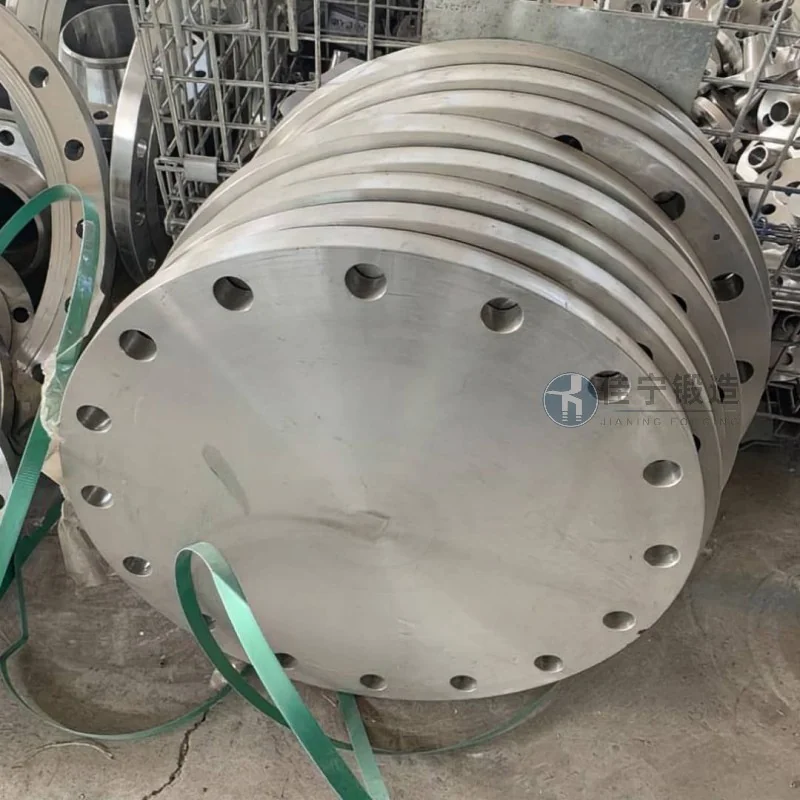
W Jincheng, prowincja Shanxi, znajduje się fabryka sprzętu hydraulicznego, głównie zajmująca się produkcją podstawowych elementów systemów hydraulicznych. Nowo opracowane cylindry hydrauliczne wymagają partii odkuwań tarczowych o stosunkowo dokładnych wymiarach i gęstej mikrostrukturze, aby radzić sobie z warunkami pracy wysokiego ciśnienia i wysokiej częstotliwości. Po szerokim selekcji fabryka ostatecznie wybrała Jianing Forging jako dostawcę kuźni. Obie strony prowadziły wiele rund koordynacji technicznej, koncentrując się na specyfikacjach produktów, wskaźnikach wydajności oraz czasach dostaw.
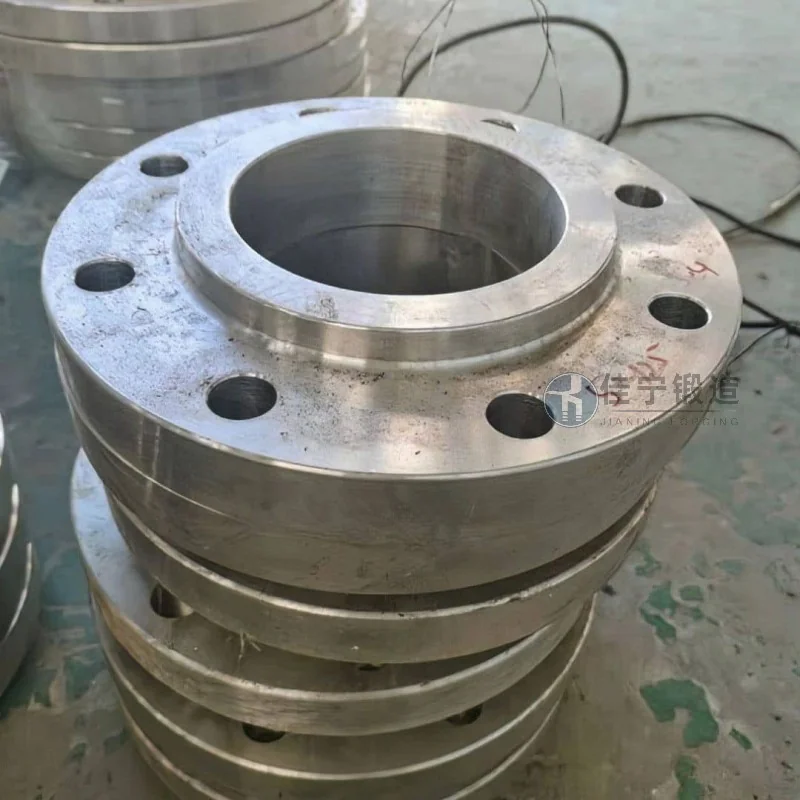
Oryginalne wykucia tarczowe fabryki opierały się głównie na tradycyjnych procesach kucia na otwartym matrycy, które miały następujące istotne problemy:
- Niewystarczająca stabilność wymiarowa: Wolne kucie ma dużą liczbę środków obróbkowych, co skutkuje czasochłonnym późniejszym obróbką i widocznym marnotrawstwem materiałowym.
- Wewnętrzne wahania jakości: Nierówne rozmiary ziaren odkuł, luźność lub segregacja w niektórych miejscach, wpływające na wytrzymałość uszczelnienia i wytrzymałość zmęczenia cylindra hydraulicznego.
- Niekontrolowane czasy dostawy: Outsourcing wieloprocesowy prowadzi do długich cykli produkcyjnych, co utrudnia dopasowanie nowych planów startowych linii produkcyjnych.
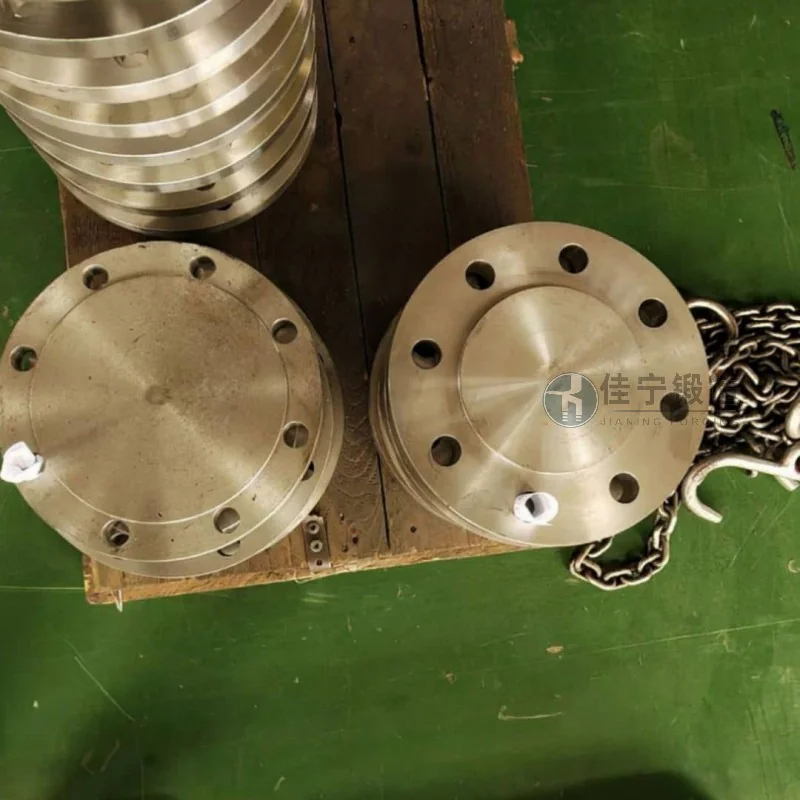
Aby rozwiązać te problemy, Jianing Forging systematycznie zoptymalizowało wszystko – od projektowania form i procesów kucia po obróbkę cieplną:
- Stosuje schemat kucia z zamkniętą matrycą, utrzymując dokładność wymiarową kucia w granicach 0,5 mm, zmniejszając dodatkowy limit na toczenie.
- Dzięki wielokierunkowemu kuciu i technologii chłodzenia kontrolowanej temperatury, struktura ziaren jest udoskonalana, aby zapewnić jednolitą twardość i brak wad wewnętrznych.
- Ustalenie dedykowanych harmonogramów produkcji do pełnego monitorowania procesu od przybycia surowca do wysyłki gotowego produktu, skracając cykle dostaw do 15 dni roboczych.
Dostarczone odkucia tarczowe były testowane przez podmiot trzeci, a zarówno właściwości mechaniczne, jak i ultradźwiękowe wykrywanie wad spełniały standardy klientów, co pomogło fabryce sprzętu hydraulicznego zakończyć uruchomienie linii produkcyjnej zgodnie z harmonogramem.

