Shanxi Jianing Forging zgromadziła rzeczywiste przypadki pierścieni kołnierzy wiatrowych, zębat, łożysk, pierścieni rolkowych i innych podestów pierścieniowych, wraz z pełną gamą gotowych wyrobów kuźniczych dla stali węglowej, stali nierdzewnej i pierścieni stopowych, dostarczając odniesienia do wyboru produktów i niestandardowych rozwiązań.
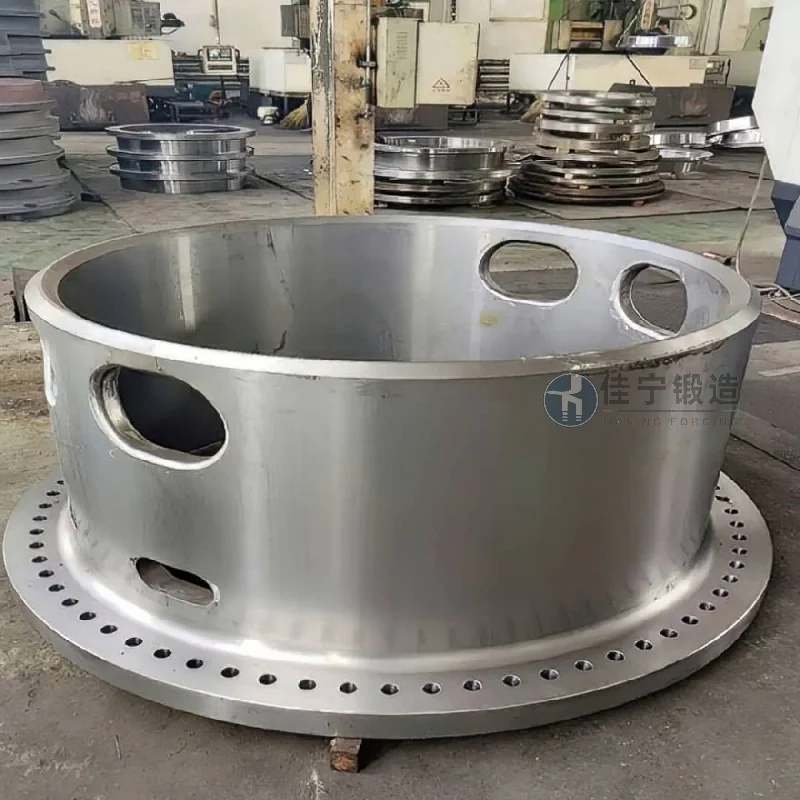
Zakład metalurgiczny w Tangshan, w prowincji Hebei, od dawna boryka się z problemami takimi jak duże limity obróbki, niskie zużycie materiału oraz niestabilna wydajność produktu przy produkcji dużych kuł pierścieniowych. Tradycyjne procesy kucia na otwartej matrycy powodują dłuższe czasy obróbki i trudność w spełnianiu wymagań dotyczących wysokiej precyzji wymiarowej, co wpływa na całkowity czas cyklu produkcyjnego i szybkość przepustności gotowych produktów.
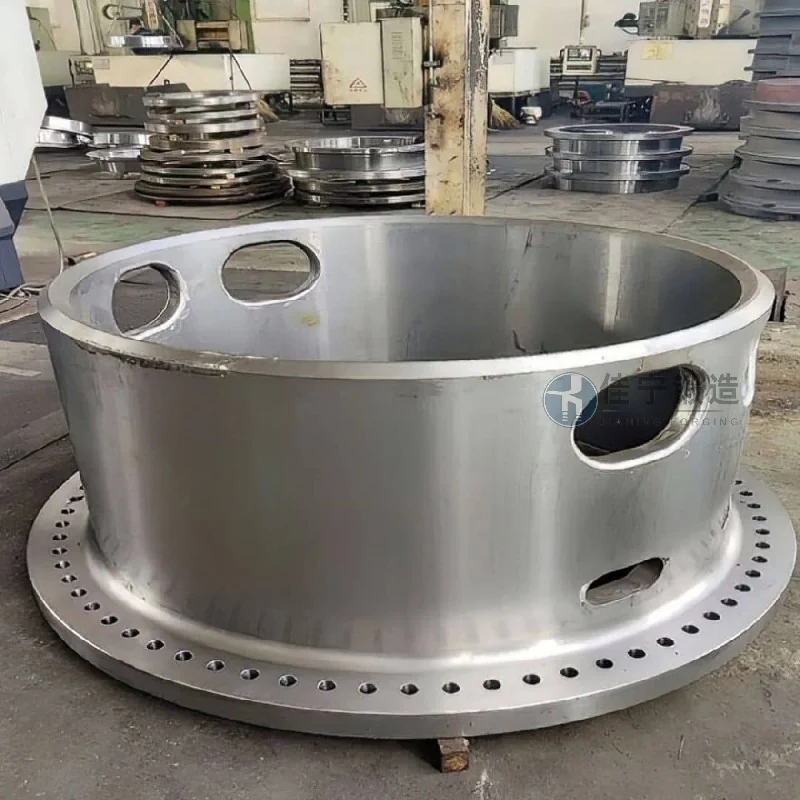
Główne problemy tej zakładu metalurgicznego koncentrują się w trzech obszarach:
1) Odchylenie sobowości między wewnętrzną a zewnętrzną średnicą odkuwanych pierścieni jest duże, co wymaga wielokrotnych regulacji podczas montażu;
2) Mikrostruktura po kuciu nie jest wystarczająco gęsta, a lokalne nierówności twardości prawdopodobnie wystąpią po podświetleniu cieplnym;
3) Wiele ognisk kuźniczych i wysokie zużycie energii, co skutkowało stale wysokimi kosztami produkcji na sztukę. Klient pilnie potrzebował rozwiązania kuźniczego, które poprawiłoby precyzję, obniżyło marże i obniżyło ogólne koszty.
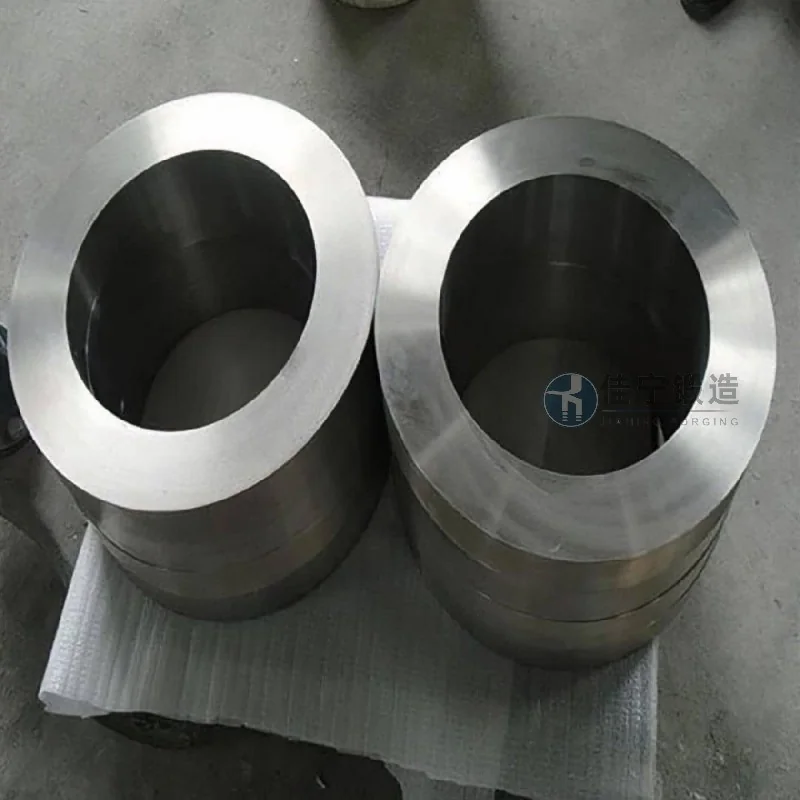
Aby rozwiązać te problemy, Jianing Forging zaprojektowało dedykowane rozwiązanie formowania pierścieniowego dla klientów, wdrażające proces kucia kontrolowanego temperaturowo + drobnego szlifowania pierścieniowego, osiągając przełomowe osiągnięcia w następujących obszarach:
• Dokładność wymiarowa: Dzięki zamkniętemu systemowi sterowania pierścieniami tocznymi tolerancje średnic wewnętrznych i zewnętrznych są utrzymywane w granicach ±1,5 mm, co zmniejsza liczbę obrotów.
• Mikrostruktura: Zoptymalizowane parametry procesu podgrzewania i deformacji, aby osiągnąć rozmiar ziaren kucia powyżej klasy 6, poprawiając jednolitość i zwężając zakres wahań twardości po obróbce cieplnej.
• Efektywność produkcji: Cykl kucia pojedynczego elementu został skrócony z tradycyjnych 3~4 do 1~2 nagrzewania, co zmniejsza całkowite zużycie energii o około 20% i skraca cykle dostaw.
• Wykorzystanie materiałów: Dzięki technologii formowania niemal sieciowego zużycie materiału wzrosło z konwencjonalnych 65% do ponad 82%, skutecznie obniżając koszty surowca.
Obecnie rozwiązanie to jest masowo stosowane na liniach produkcyjnych klientów. Testy pokazują, że wszystkie mechaniczne wskaźniki kuźni pierścieniowych spełniają standardy sprzętu metalurgicznego. Klienci zgłaszają dobrą spójność produktu, stabilne limity obróbki oraz znaczącą poprawę efektywności obróbki. Jianing Forging będzie nadal monitorować zużycie, aby zapewnić bardziej niezawodne, spersonalizowane usługi kucia części pierścieniowych w przemyśle metalurgicznym.

