Shanxi Jianing Forging heeft praktijkvitrines verzameld van windkrachtflensringen, ringtandwielen, lagerringen, rollerringen en andere ringlandingen, met een compleet assortiment eindproducten voor koolstofstaal, roestvrij staal en legeringsringen, die referenties bieden voor productkeuze en niet-standaard oplossingen.
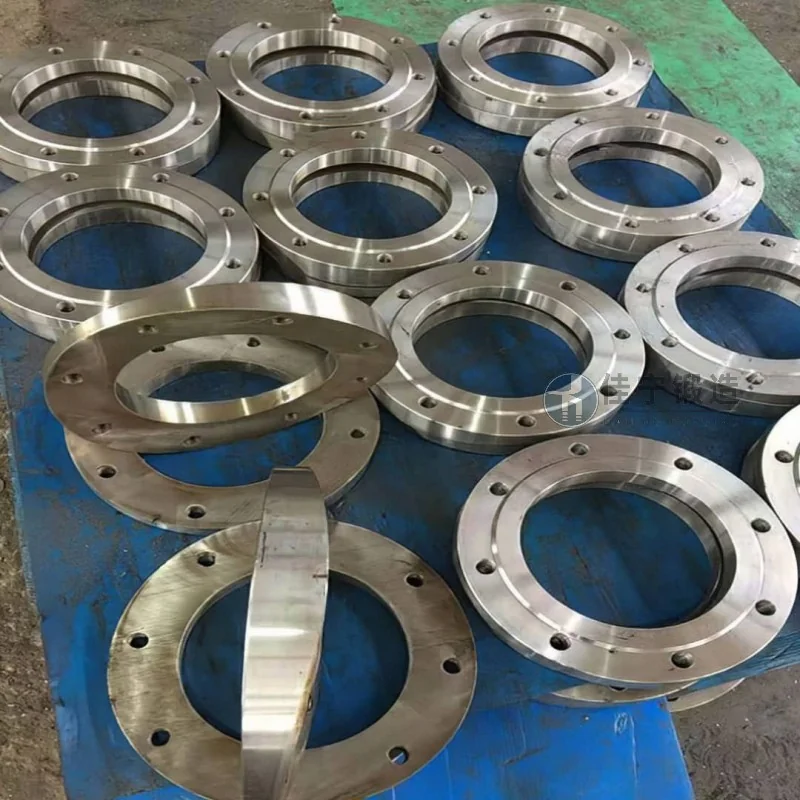
Een bouwmachinefabriek in Nantong, Jiangsu, vertrouwt al lange tijd op traditionele open-matrijs smeedprocessen voor de productie van belangrijke dragende componenten, waardoor het moeilijk is om te voldoen aan de groeiende vraag naar efficiëntie en kwaliteitsstabiliteit. Jianing Forging biedt een op maat gemaakte ringroloplossing die is afgestemd op het toepassingsscenario van de ringsmeden van de fabriek, zodat ze procesupgrades en capaciteitsdoorbraken kunnen realiseren.
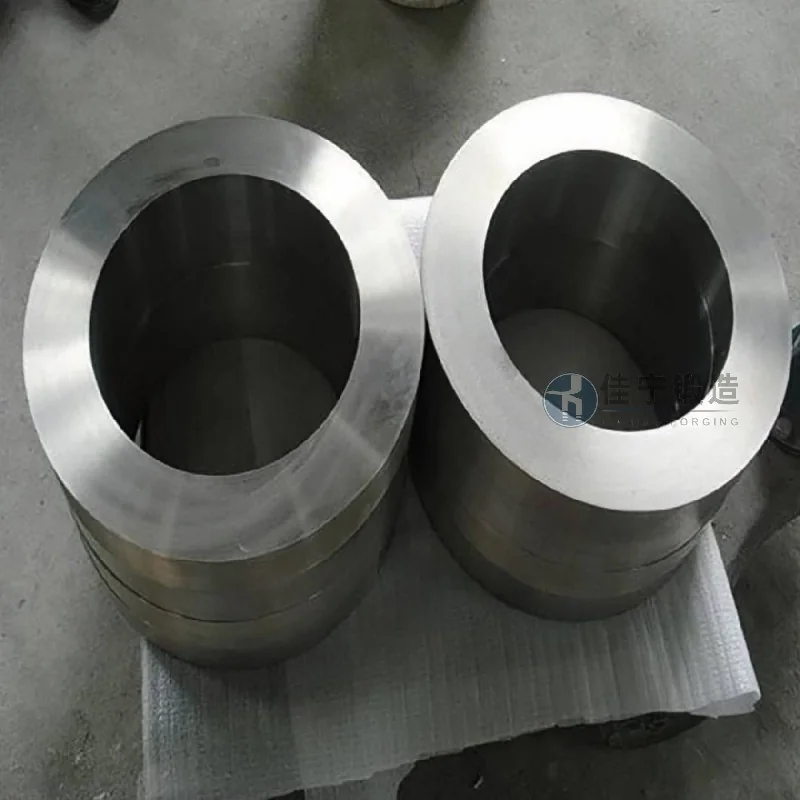
Het oorspronkelijke proces van de fabriek kende de volgende opvallende problemen: Ten eerste grote dimensionale afwijkingen tussen de binnen- en buitendiameter van smeedstukken, overmatige bewerkingstoewijzing en ernstig materiaalverspilling; 2. Onvoldoende interne weefseldichtheid, met een foutdetectie-passingspercentage van slechts ongeveer 85% en een aanhoudend hoge defectpercentage; 3. De productiecyclus voor een enkel onderdeel kan tot 4 dagen duren, waardoor het onmogelijk is om de assemblagebandcyclustijden te evenaren; 4. Prestatiefluctuaties tussen verschillende batches smeedstukken zijn aanzienlijk en beïnvloeden direct de algehele betrouwbaarheid van de machine.
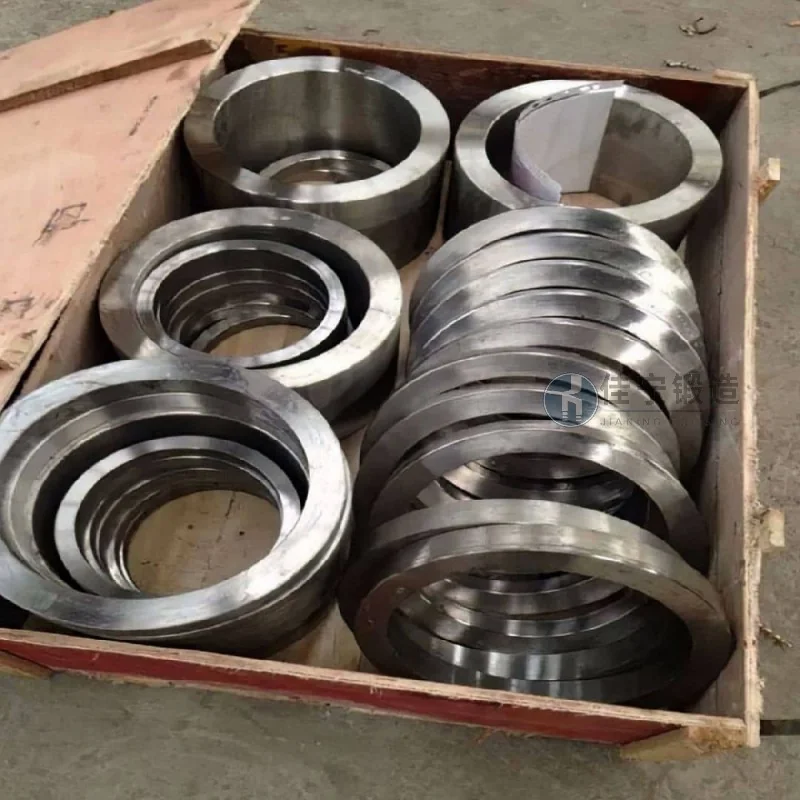
Jianing Forging heeft fijne ringwalstechnologie geïntroduceerd, die het hele proces van blankontwerp tot eindsmeed regelt: gebruik van multi-pass variabele dwarsdoorsnedewalsen om diametertoleranties binnen ±1,5 mm te houden, waardoor de bewerkingslimieten worden verminderd; Door de verwarmingstemperatuur en vervormingssnelheid te optimaliseren, wordt de korrelgrootte boven graad 6 gestabiliseerd en wordt de doorslagsnelheid van foutdetectie verhoogd tot meer dan 98%; Tegelijkertijd wordt door gebruik te maken van een matrijsgebaseerd continu productiemodel de single-piece cyclus samengeperst tot 8 uur, waardoor consistente prestaties over dezelfde batch worden behaald. Uiteindelijk daalden de totale kosten van de ringsmedingsproducten van de fabriek met 22%, en daalde het faalpercentage van de klant ter plaatse met 60%.

