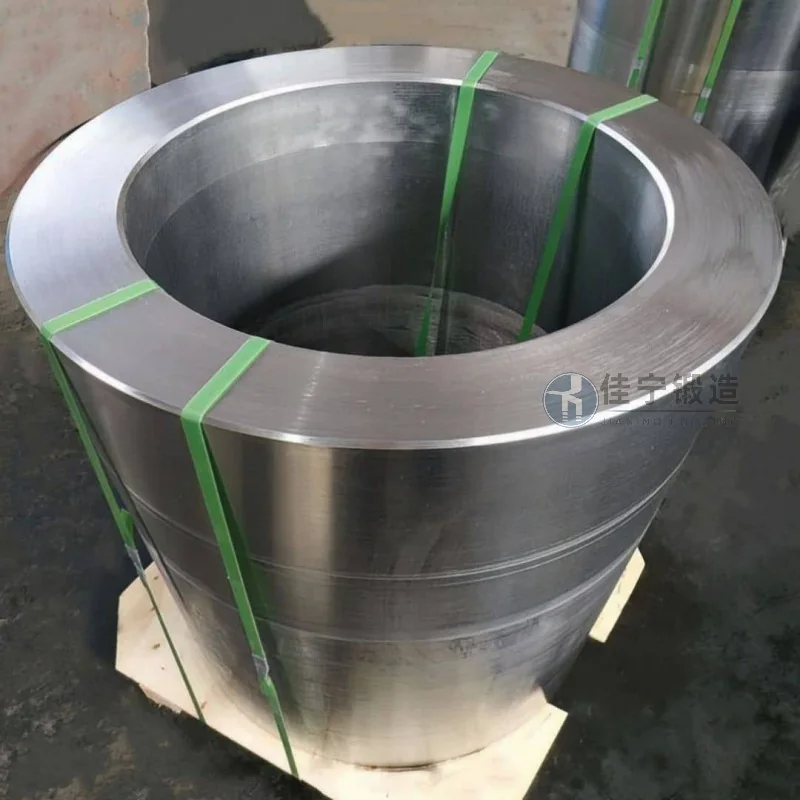
간쑤성 핑량에 있는 한 야금 장비 공장이 생산 필요성으로 인해 고급 원통형 단조품 한 배치를 가공하도록 의뢰했습니다. 이 단조품 배치는 핵심 장비의 핵심 부품에 사용되며, 재료 성능, 치수 정확도, 내부 품질에 대한 엄격한 기준이 적용됩니다. 고객이 제공한 기술 매개변수를 바탕으로 단조 공정 설계부터 완제품 납품까지 전 과정을 완료합니다.
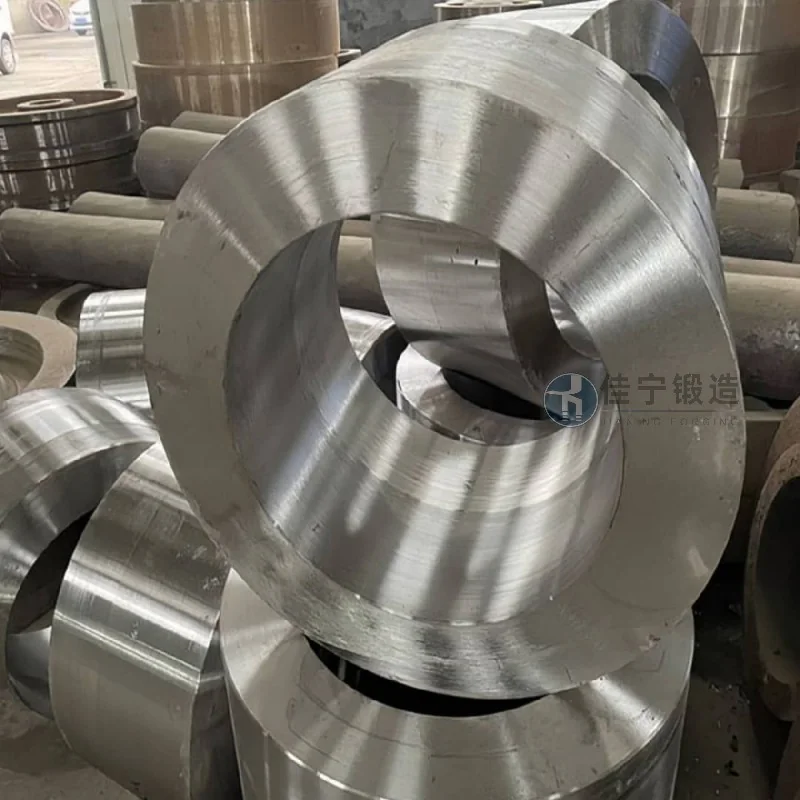
초기 시험 생산 과정에서 금속 가공 장비 공장은 여러 문제에 직면했습니다: 첫째, 총열 단조품의 벽 두께가 비교적 높아 기존 단조 방법으로는 내부 조직의 균일성을 달성하기 어려워 결함이 쉽게 분리되거나 느슨해졌고; 둘째, 고객은 치수 허용 오차를 0.5mm 이내로 유지해야 하며, 초음파 결함 탐지(UT) 검사를 통과해야 하는데, 원래 공급업체는 이 정밀도를 지속적으로 충족할 수 없습니다; 셋째, 납품 주기가 촉박하여 고객이 전통적인 공정이 너무 오래 걸려 장비 설치 진행에 영향을 줄 수 있다고 우려합니다.
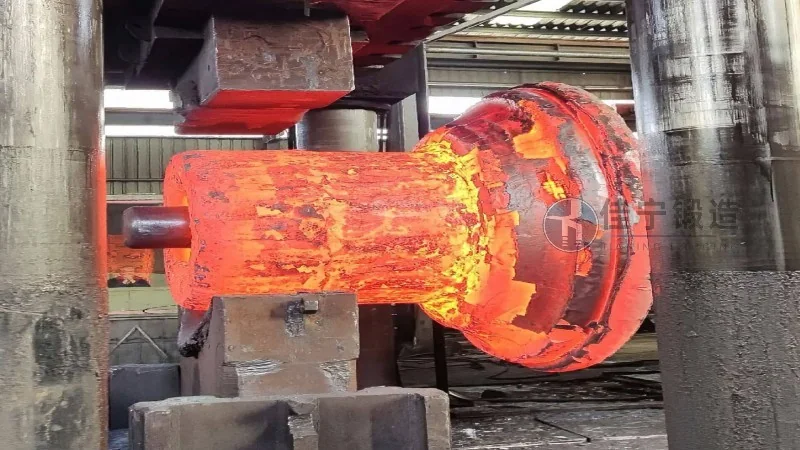
이러한 문제점을 해결하기 위해 다음과 같은 해결책을 제시합니다: 첫째, 다방향 단조와 온도 제어 단조를 결합하고, 변형 분포를 최적화하여 내부 조직의 불균일함을 효과적으로 제거하고, 완성품이 첫 시도에 UT 테스트를 통과합니다; 둘째, CNC 연삭링과 정밀 가공 장비를 사용하여 원통의 둥근 및 직선 허용차를 0.3mm 이내로 안정적으로 조절하여 고객 요구사항을 초과했습니다; 마지막으로 사전에 공정 시뮬레이션을 수행하고 생산 일정을 조정함으로써 납품 주기를 원래 계획의 3분의 2로 압축하여 고객이 설치 노드와 원활하게 연결할 수 있도록 도왔습니다. 이 실린더 단조품 배치는 이미 사용에 투입되어 잘 작동하고 있으며, 고객은 이후 추가 협력 주문을 했습니다.

