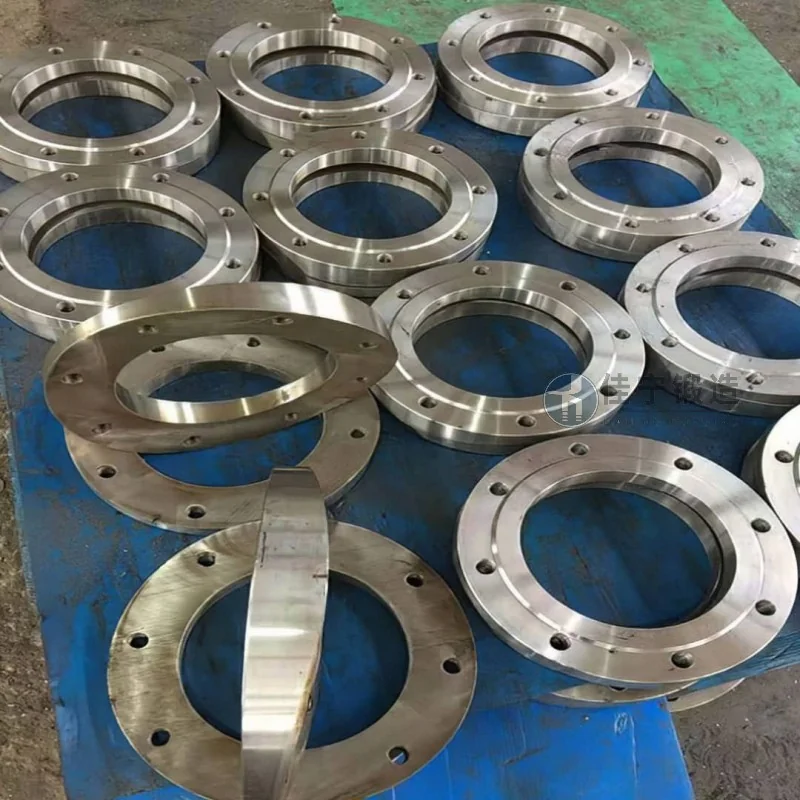
湖南省長沙の油圧設備工場は、大型油圧シリンダーの主要部品を製造する際に、環状鍛造材の寸法精度、内部構造の均一性、表面仕上げに高い要求を課しました。 工場は当初、従来の鋳造工程を使用していましたが、鋳造品には多孔性や分離などの欠陥があり、加工許容量が大きく、スクラップ率が高く、プロジェクトの納期に影響が出ました。
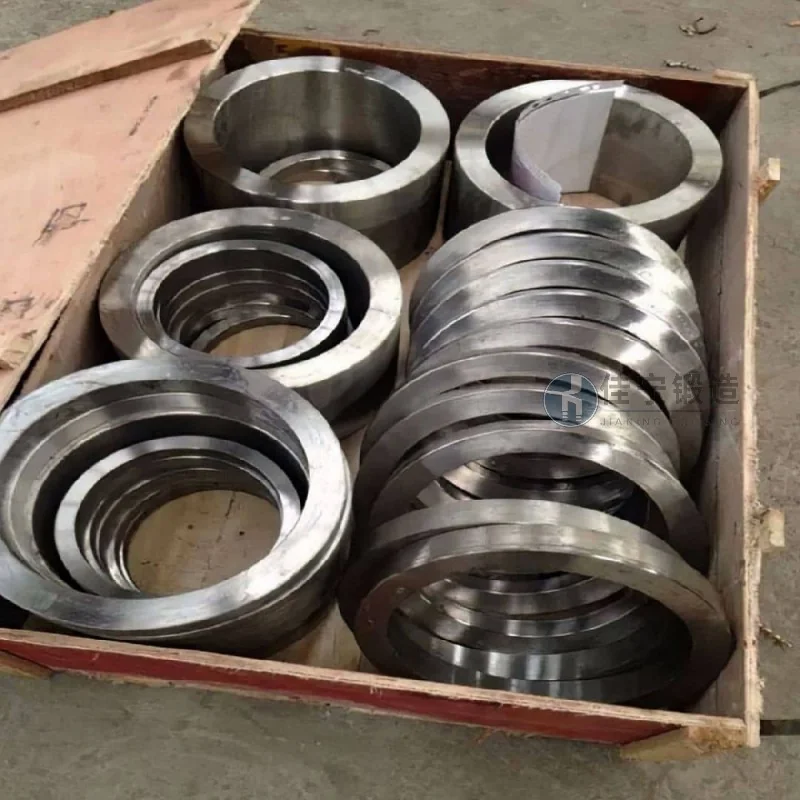
顧客は主に三つの大きな課題に直面しました。第一に、リング鍛造の内径と外径の同心率が0.5mm以内に制御が難しく、その後の旋盤工程が長引くこと;第二に、鍛造の内部結晶が粗く、高圧条件下での油圧シリンダーの疲労寿命要件を満たせなかったこと;第三に、元の供給者の納品サイクルが不安定で、加工の再作業により組立の進行が遅れることが多かったことです。
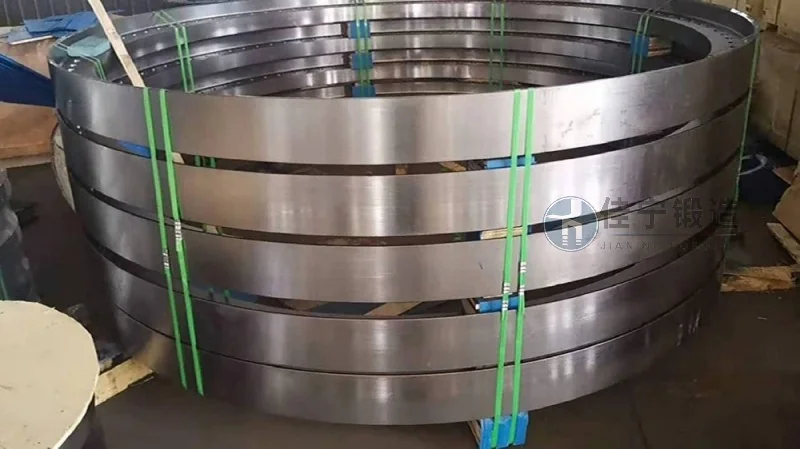
これらの課題に対応するため、カスタマイズされたリング鍛造ソリューションを提供しています。 まず、複数回連続する細かいリング圧延プロセスを採用し、金属の流線を円周方向に均等に分布させることで鋳造微細組織の欠陥を効果的に排除し、完成品の同心率は0.3mm以内に安定します。 次に、鍛造温度と変形速度のプロセスパラメータを最適化し、7品位以上の粒径を実現することで材料の疲労耐性を向上させました。 最後に、切断・加熱から完成品までの全工程品質追跡システムが確立され、単品納品のサイクルを15日に短縮し、一次元検査にコミットすることで顧客の後処理コストと時間損失を削減しました。

