La forgiatura Shanxi Jianing include casi ingegneristici reali di fogli tubiari, flange e varie forgiature a disco rotondo. I prodotti finiti delle forgiature a disco in acciaio al carbonio e acciaio inossidabile sono chiaramente fotografati, riflettendo direttamente la precisione di lavorazione delle forgiature e l'efficacia della compatibilità con le tubazioni.
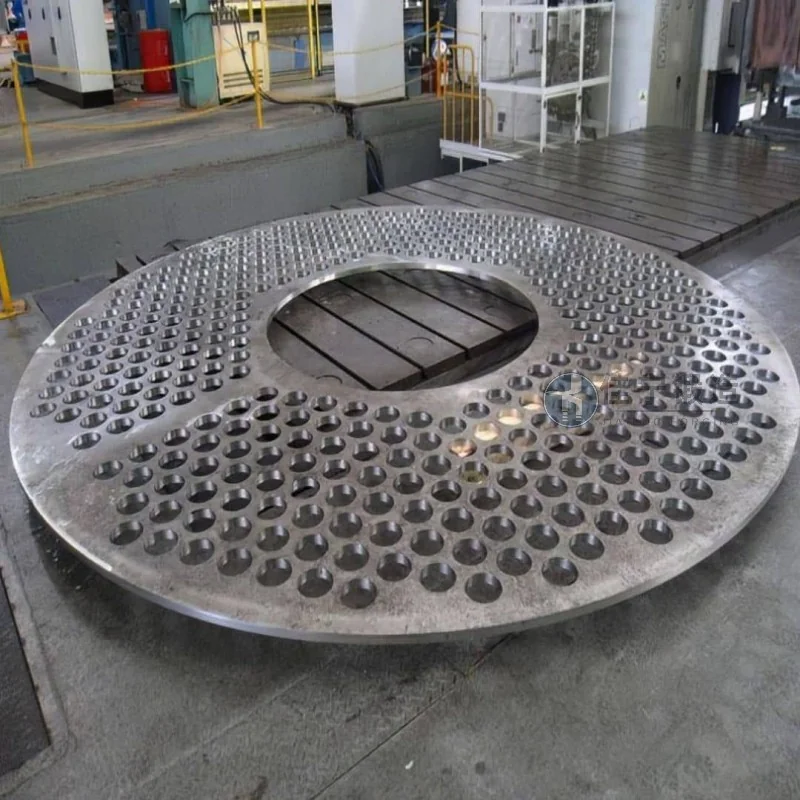
Una fabbrica di macchinari navali a Laiwu, Shandong, ha da tempo affrontato problemi come grandi limiti di lavorazione, basso utilizzo dei materiali e fluttuazioni di prestazioni dei prodotti finiti durante la produzione di dischi forgiati a bordo navale. Jianing Forging fornì soluzioni specializzate per questo lotto di forgiature a disco, dalla selezione delle materie prime alla progettazione del processo di forgiatura, aiutandoli a ottenere una produzione di massa stabile.
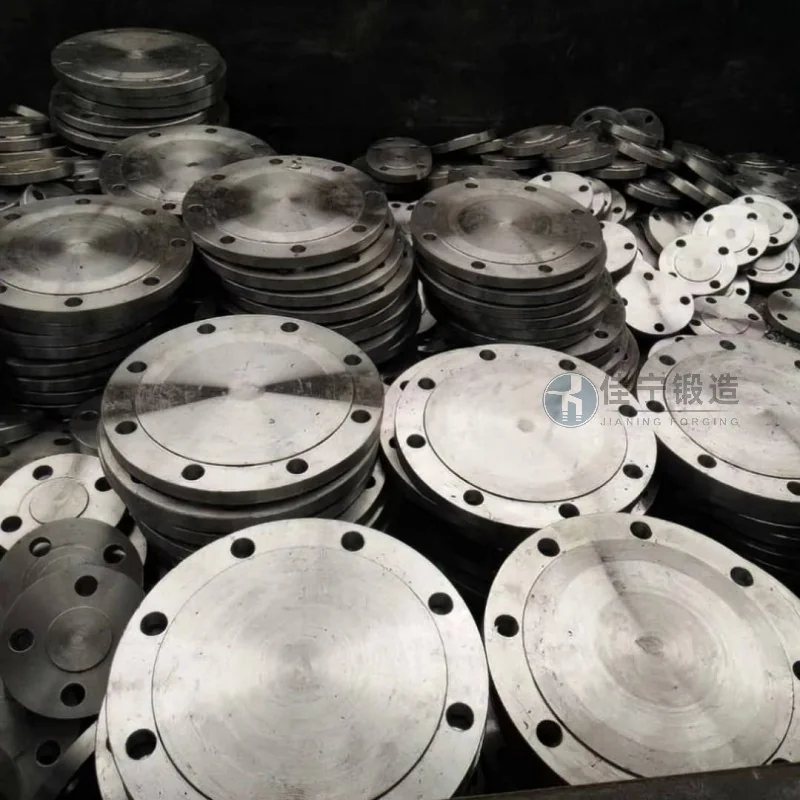
La fabbrica di macchinari navali utilizzava precedentemente forgiamenti a disco con le seguenti difficoltà: Primo, una densità microstrutturale interna insufficiente delle forgiature portava a crepe localizzate durante le successive lavorazioni; Secondo, scarsa coerenza dimensionale, che richiede riparazioni estese per lotto e prolunga i tempi di consegna; In terzo luogo, i costi dei materiali rimangono elevati, specialmente per gli acciai legati ad alta resistenza, con tassi di perdita superiori alle aspettative. Questi punti critici influenzano direttamente l'efficienza dell'assemblaggio e la durata operativa dei componenti marini chiave.
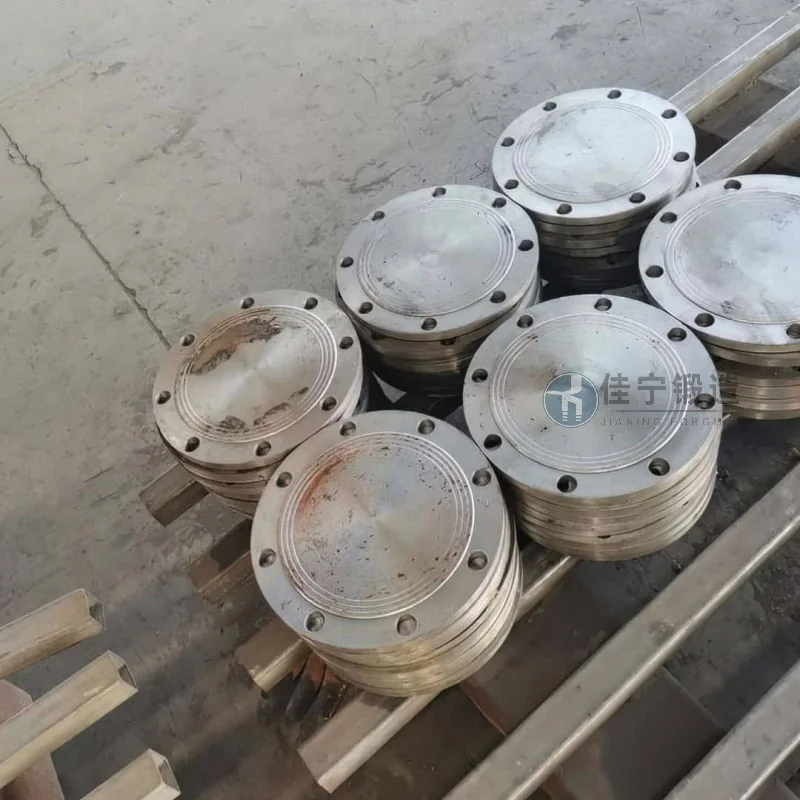
Jianing Forging ha riprogettato il processo di forgiatura basandosi sui disegni e gli accordi tecnici forniti dal cliente. Nella fase dei materiali, l'utilizzo di billette in acciaio legato di alta qualità pretrattate aiuta a stabilizzare la composizione chimica e le proprietà meccaniche; Nella fase di formatura si utilizza la tecnologia di forgiatura multidirezionale per ridurre il rischio di flussi metallici discontinui, garantendo che la struttura delle fibre dei dischi fugiati sia distribuita uniformemente lungo la direzione della forza; Nella fase di trattamento termico, viene sviluppata una curva di controllo di raffreddamento dedicata per eliminare le sollecitazioni residue. Il prodotto finale consegnato è stato testato da una terza parte e le sue proprietà meccaniche soddisfacevano tutte le esigenze del cliente, con circa il 15% di margine di lavorazione per pezzo in meno rispetto al processo originale, migliorando l'utilizzo dei materiali.
Dopo l'implementazione di questa soluzione, i clienti hanno riferito che il tasso di superamento del prodotto è aumentato dall'85% precedente a oltre il 97%, e il ciclo produttivo per lotto è stato ridotto di circa il 20%. Le forgiature a disco hanno funzionato bene nell'assemblaggio successivo, senza rilavori causati da difetti del billetto, supportando efficacemente la consegna puntuale del progetto di macchinari navali del cliente.

