La forgiatura Shanxi Jianing include casi ingegneristici reali di fogli tubiari, flange e varie forgiature a disco rotondo. I prodotti finiti delle forgiature a disco in acciaio al carbonio e acciaio inossidabile sono chiaramente fotografati, riflettendo direttamente la precisione di lavorazione delle forgiature e l'efficacia della compatibilità con le tubazioni.
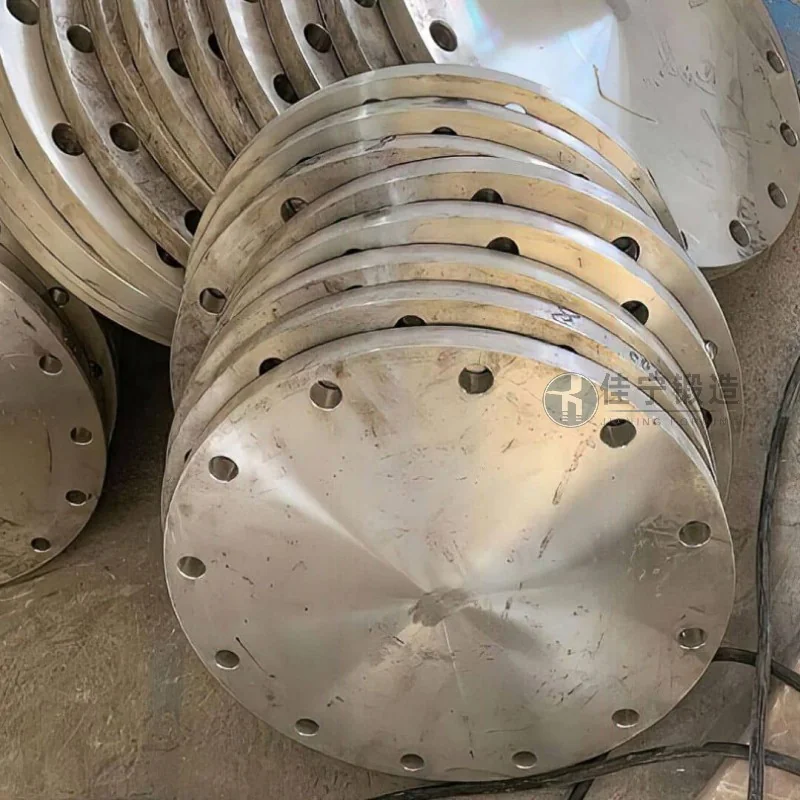
Una fabbrica di componenti per energia eolica a Yiyang, Hunan, è da tempo impegnata nella produzione e nell'assemblaggio di set di componenti per turbine eoliche. Nel suo sistema di trasmissione centrale, le forgiature a disco fungono da connettori chiave che influenzano direttamente la sicurezza e la durata operativa dell'apparato complessivo. La fabbrica ha incontrato problemi nella sua catena di approvvigionamento originale, come una densità microstrutturale interna insufficiente delle forgiature e ampie margini di lavorazione meccanica, che hanno portato a costi di lavorazione successiva più elevati e difficoltà nel controllo dei cicli di consegna. Per migliorare la qualità del prodotto e l'efficienza produttiva, lo stabilimento cerca fornitori con capacità produttive mature di forgiatura per collaborare.
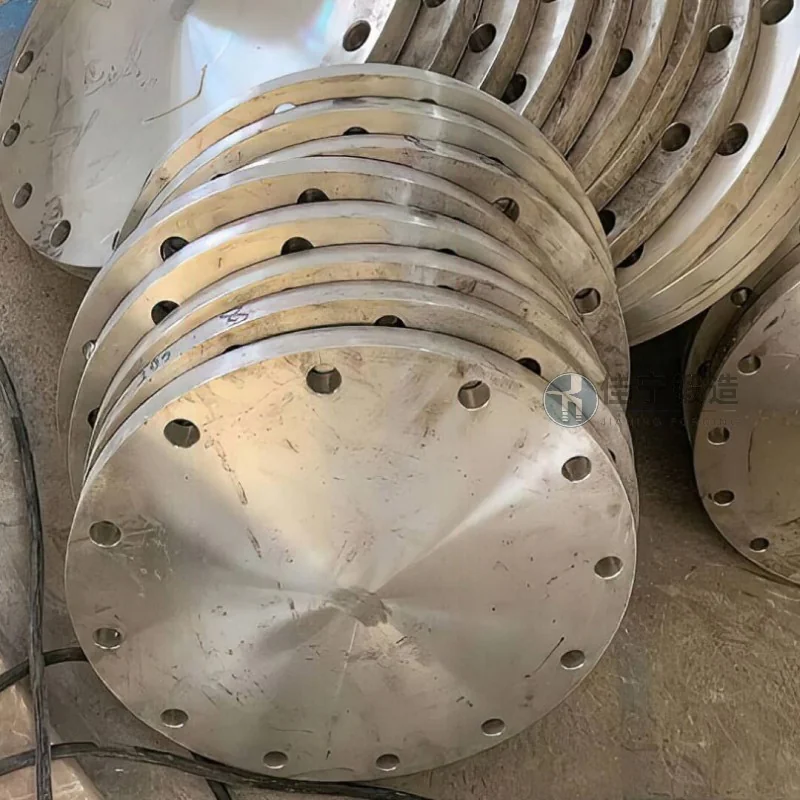
Il cliente ha stabilito tre requisiti chiari per le forgiature a disco: Primo, non devono esserci crepe, interstrati o altri difetti metallurgici all'interno della forgiatura, il che aiuta a garantire un funzionamento continuo sotto carichi complessi; In secondo luogo, le tolleranze dimensionali devono essere mantenute entro un intervallo ristretto per ridurre il carico di lavoro di finitura successivo; In terzo luogo, il ritmo di consegna deve essere strettamente allineato con il piano di assemblaggio per evitare ritardi nella fornitura di forgiatura che potrebbero influire sull'andamento complessivo dell'assemblaggio. Nel piano di approvvigionamento originale, a causa delle limitazioni nei processi di forgiatura e nei livelli di controllo della temperatura, l'uniformità dei grani delle forgiature era difficile da sostenere. Alcuni lotti presentavano deformazioni delle estremità e i cicli di fornitura fluttuavano notevolmente, rendendo impossibile soddisfare la domanda di produzione continua.
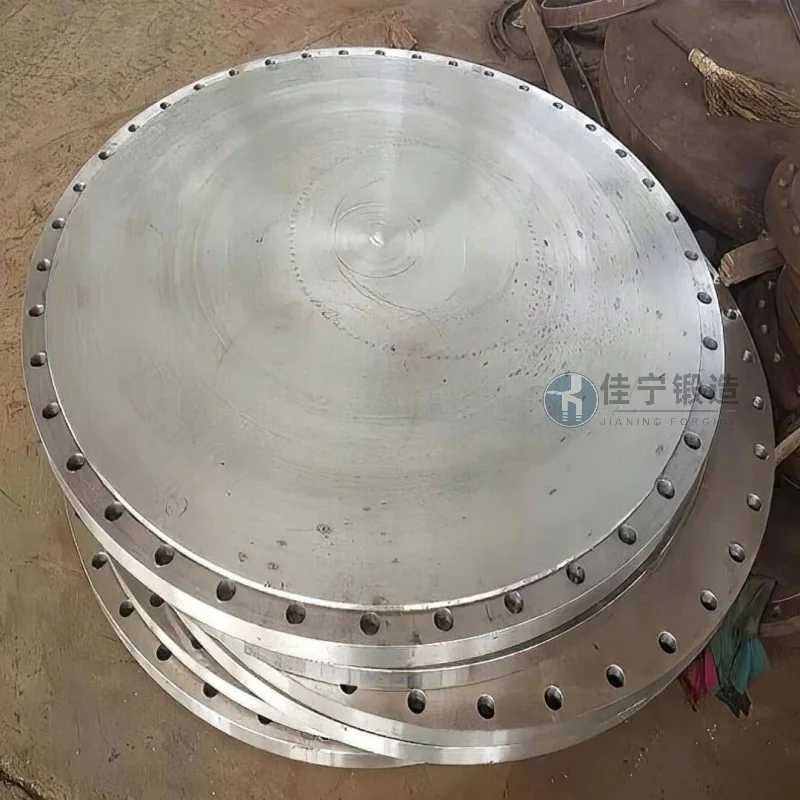
Per affrontare questi punti critici, la nostra azienda (Jianing Forging), basandosi su anni di esperienza nella produzione di forgiatura speciale, offre soluzioni mirate attraverso i seguenti aspetti:
Ottimizzazione del processo: Combinando forgiatura multidirezionale e forgiatura a temperatura controllata, vengono progettati stampi specializzati in base allo spessore della parete e al rapporto diametro dei pezzi del disco, aiutando a distribuire ragionevolmente le linee di flusso del metallo lungo la direzione della forza ed eliminando efficacemente fori interni e aree allentate.
Controllo della temperatura fine: L'utilizzo di sistemi di controllo della temperatura nelle tre fasi chiave di riscaldamento, forgiatura e trattamento termico post-forgiatura restringe l'intervallo di fluttuazione di temperatura della cantona entro 10°C, favorendo così la coerenza nella raffinazione dei grani ed evitando anomalie della microstruttura causate da surriscaldamento o surriscaldamento.
Supporto dimensionale: Utilizzando una pressa idraulica ad alta rigidità combinata con un dispositivo laser per misurare la distanza laser per monitorare in tempo reale l'altezza di forgiatura e il diametro esterno, il margine post-forgiatura può essere controllato entro 1,5 mm su un lato, riducendo i tempi di rotazione e l'usura degli utensili successivi.
Stabilità della Consegna: Stabilire un sistema di tracciabilità completo dal magazzinaggio delle materie prime alla spedizione del prodotto finito, combinato con un sistema di produzione a doppio turno e pre-accumulo di blank forgiato, stabilisce i cicli di consegna a singolo lotto entro 15 giorni, rispettando i piani produttivi dei clienti in varie fasi.
Attraverso queste misure, le forgiature a disco consegnate finali soddisfarono le aspettative dei clienti in tre indicatori: uniformità di durezza, piattezza della faccia finale e tasso di passaggio per il rilevamento di difetti, fornendo un forte supporto per la continuità e l'affidabilità dell'assemblaggio successivo dell'intera macchina dell'impianto.

