Shanxi Jianing Forging ha raccolto casi reali di anelli a flange per energia eolica, ingranaggi ad anello, anelli di cuscinetto, anelli a rulli e altri atterraggi ad anello, con una gamma completa di prodotti di forgiatura finiti per acciaio al carbonio, acciaio inossidabile e anelli in lega, fornendo riferimento per la selezione di prodotti e soluzioni non standard.
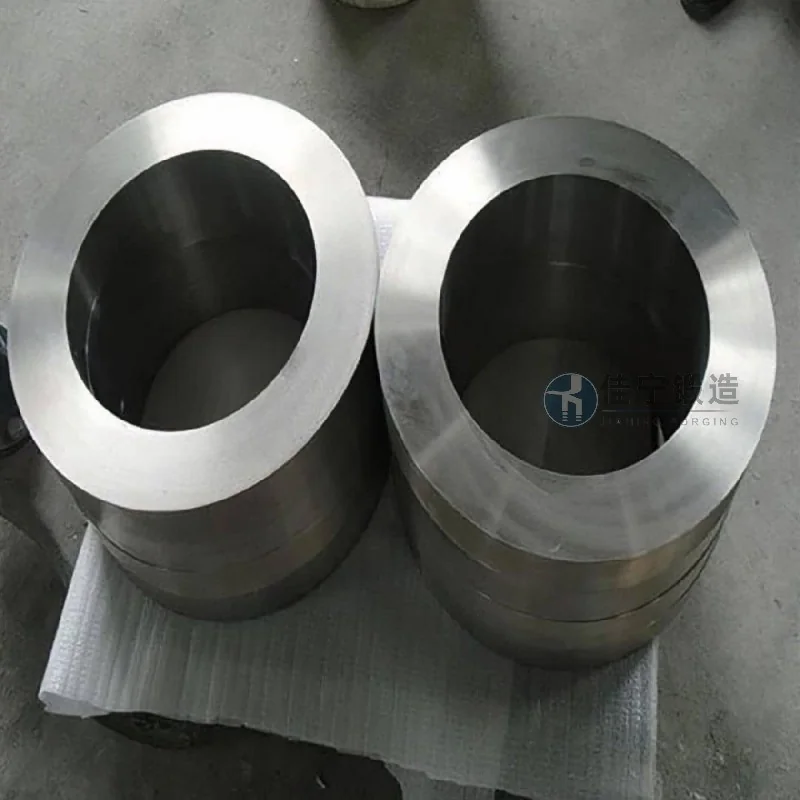
Una fabbrica di parti a cuscinetti a Xinxiang, Henan, ha da tempo affrontato problemi di precisione instabile e basso utilizzo dei materiali durante la lavorazione delle forgiature ad anelli, con conseguenti costi di produzione costantemente elevati e tempi di consegna che non possono soddisfare le richieste dei clienti a valle. Il percorso originale dell'impianto era relativamente tradizionale, basandosi su riscaldamento multi-passaggio e forgiatura aperta, che non solo aveva bassa efficienza ma causava facilmente crepe interne e deviazioni dimensionali.
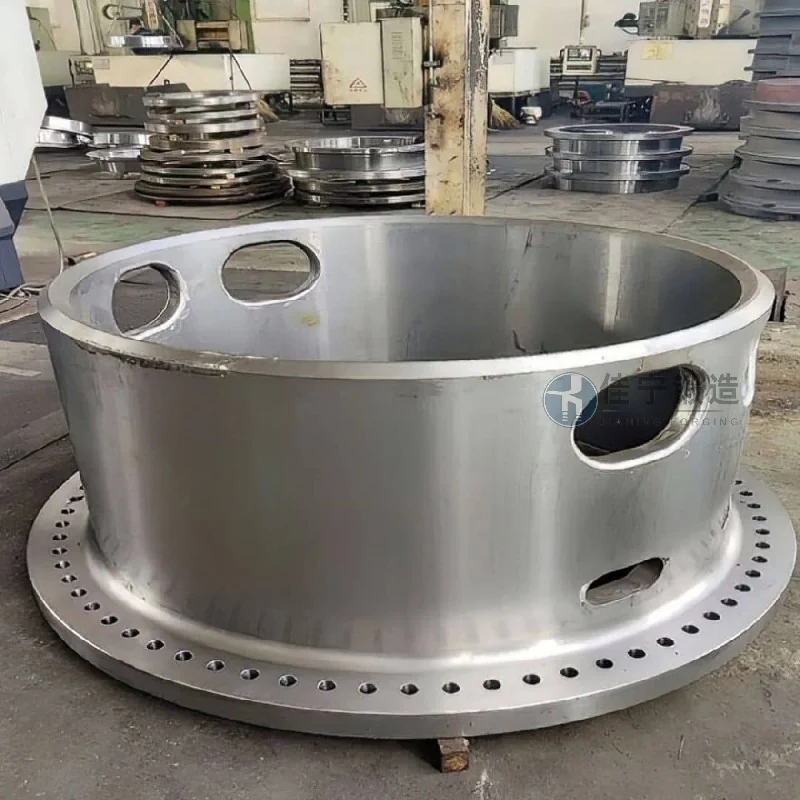
I principali punti critici di questa fabbrica di parti per cuscinetti sono concentrati in tre aree: innanzitutto, il tasso di passaggio del prodotto finito rimane solo intorno all'82%, con alcuni lotti scartati a causa di un'eccessiva ovalità del diametro interno; In secondo luogo, la perdita di materiale è grave, con il rapporto peso del blank rispetto al prodotto finito che raggiunge 1,8:1, superando di gran lunga il livello ragionevole del settore; In terzo luogo, il ciclo di lavorazione è lungo; un singolo pezzo necessita di cinque cicli di riscaldamento dallo scarico alla fine, con l'intero processo che richiede più di 4 giorni e non può rispondere agli ordini urgenti.
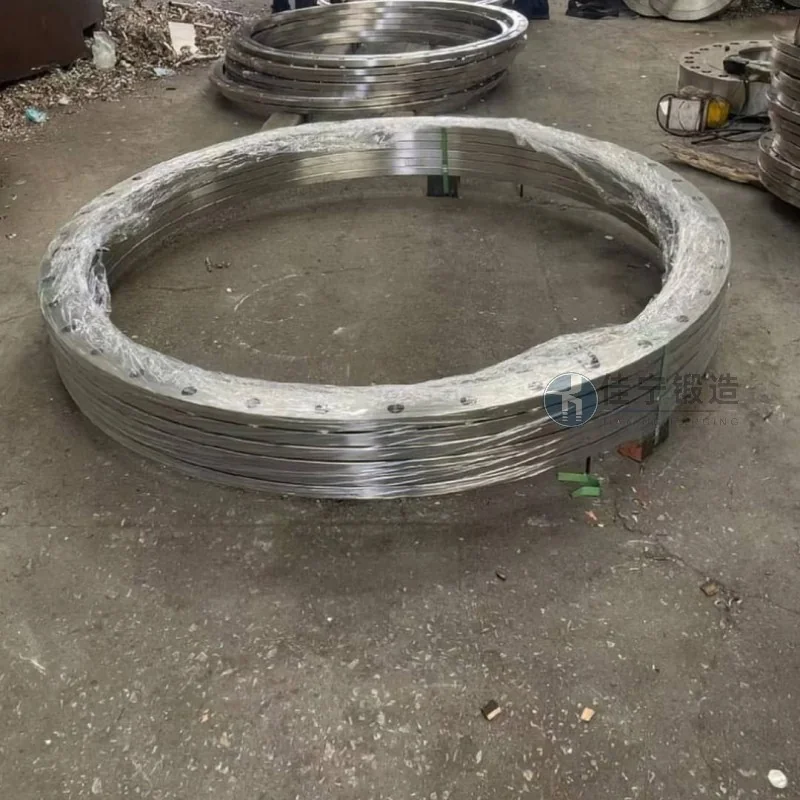
Per affrontare questi punti dolenti, Jianing Forging offre soluzioni personalizzate per la forgiatura degli anelli. Adottando un processo di affilatura fine combinato con specifiche di riscaldamento ottimizzate e progettazione dello stampo, il rapporto di peso tra il prodotto a specchio e il prodotto finito si riduce a 1,2:1, migliorando l'utilizzo del materiale. Allo stesso tempo, il processo migliorato mantiene il diametro interno della forgiatura entro 0,5 mm, e il tasso di passaggio del prodotto finito rimane stabile sopra il 97%. Inoltre, riducendo il numero di cicli di riscaldamento a due e comprimendo il ciclo di lavorazione per un singolo pezzo a 1,5 giorni, abbiamo supportato efficacemente i tempi di consegna dei clienti.

