Shanxi Jianing Forging ha raccolto casi reali di anelli a flange per energia eolica, ingranaggi ad anello, anelli di cuscinetto, anelli a rulli e altri atterraggi ad anello, con una gamma completa di prodotti di forgiatura finiti per acciaio al carbonio, acciaio inossidabile e anelli in lega, fornendo riferimento per la selezione di prodotti e soluzioni non standard.
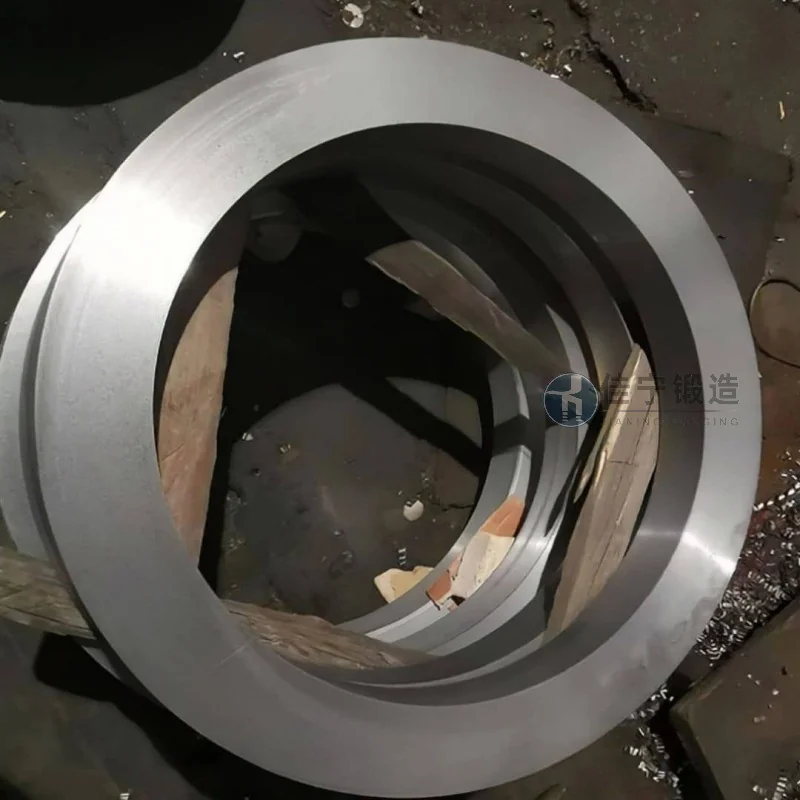
Una fabbrica di componenti meccanici a Wenzhou, Zhejiang, si occupava principalmente della produzione e lavorazione di vari componenti meccanici. Durante la produzione di massa di forgiature ad anelli, ha da tempo affrontato problemi come grandi deviazioni dimensionali del prodotto, basso utilizzo dei materiali e cicli di consegna instabili. Dopo aver tentato vari aggiustamenti di processo, la fabbrica non è comunque riuscita a soddisfare i requisiti di qualità del cliente, quindi ha cercato la collaborazione con fornitori con capacità mature di lavorazione della forgiatura.
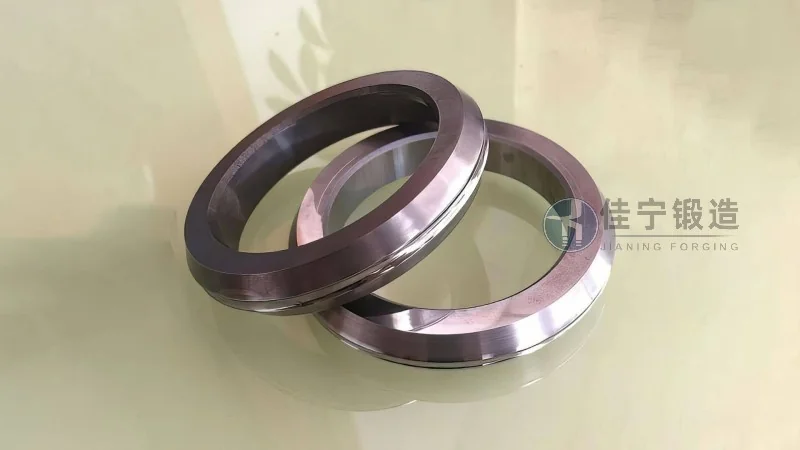
La fabbrica incontrò le seguenti sfide principali nella produzione della forgiatura ad anelli: 1. La deviazione concentricità dei diametri interni ed esterni delle parti ad anello lavorate superava le tolleranze di trafilazione, causando margini di lavorazione disomogenei e un tasso di difetti persistentemente elevato; In secondo luogo, il tasso di utilizzo dei materiali nei processi tradizionali di forgiatura è solo circa il 65%, generando una grande quantità di rifiuti di taglio per lotto, aumentando significativamente i costi di produzione; In terzo luogo, a causa della mancanza di un controllo sistematico del trattamento termico, l'uniformità strutturale interna delle forgiature è insufficiente e alcuni prodotti finiti affrontano rischi precoci di guasto durante l'uso successivo; In quarto luogo, i tempi di consegna dei fornitori variano notevolmente, influenzando spesso il progresso dell'assemblaggio a valle delle macchine complete della fabbrica.
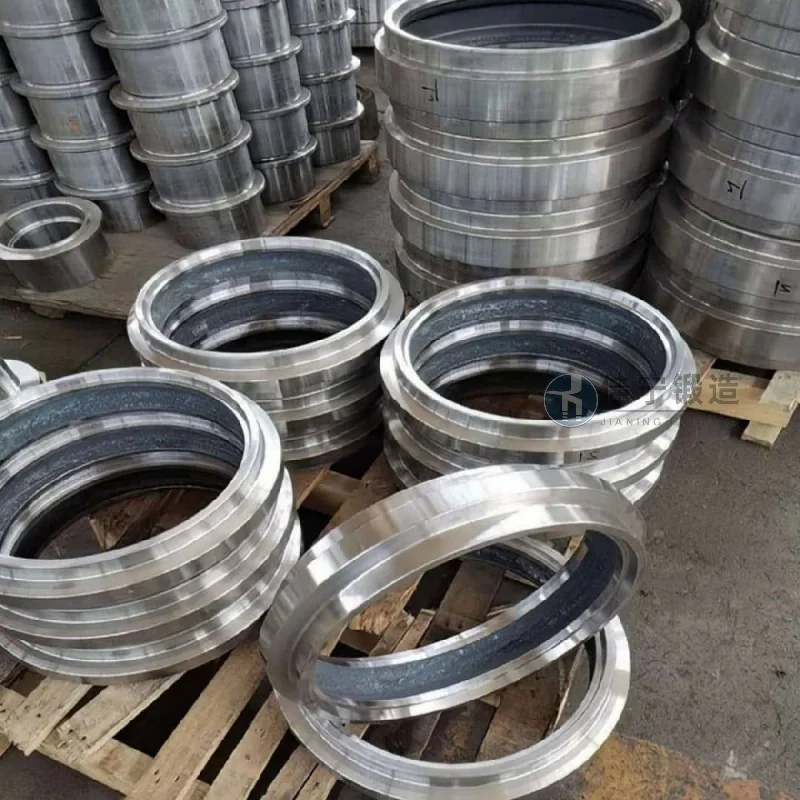
Per affrontare questi punti dolenti, Jianing Forging ha fornito alla fabbrica di componenti meccanici una soluzione personalizzata per la forgiatura ad anelli: ottimizzando il design degli stampi e i rapporti di forgiatura, la coassialità dei diametri interni ed esterni delle parti ad anello veniva controllata entro 0,3 mm, riducendo i margini di lavorazione successiva; Adottando un processo di formatura quasi netto, l'utilizzo del materiale è aumentato a oltre l'82%, riducendo così la perdita di materia prima; L'introduzione di una linea di trattamento termico a atmosfera controllabile aiuta a perfezionare le forgiature e a mantenere una microstruttura uniforme, mantenendo la variazione di durezza entro ±3 HRC; Allo stesso tempo, abbiamo istituito un sistema di tracciabilità completo dal passaggio delle materie prime alla spedizione del prodotto finito, promettendo errori di consegna non superiori a 2 giorni per supportare la continuità produttiva dei clienti.

