Shanxi Jianing Forging ha raccolto casi reali di anelli a flange per energia eolica, ingranaggi ad anello, anelli di cuscinetto, anelli a rulli e altri atterraggi ad anello, con una gamma completa di prodotti di forgiatura finiti per acciaio al carbonio, acciaio inossidabile e anelli in lega, fornendo riferimento per la selezione di prodotti e soluzioni non standard.
Una fabbrica di attrezzature metallurgiche ha da tempo affrontato problemi come difficoltà nel controllo delle tolleranze dimensionali, insufficiente uniformità del materiale e cicli di consegna instabili nel processo di approvvigionamento delle forgiature ad anelli. Nei processi tradizionali, i componenti ad anelli di grandi dimensioni spesso mostrano un'ovalità eccessiva e dimensioni di grana disomogenee, portando a maggiori margini di lavorazione e a tassi di difetti più elevati, compromettendo seriamente l'efficienza dell'assemblaggio e l'affidabilità delle attrezzature.
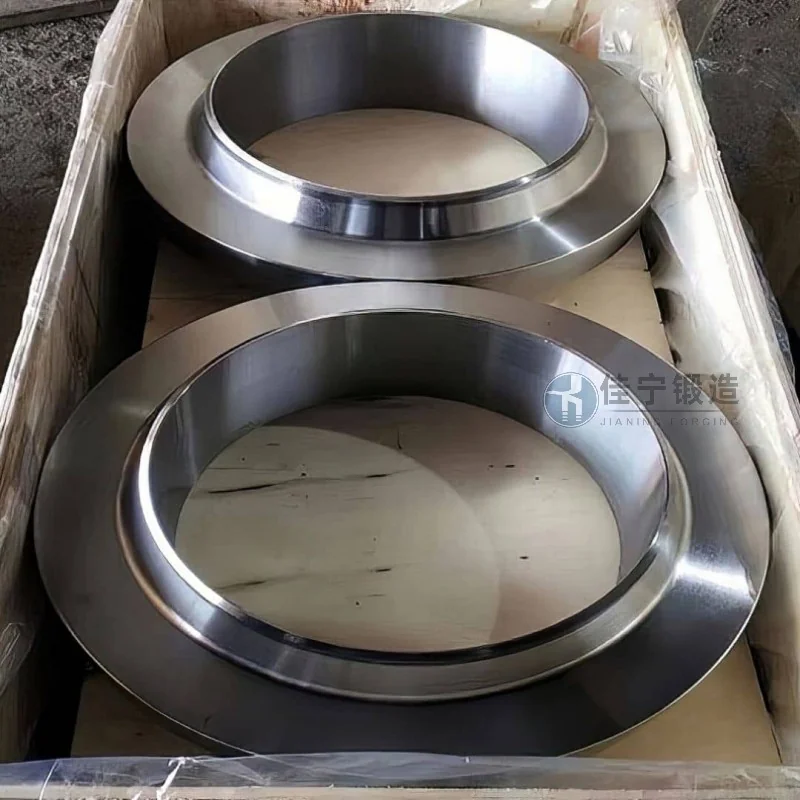
Le forgiature a forma di anello originariamente fornite dall'impianto tendono a sviluppare differenze locali di durezza dopo il trattamento termico, e la superficie del prodotto finito presenta un rischio di crepe sottili, richiedendo ulteriori procedure di rilevamento e riparazione dei difetti. Allo stesso tempo, la consistenza del peso di più lotti di parti ad anello è scarsa, aggiungendo ulteriore peso alla correzione del bilanciamento dinamico. Velocità di risposta insufficiente nella catena di approvvigionamento, frequenti ritardi negli ordini urgenti e vincoli sui cicli di consegna delle attrezzature.
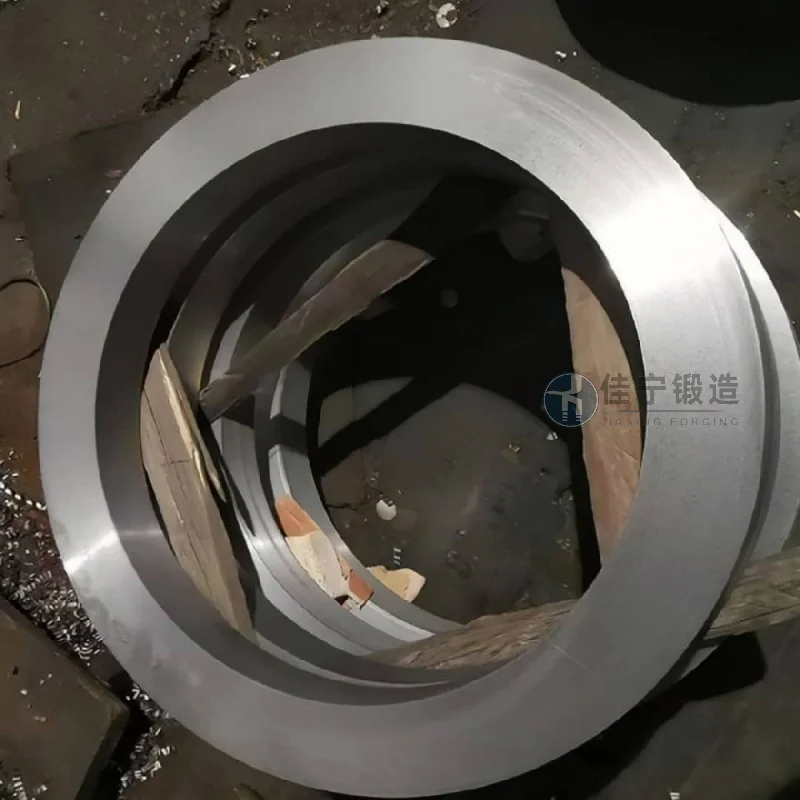
Per affrontare questi problemi, Jianing Forging si affida a linee di forgiatura di precisione multi-stazione e implementa un processo di laminazione a temperatura controllata a tutto processo, garantendo che l'accuratezza dimensionale dei diametri interni ed esterni delle parti ad anello sia controllata stabilmente all'interno del livello IT9. Ottimizzando i parametri di spostamento e colpo ed eliminando difetti centrali liberi, il tasso di superamento del rilevamento ultrasonico dei difetti supera il 99%. Il materiale utilizza una formula di lega personalizzata e, dopo temprare e tempratura, l'intervallo di fluttuazione di durezza si restringe a ±2HRC, riducendo la difficoltà della lavorazione successiva. Inoltre, l'azienda ha istituito un meccanismo rapido di programmazione della produzione, consentendo la consegna delle specifiche standard entro 7~15 giorni, supportando efficacemente i programmi di produzione dei clienti.

