Penempaan Shanxi Jianing mencakup casing rekayasa nyata dari lembaran pipa, flensa, dan berbagai penempaan cakram bundar. Produk jadi dari penempaan cakram baja karbon dan baja tahan karat difoto dengan jelas, secara langsung mencerminkan presisi proses penempaan dan efektivitas kompatibilitas pipa.
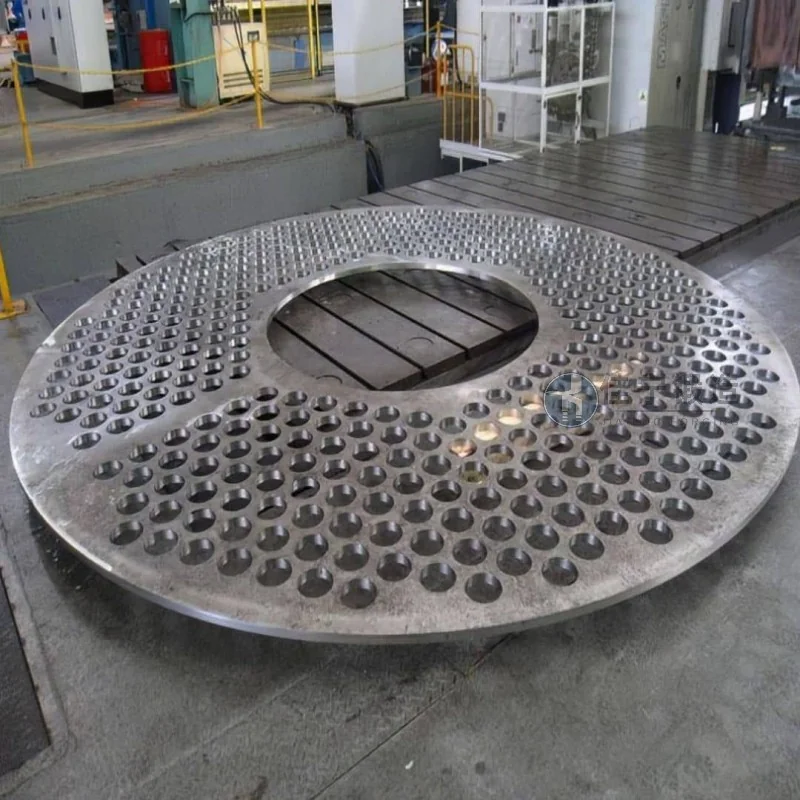
Pabrik mesin transmisi di Shantou, Guangdong, telah lama menghadapi masalah seperti izin pengolahan yang besar dan hasil rendah selama produksi massal pan, yang sangat membutuhkan pemasok tempa yang stabil dan andal untuk mengoptimalkan rantai pasokannya. Dengan keahlian teknis mendalam dan sistem proses yang matang, Jianing Forging menyediakan solusi penempaan cakram yang disesuaikan untuk pabrik, membantu mencapai produksi yang efisien.
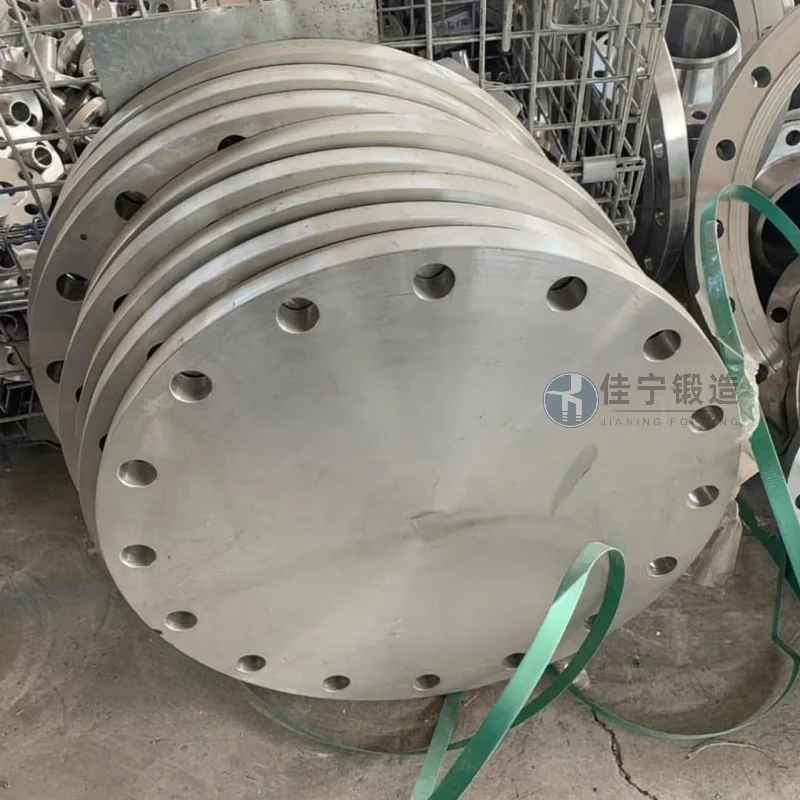
Tempa cakram yang diproduksi oleh pabrik ini terutama digunakan pada bagian kunci mesin transmisi, yang membutuhkan akurasi dimensi tinggi, keseragaman struktural internal, dan kualitas permukaan. Pemasok asli memiliki kekurangan berikut dalam proses penempaan: kontrol toleransi dimensi yang tidak stabil, yang mengakibatkan ketetapan pemesinan berlebihan dan peningkatan biaya material serta waktu pemrosesan; Cacat internal seperti kelenturan dan segregasi sering terjadi di dalam tempa, memengaruhi masa pakai produk; Siklus pengiriman berfluktuasi secara signifikan, sehingga sulit untuk menyesuaikan rencana produksi berkelanjutan pabrik. Masalah-masalah ini secara langsung membatasi ekspansi kapasitas pabrik dan tujuan pengendalian biaya.
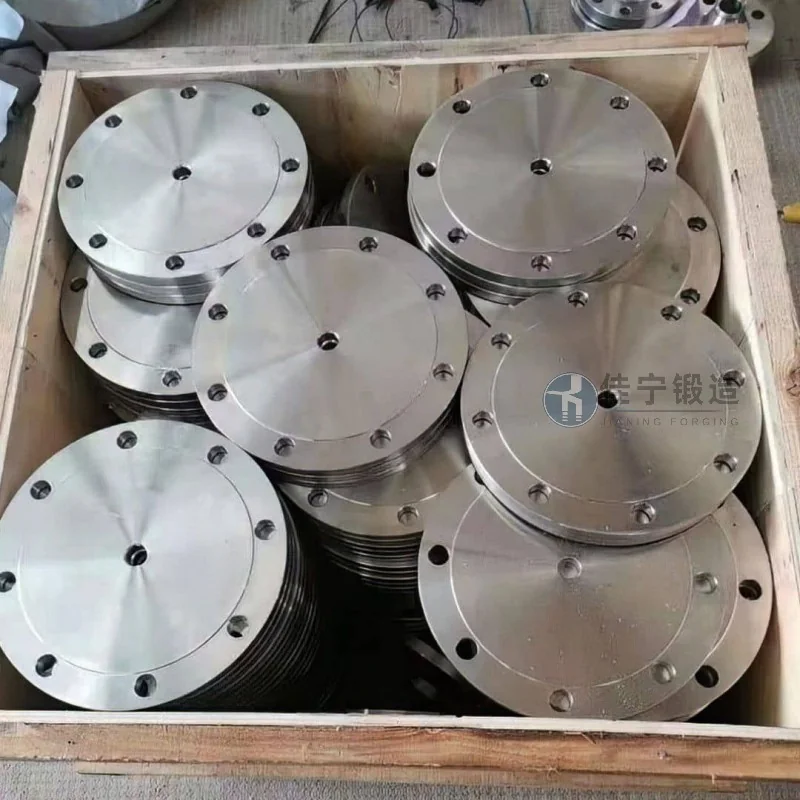
Untuk mengatasi masalah ini, Jianing Forging secara sistematis mengoptimalkan desain cetakan, proses tempa, perlakuan panas, dan proses inspeksi. Teknologi simulasi elemen hingga mengoptimalkan struktur cetakan pra-tempa, membuat aliran logam billet lebih rasional dan mengurangi kerugian kilat; Mengadopsi skema penempaan multi-arah serta kontrol suhu dan kecepatan untuk menyempurnakan struktur butiran dan menghilangkan cacat internal; Dilengkapi dengan alat pengukuran suhu inframerah online dan operasi otomatis untuk memastikan konsistensi pada bagian batch; Pada saat yang sama, rencana produksi khusus dan mekanisme respons cepat telah dibentuk untuk membatasi siklus pengiriman dalam batas industri yang wajar. Penempaan cakram akhir yang dikirim mempertahankan akurasi dimensi dalam tingkat IT12, dengan pemanfaatan material meningkat sekitar 15%. Pabrik melaporkan peningkatan signifikan baik dalam efisiensi pemrosesan maupun tingkat kelulusan produk.

