शांक्सी जियानिंग फोर्जिंग ने कार्बन स्टील, स्टेनलेस स्टील और मिश्र धातु के छल्ले के लिए तैयार फोर्जिंग उत्पादों की एक पूरी श्रृंखला के साथ, कार्बन स्टील, स्टेनलेस स्टील और मिश्र धातु के छल्ले के लिए तैयार फोर्जिंग उत्पादों की एक पूरी श्रृंखला के साथ पवन ऊर्जा निकला हुआ किनारा के छल्ले, रिंग गियर, असर के छल्ले, रोलर के छल्ले और अन्य रिंग लैंडिंग के वास्तविक दुनिया के मामलों को इकट्ठा किया है, जो उत्पाद चयन और गैर-मानक समाधानों के लिए संदर्भ प्रदान करता है।
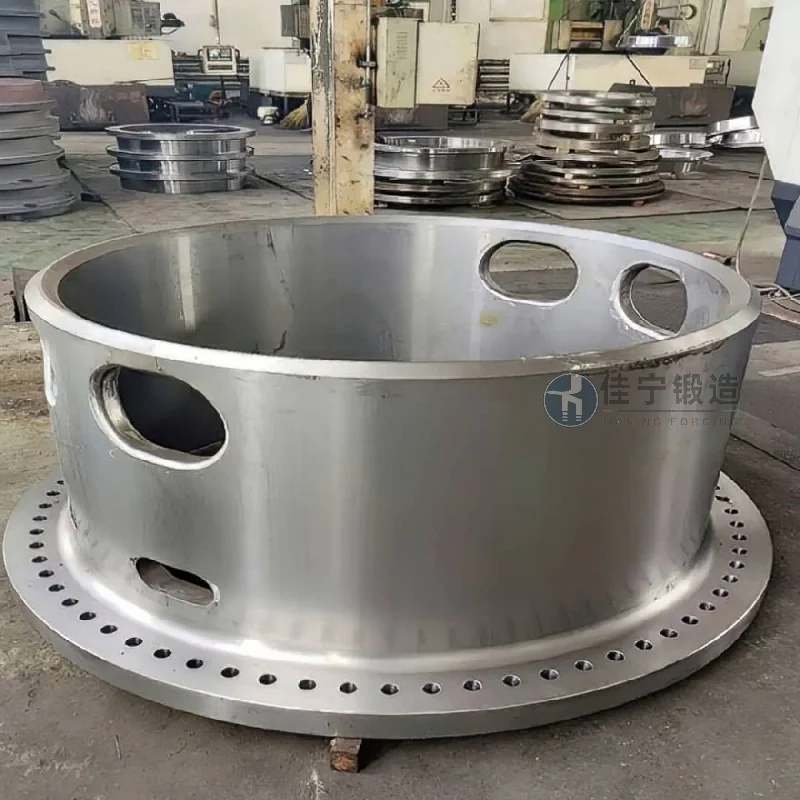
तांगशान, हेबेई में एक धातुकर्म संयंत्र को लंबे समय से बड़े मशीनिंग भत्ते, कम सामग्री उपयोग और बड़े रिंग फोर्जिंग का उत्पादन करते समय अस्थिर उत्पाद प्रदर्शन जैसे मुद्दों का सामना करना पड़ा है। पारंपरिक ओपन-डाई फोर्जिंग प्रक्रियाओं के परिणामस्वरूप मशीनिंग का समय लंबा होता है और उच्च परिशुद्धता आयामी आवश्यकताओं को पूरा करने में कठिनाई होती है, जिससे समग्र उत्पादन चक्र समय और तैयार उत्पाद पास दरें प्रभावित होती हैं।
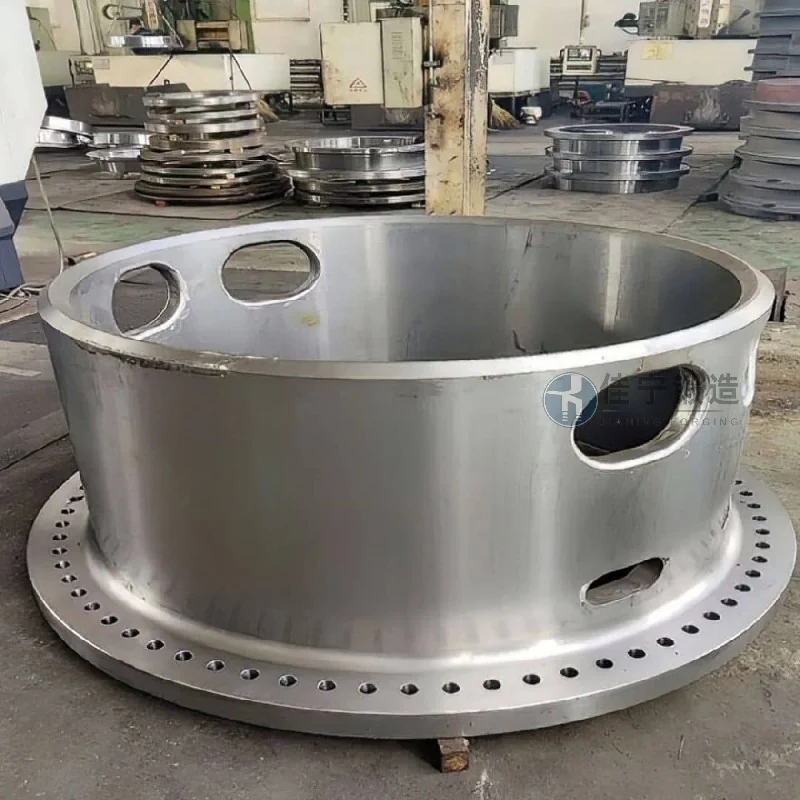
इस धातुकर्म पौधे के मुख्य दर्द बिंदु तीन क्षेत्रों में केंद्रित हैं:
1) रिंग फोर्जिंग के आंतरिक और बाहरी व्यास के बीच समाक्षीयता विचलन बड़ा है, जिसके लिए असेंबली के दौरान बार-बार समायोजन की आवश्यकता होती है;
2) पोस्ट-फोर्जिंग माइक्रोस्ट्रक्चर पर्याप्त घना नहीं है, और गर्मी उपचार के बाद स्थानीय कठोरता असमानता होने की संभावना है;
3) कई फोर्जिंग आग और उच्च ऊर्जा खपत, जिसके परिणामस्वरूप प्रति टुकड़ा लगातार उच्च उत्पादन लागत होती है। ग्राहक को तत्काल एक फोर्जिंग समाधान की आवश्यकता थी जो सटीकता में सुधार कर सके, मार्जिन कम कर सके और समग्र लागत कम कर सके।
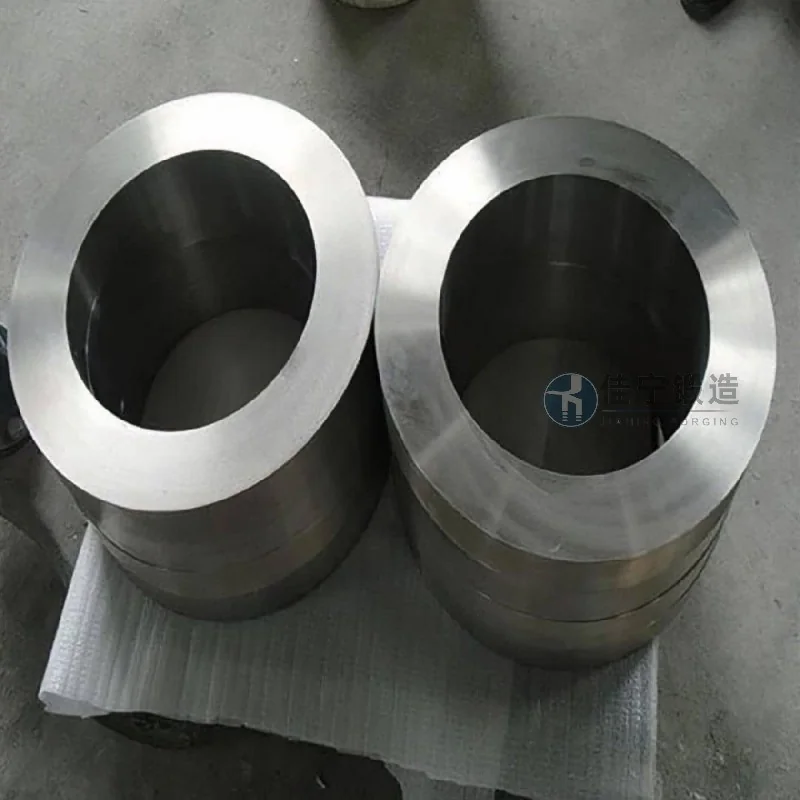
इन दर्द बिंदुओं को संबोधित करने के लिए, जियानिंग फोर्जिंग ने ग्राहकों के लिए एक समर्पित रिंग फोर्जिंग बनाने का समाधान तैयार किया है, जो तापमान नियंत्रित फोर्जिंग + फाइन रिंग पीसने की प्रक्रिया को अपनाता है, जिससे निम्नलिखित क्षेत्रों में सफलता प्राप्त होती है:
• आयामी सटीकता: एक बंद-लूप रोलिंग रिंग नियंत्रण प्रणाली के माध्यम से, आंतरिक और बाहरी व्यास सहनशीलता ±1.5 मिमी के भीतर रखी जाती है, जिससे बाद में मोड़ की मात्रा कम हो जाती है।
• माइक्रोस्ट्रक्चर: ग्रेड 6 से ऊपर फोर्जिंग अनाज के आकार को प्राप्त करने के लिए अनुकूलित हीटिंग और विरूपण प्रक्रिया पैरामीटर, गर्मी उपचार के बाद एकरूपता में सुधार और कठोरता में उतार-चढ़ाव सीमा में सुधार।
• उत्पादन क्षमता: सिंगल-पीस फोर्जिंग चक्र को पारंपरिक 3 ~ 4 हीट से घटाकर 1 ~ 2 हीट कर दिया गया है, जिससे समग्र ऊर्जा खपत लगभग 20% कम हो गई है और डिलीवरी चक्र छोटा हो गया है।
• सामग्री का उपयोग: निकट-शुद्ध बनाने की तकनीक का उपयोग करके, सामग्री का उपयोग पारंपरिक 65% से बढ़कर 82% से अधिक हो जाता है, जिससे कच्चे माल की लागत को प्रभावी ढंग से कम किया जा सकता है।
वर्तमान में, इस समाधान को ग्राहक उत्पादन लाइनों पर बड़े पैमाने पर लागू किया गया है। परीक्षण से पता चलता है कि रिंग फोर्जिंग के सभी यांत्रिक संकेतक धातुकर्म उपकरण मानकों को पूरा करते हैं। ग्राहक अच्छी उत्पाद स्थिरता, स्थिर मशीनिंग भत्ते और बाद की मशीनिंग दक्षता में महत्वपूर्ण सुधार की रिपोर्ट करते हैं। कैरियन फोर्जिंग धातुकर्म उद्योग में रिंग पार्ट्स के लिए अधिक विश्वसनीय अनुकूलित फोर्जिंग सेवाएं प्रदान करने के लिए उपयोग की निगरानी करना जारी रखेगा।

