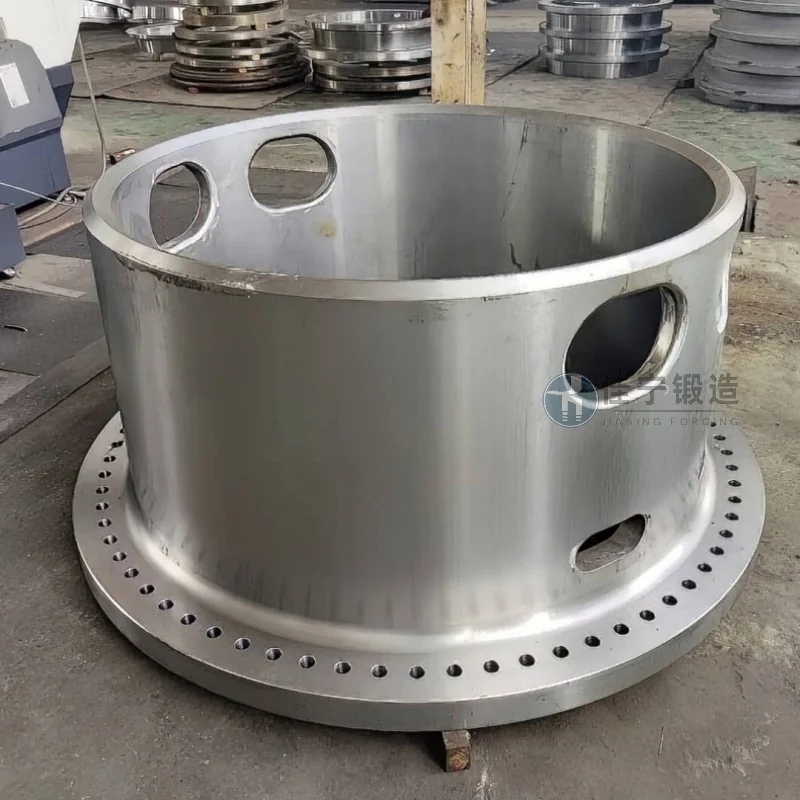
La forge Shanxi Jianing peut traiter des forges de coques de grand diamètre en acier carbone, acier inoxydable et acier allié. La station possède de nombreux cas réels de forge de cylindres, démontrant pleinement les capacités de forge des cylindres de grande taille et les résultats résistants à la corrosion des produits finis.
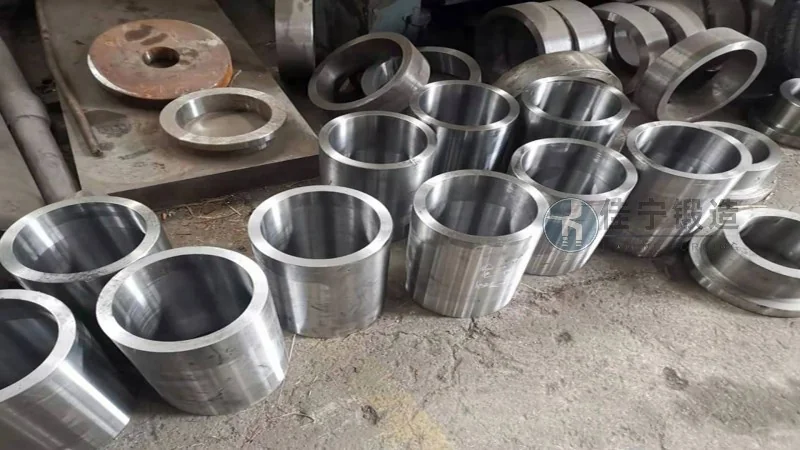
Cette affaire porte sur le projet de forge de bouteilles dans une usine de machines minières à Pingdingshan, dans le Henan. Cette usine de machines est depuis longtemps spécialisée dans la fabrication d’équipements miniers et a des exigences strictes concernant la fiabilité, la stabilité dimensionnelle et la durée de vie des forges en barils. Grâce à une technologie de forge mature et des capacités de traitement fin, Jianing Forging fournit des forges de cylindres en vrac qui respectent les spécifications techniques, soutenant efficacement le fonctionnement efficace de l’équipement principal de la machine.
En production réelle, l’usine de machines minières fait face aux défis majeurs suivants : premièrement, les forges de barils sont sujettes à des défauts internes en cas d’impact de charge lourd, entraînant des défaillances précoces ; Deuxièmement, la marge d’usinage pour forger des blanks est trop grande, entraînant de longs temps d’usinage ultérieurs et un gaspillage important de matériaux ; Troisièmement, plusieurs fournisseurs ont des cycles de livraison instables, ce qui affecte la progression de l’assemblage de l’ensemble de la machine ; Quatrièmement, les propriétés mécaniques des forges varient considérablement d’un lot à l’autre, ce qui ne peut pas garantir la cohérence des équipements. Ces points de douleur augmentent directement les coûts de gestion qualité des clients et les risques liés à la planification de la production.
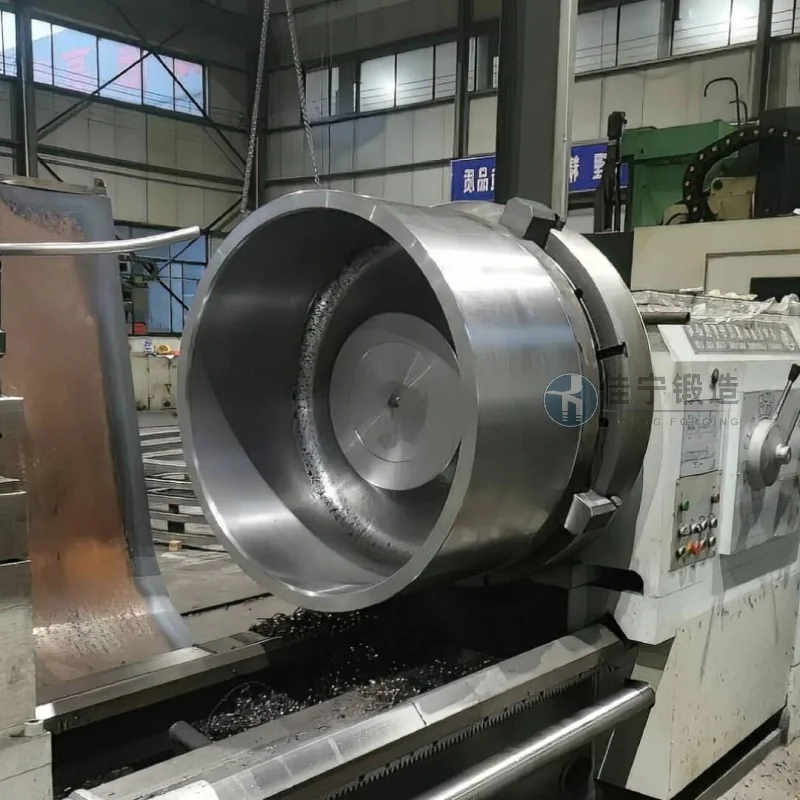
Pour résoudre ces points de douleur, la forge Jianing propose une solution systématique : premièrement, en utilisant des lingots d’acier allié de haute qualité combinés à des procédés de forge multidirectionnels, ils brisent efficacement la structure moulée, éliminent le relâchement interne et améliorent la densité et l’isotropie des forgés. Deuxièmement, la simulation par éléments finis optimise les dimensions du forgé des billettes, en maintenant les marges d’usinage dans une plage raisonnable et en réduisant la perte de matériau d’environ 12 %. De plus, l’établissement d’un processus strict de contrôle des paramètres de traitement thermique permet de respecter les normes industrielles de la dureté, de la résistance à la traction et de la résistance à la fluidité de chaque cylindre. Enfin, la planification de la production a été optimisée et un mécanisme dédié de rotation des stocks a été mis en place, raccourcissant les délais de livraison de routine de 15 jours afin de répondre aux besoins de production continue des clients. Après plusieurs lots de validation d’alimentation, le taux de passage de ce forgeage en cylindre sur la chaîne d’assemblage du client a dépassé 98 %, avec une réduction significative du taux de défaillance des équipements, gagnant une reconnaissance totale de la part du client.

