Ang Shanxi Jianing Forging ay nakalikom ng mga totoong kaso ng wind power flange rings, ring gears, bearing rings, roller rings, at iba pang ring landings, kasama ang kumpletong hanay ng mga tapos na produktong forging para sa carbon steel, stainless steel, at alloy rings, na nagbibigay ng sanggunian para sa pagpili ng produkto at mga hindi karaniwang solusyon.
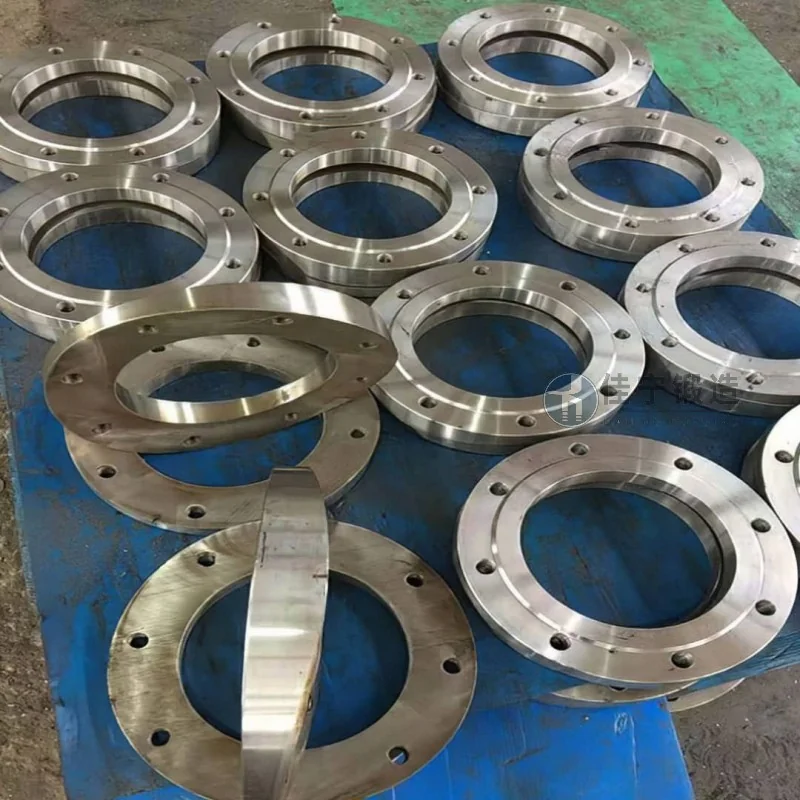
Isang pabrika ng makinarya sa konstruksyon sa Nantong, Jiangsu, ay matagal nang umaasa sa tradisyunal na open-die forging processes para sa paggawa ng mga pangunahing load-bearing components, kaya mahirap matugunan ang lumalaking pangangailangan para sa kahusayan at katatagan ng kalidad. Nagbibigay ang Jianing Forging ng customized na ring roller solution na iniangkop sa senaryo ng aplikasyon ng mga ring forging ng planta, na tumutulong sa kanila na makamit ang mga pag-upgrade sa proseso at mga tagumpay sa kapasidad.
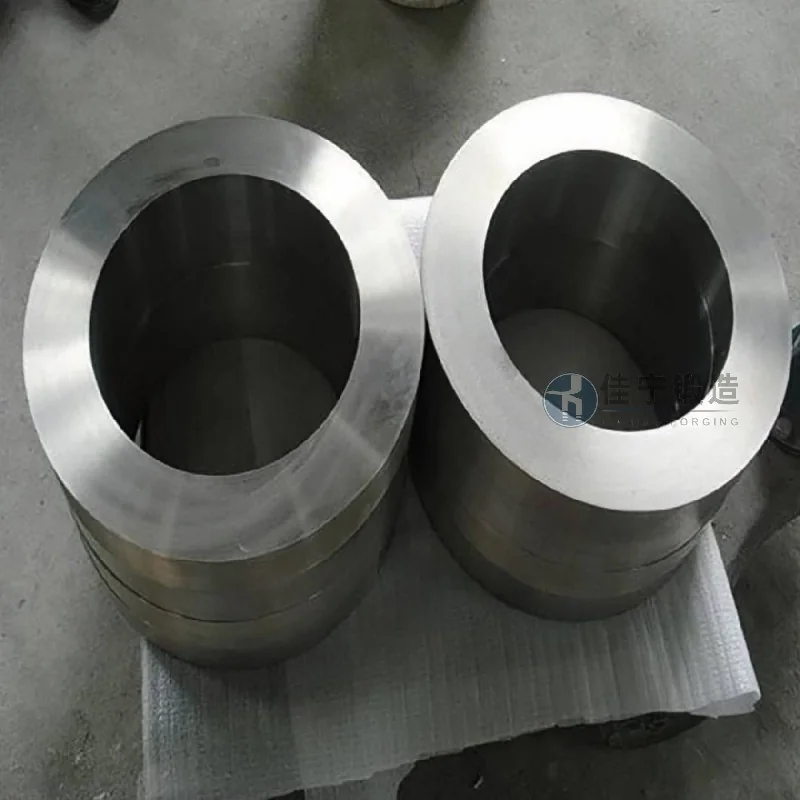
Ang orihinal na proseso ng pabrika ay may mga sumusunod na prominenteng isyu: Una, malalaking paglihis sa sukat sa pagitan ng panloob at panlabas na diameter ng mga forging, labis na pahintulot sa machining, at seryosong basura ng materyales; 2. Hindi sapat ang internal tissue density, may flaw detection pass rate na humigit-kumulang 85% lamang at patuloy na mataas na defect rate; 3. Ang production cycle para sa isang piraso ay maaaring umabot ng hanggang 4 na araw, kaya imposibleng tumugma ang assembly line cycle times; 4. Malaki ang pagbabago sa performance sa pagitan ng iba't ibang batch ng forgings, na direktang nakakaapekto sa kabuuang reliability ng makina.
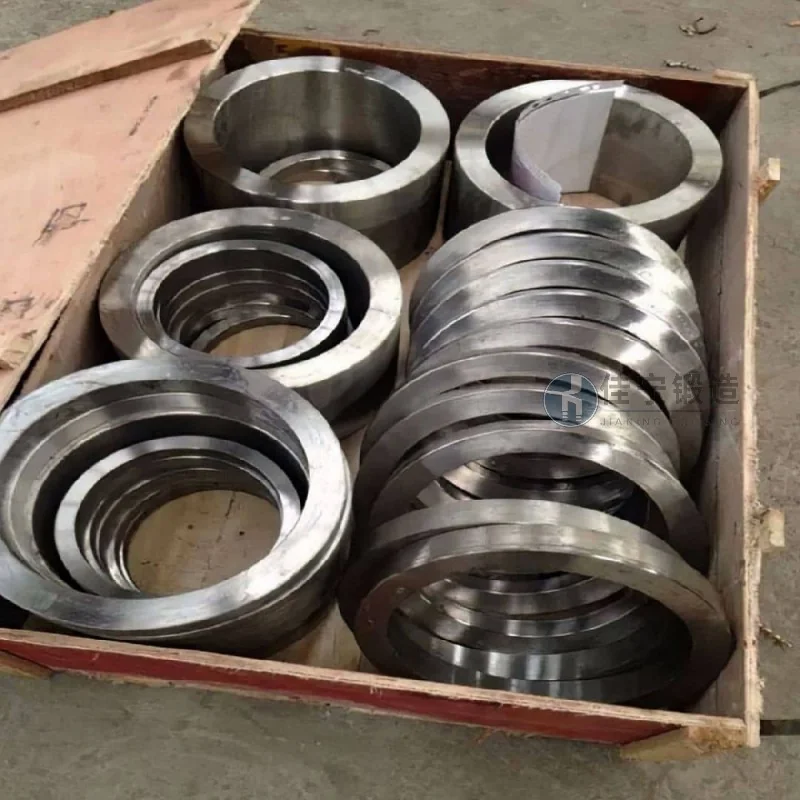
Ipinakilala ng Jianing Forging ang fine ring rolling technology, na kumokontrol sa buong proseso mula sa blankong disenyo hanggang sa final forging: paggamit ng multi-pass variable cross-section rolling upang mapanatili ang diameter tolerances sa loob ng ±1.5mm, na nagpapababa ng machining allowances; Sa pamamagitan ng pag-optimize ng heating temperature at deformation rate, na-stabilize ang grain size sa itaas ng grade 6, at ang flaw detection pass rate ay tumaas sa higit 98%; Kasabay nito, sa paggamit ng mold-based continuous production model, ang single-piece cycle ay pinaikot sa 8 oras, na nakakamit ang pare-parehong performance sa parehong batch. Sa huli, bumaba ng 22% ang kabuuang gastos ng ring forgings products ng pabrika, at bumaba ng 60% ang on-site installation failure rate ng customer.

