Ang Shanxi Jianing Forging ay nakalikom ng mga totoong kaso ng wind power flange rings, ring gears, bearing rings, roller rings, at iba pang ring landings, kasama ang kumpletong hanay ng mga tapos na produktong forging para sa carbon steel, stainless steel, at alloy rings, na nagbibigay ng sanggunian para sa pagpili ng produkto at mga hindi karaniwang solusyon.
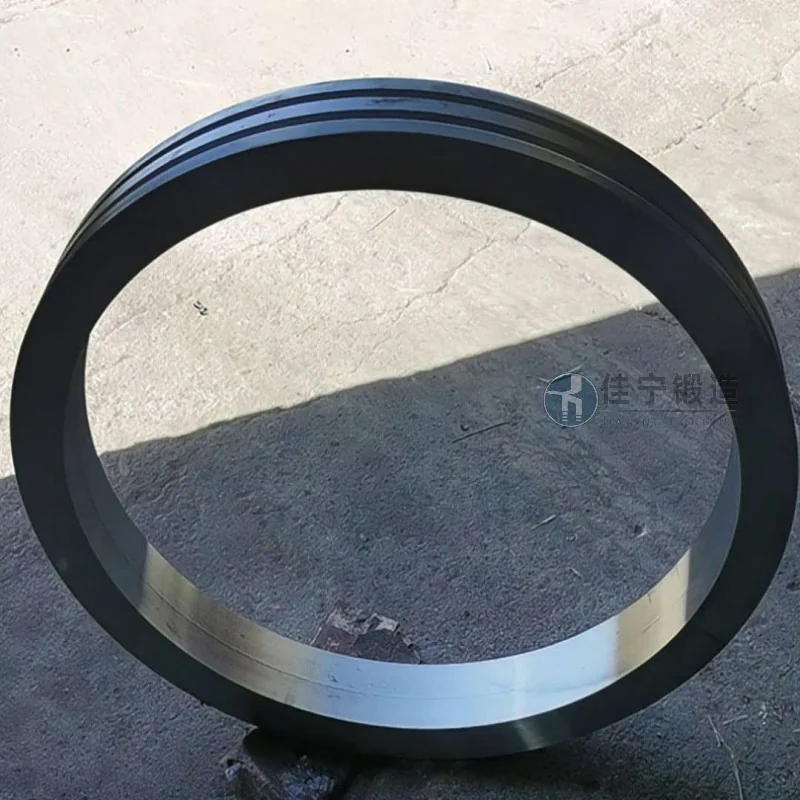
Isang pabrika ng makinarya para sa barko sa Jiujiang, Jiangxi, ang kailangang umorder ng batch ng high-precision ring forgings para sa paggawa ng mga key connecting flange at bearing housing kapag gumagawa ng batch ng malalaking bahagi ng ship transmission system. Itinakda ng customer na ito ang mahigpit na mga kinakailangan para sa dimensional tolerances, densidad ng materyal, at mekanikal na katangian ng mga forging, na may mahigpit na iskedyul ng paghahatid.
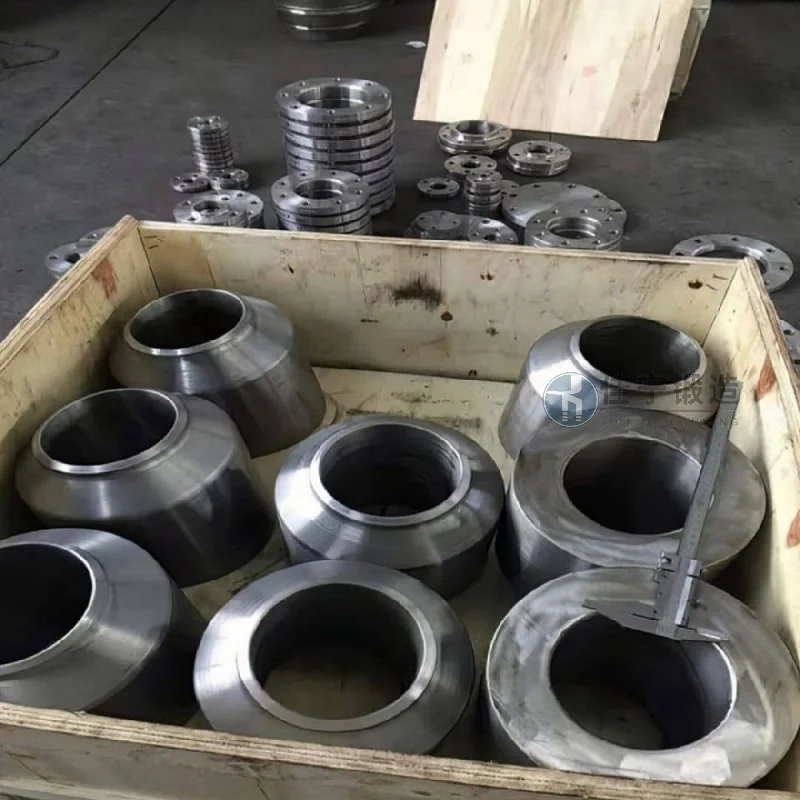
Ang mga pangunahing suliranin na kinakaharap ng kliyenteng ito ay kinabibilangan ng:
1. Ang ring forging ay dapat tumugma sa mga estruktura na may diameter na higit sa 1000mm at hindi pantay na kapal ng pader; ang tradisyonal na open-die forging na proseso ay nahihirapang makamit ang coaxiality at bilugan ng loob at panlabas na diameter;
2. Ang kapaligiran ng operasyon ay marine climate, nangangailangan ng mga materyales na may mahusay na resistensya sa kalawang at mababang temperatura na impact toughness, na hindi kayang matugunan ng ordinaryong forgings;
3. Tinukoy ng kliyente ang mga milestone ng proyekto at kailangang tapusin ang buong proseso mula sa blangkong produkto hanggang sa natapos na produkto sa loob ng 45 araw; ang mga karaniwang pamamaraan ay nangangailangan ng higit sa 60 araw.
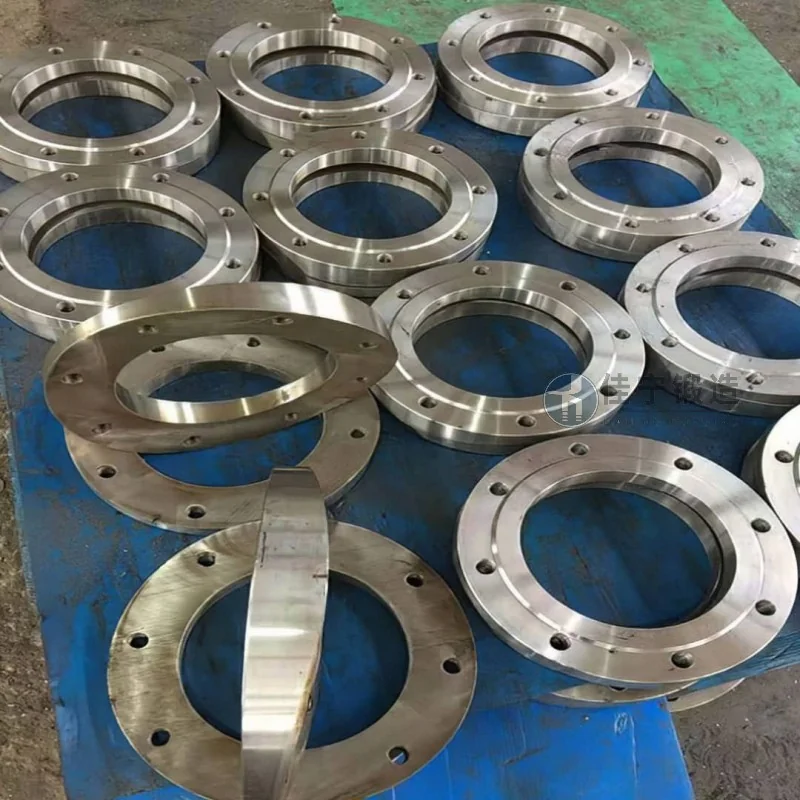
Upang matugunan ang mga problemang ito, nag-aalok ang Jianing Forging ng mga sumusunod na komprehensibong solusyon:
Una, ginagamit ang CNC ring rolling machines para sa fine rolling, na pinagsama sa mga espesyal na molde, upang makamit ang one-time forming ng ring forgings, na may inner at outer diameter tolerances na kontrolado sa loob ng ±2mm at roundness errors na mas mababa sa 1.5mm;
Pangalawa, pinipili ang 42CrMo4 quenched at tempered steel, at sa pamamagitan ng pag-optimize ng heat treatment process (quenching + high-temperature tempering), pantay ang tigas ng forging (HB 260-300), na may low-temperature impact power na -20°C ≥ 40J, na tumutugon sa mga pamantayan ng classification society;
Sa wakas, sa pamamagitan ng internal production scheduling optimization at multi-process parallel operations, na-compress ang production cycle sa 38 araw, lahat ng forgings ay naihatid 7 araw nang mas maaga, at ang pass rate ng tapos na produkto ay umabot sa 1. Matapos ang muling inspeksyon ng customer, ang batch ng forgings na ito ay pumasa sa pagtanggap nang sabay-sabay at matagumpay na na-assemble sa transmission system ng barko at gumagana nang walang anumang problema hanggang ngayon.

