آهنگری شانشی جیانینگ می تواند فورجینگ های پوسته مخازن تحت فشار با قطر بزرگ ساخته شده از فولاد کربن، فولاد ضدزنگ و فولاد آلیاژی را پردازش کند. این ایستگاه دارای نمونه های فراوانی از فورج سیلندرهای واقعی است که قابلیت های آهنگری سیلندرهای بزرگ و نتایج مقاوم در برابر خوردگی محصولات نهایی را به طور کامل نشان می دهد.
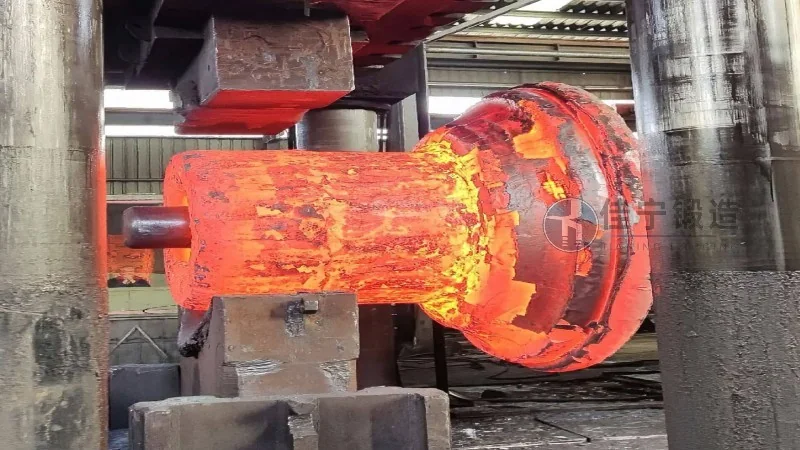
یک کارخانه قطعات معدنی در فانگشان، پکن، مدت هاست که در تولید و نگهداری قطعات ماشین آلات معدنی فعالیت دارد. یکی از اجزای اصلی آن—عملکرد فورجینگ های سیلندرهای بزرگ—مستقیما بر پایداری و کارایی عملیات تجهیزات تأثیر می گذارد. پیش از همکاری با Jianing Forging، کارخانه چندین تأمین کننده را امتحان کرد اما نتوانست شریکی پیدا کند که الزامات استحکام، یکنواختی ابعادی و چرخه های تحویل را برآورده کند. با بهره گیری از سال ها تجربه در حوزه های بزرگ آهنگری، جیانینگ فورجینگ راه حل های استوانه ای سفارشی فورج را به کارخانه ارائه داد که به طور مؤثری از ارتقاء تجهیزات و نیازهای افزایش ظرفیت آن پشتیبانی می کرد.
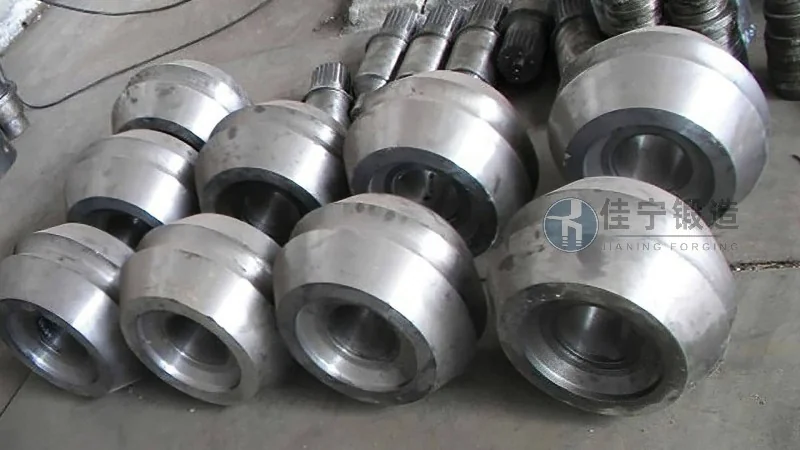
در استفاده واقعی، کارخانه قطعات معدن دریافت که آهنگری های لوله ای اصلی اغلب در شرایط بار زیرزمینی بالا و ضربه زیاد با مشکلات زیر مواجه می شوند: اول، مقاومت ناکافی مواد باعث تغییر شکل محلی یا حتی ترک دیواره پوسته می شد که عمر سرویس تجهیزات را به شدت تحت تأثیر قرار می داد؛ دوم، ساختار داخلی پس از آهنگری ناهموار است و نقص های پنهانی مانند ترک های ریز که به تدریج در حین سرویس گسترش یافته و باعث شکستگی های ناگهانی می شوند و خطرات ایمنی ایجاد می کنند؛ سوم، کنترل ناپایدار مجوزهای ماشین کاری که نیازمند تنظیمات مکرر در ماشین کاری های بعدی است و چرخه مونتاژ کلی را گسترش می دهد؛ چهارم، چرخه های تحویل تأمین کننده به شدت نوسان دارد و نمی تواند با برنامه های تولید کارخانه های قطعات معدنی هماهنگ شود که اغلب باعث توقف کامل ماشین آلات و انتظار برای مواد به دلیل کمبود قطعات می شود. این نقاط درد باعث شد کارخانه به شدت به تأمین کننده آهنگری با قابلیت های فرآیند پایدار و پاسخ دهی به موقع نیاز داشته باشد.

برای رفع مشکلات مشتریان، شرکت Jianing Forging راه حلی نظام مند را پیاده سازی کرده است که شامل انتخاب مواد، فرآیندهای آهنگری، کنترل عملیات حرارتی و بازرسی محصول نهایی می شود: در بخش مواد، فولاد سازه ای آلیاژی با کیفیت بالا پس از تصفیه خارجی انتخاب می شود و نوسانات ترکیب شیمیایی در بازه ای محدود کنترل می شود که به اطمینان از خلوص ماتریس و یکنواختی ترکیب کمک می کند؛ در مرحله آهنگری، فناوری آهنگری چندجهته همراه با سیستم کنترل دما نسبتا دقیق، به طور مؤثری نقص های ساختاری در قالب ریخته گری را حذف می کند و اجازه می دهد خطوط جریان فلزی به طور معقول در محور سیلندر توزیع شوند و در نتیجه سختی ضربه و عمر خستگی را بهبود بخشند؛ در زمینه عملیات حرارتی، فرآیندهای تمایز یافته کوئنچینگ و تمپرینگ بر اساس ضخامت دیواره آهنگری فرمول بندی می شوند که به هموار کردن شیب سختی از سطح تا هسته کمک می کند و از سخت شدن ترک ها جلوگیری می کند؛ در بخش تحویل، با بهینه سازی طراحی قالب و زمان بندی تولید، چرخه های تحویل معمولی تقریبا ۳۰٪ فشرده شده اند و کانال های سفارش فوری برای حمایت از تداوم تولید مشتریان فراهم شده اند. از زمان آغاز همکاری، نرخ تعمیر فورج بشکه در کارخانه بیش از نصف کاهش یافته، زمان توقف تجهیزات بیش از ۴۰٪ کاهش یافته و هزینه های کلی عملیاتی به طور مؤثری کنترل شده اند.

