Shanxi Jianing Forging hat reale Kisten von Windkraft-Flanschringen, Ringzahnrädern, Lagerringen, Rollenringen und anderen Ringansätzen gesammelt, mit einem vollständigen Sortiment an fertigen Schmiedeprodukten für Kohlenstoffstahl, Edelstahl und Legierungsringe, die als Referenz für Produktauswahl und nicht-standardisierte Lösungen dienen.
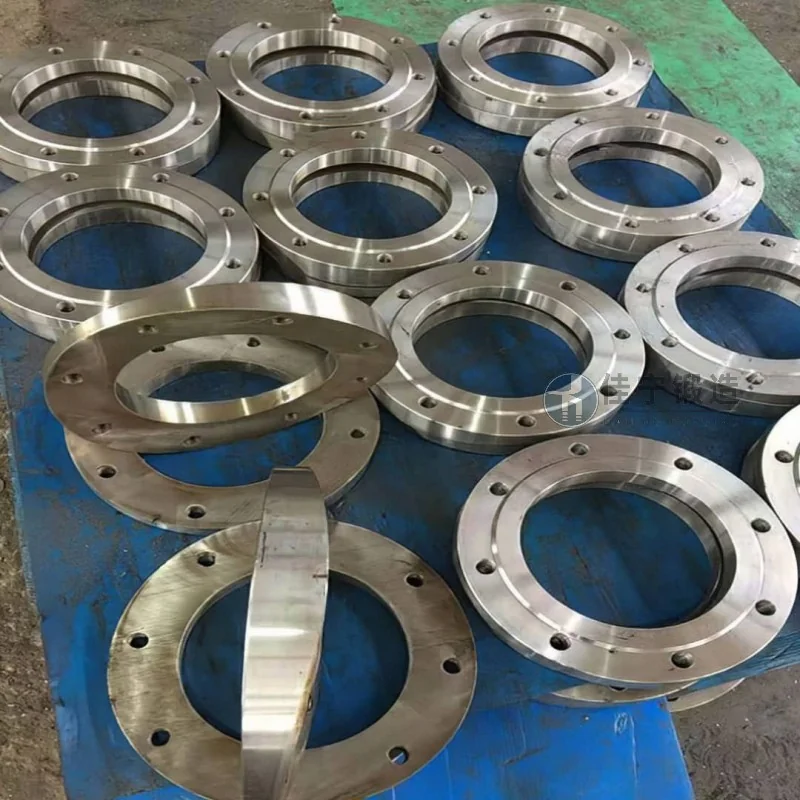
Eine Baumaschinenfabrik in Nantong, Jiangsu, hat sich seit langem auf traditionelle offene Schmiedeverfahren zur Herstellung wichtiger tragender Bauteile verlassen, was es schwierig macht, die wachsende Nachfrage nach Effizienz und Qualitätsstabilität zu erfüllen. Jianing Forging bietet eine maßgeschneiderte Ringwalzenlösung, die auf das Anwendungsszenario der Ringschmiedeanlagen des Werks zugeschnitten ist und ihnen hilft, Prozessverbesserungen und Durchbrötigkeiten in der Kapazität zu erreichen.
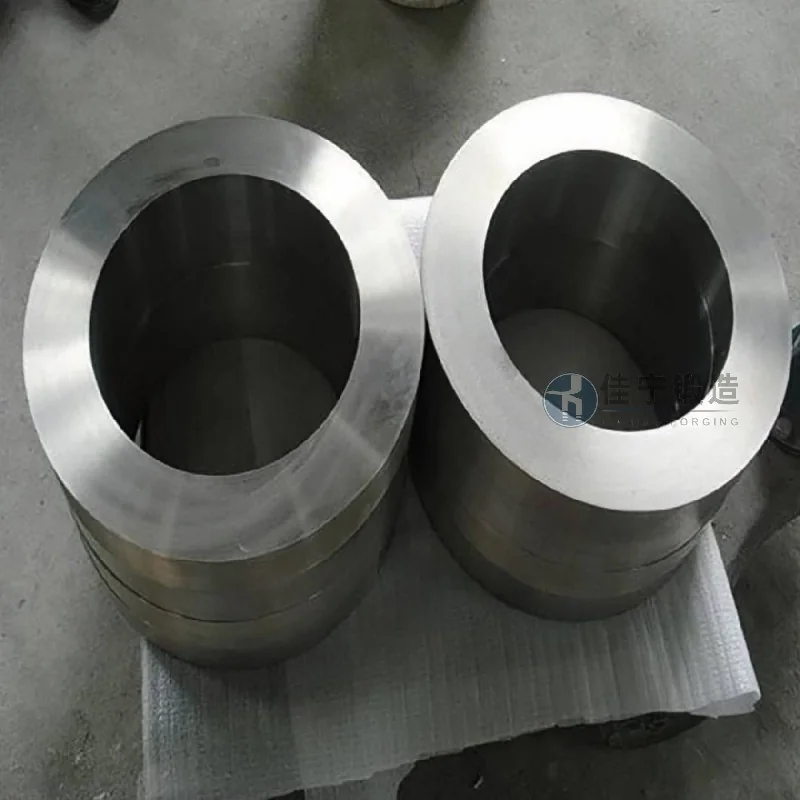
Das ursprüngliche Verfahren der Fabrik wies folgende auffällige Probleme auf: Erstens große Abweichungen zwischen Innen- und Außendurchmessern der Schmiedeteile, übermäßige Bearbeitungsfreigabe und erhebliche Materialverschwendung; 2. Unzureichende innere Gewebedichte, mit einer Fehlererkennungsrate von nur etwa 85 % und einer anhaltend hohen Defektrate; 3. Der Produktionszyklus eines einzelnen Stücks kann bis zu 4 Tage dauern, was es unmöglich macht, die Fließbandzykluszeiten anzupassen; 4. Leistungsschwankungen zwischen verschiedenen Chargen von Schmiedestücken sind erheblich und beeinflussen direkt die Gesamtzuverlässigkeit der Maschinen.
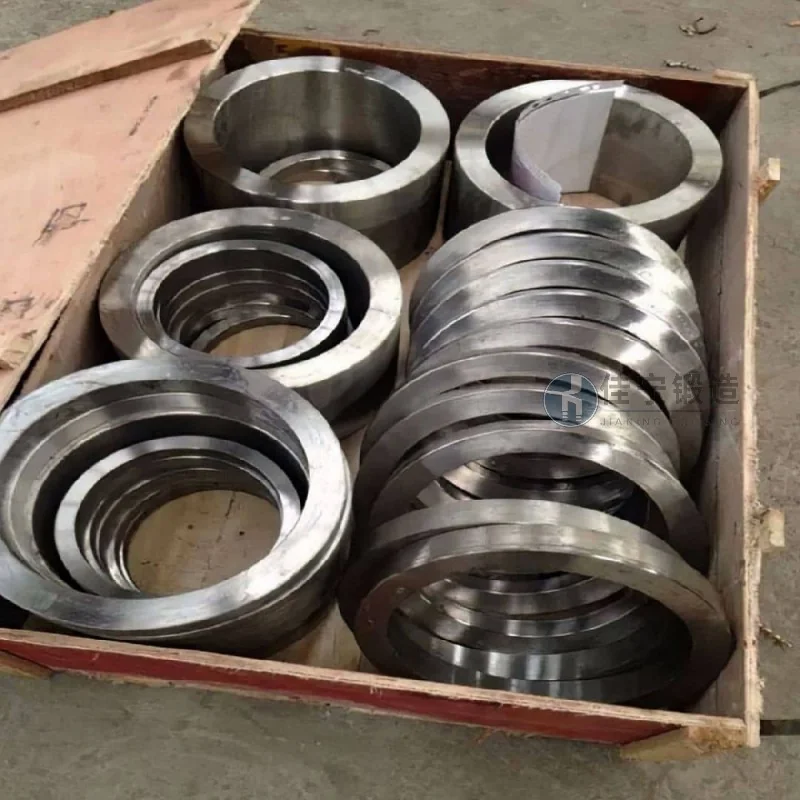
Jianing Forging hat eine Feinringwalztechnologie eingeführt, die den gesamten Prozess vom Rohstoffdesign bis zum Endschmieden steuert: Mehrfach-Querschnittwalzen mit variablem Querschnitt wird verwendet, um Durchmessertoleranzen innerhalb von ±1,5 mm zu halten und so die Bearbeitungskapazitäten zu reduzieren; Durch Optimierung der Heiztemperatur und Verformungsrate wird die Korngröße oberhalb des Grades 6 stabilisiert und die Fehlererkennungsrate auf über 98 % erhöht; Gleichzeitig wird durch die Verwendung eines formbasierten kontinuierlichen Produktionsmodells der Einzelzyklus auf 8 Stunden komprimiert, wodurch eine konstante Leistung über dieselbe Charge hinweg erreicht wird. Letztlich sanken die Gesamtkosten der Ringschmiedeprodukte der Fabrik um 22 %, und die Ausfallrate der Kunden vor Ort sank um 60 %.

