Shanxi Jianing Forging zahrnuje skutečné inženýrské případy trubkových plechů, přírub a různých kulatých kotoučových výkov. Hotové výrobky z uhlíkové a nerezové kotoučové výkovky jsou jasně fotografovány, což přímo odráží přesnost zpracování výkovin a efektivitu kompatibility potrubí.
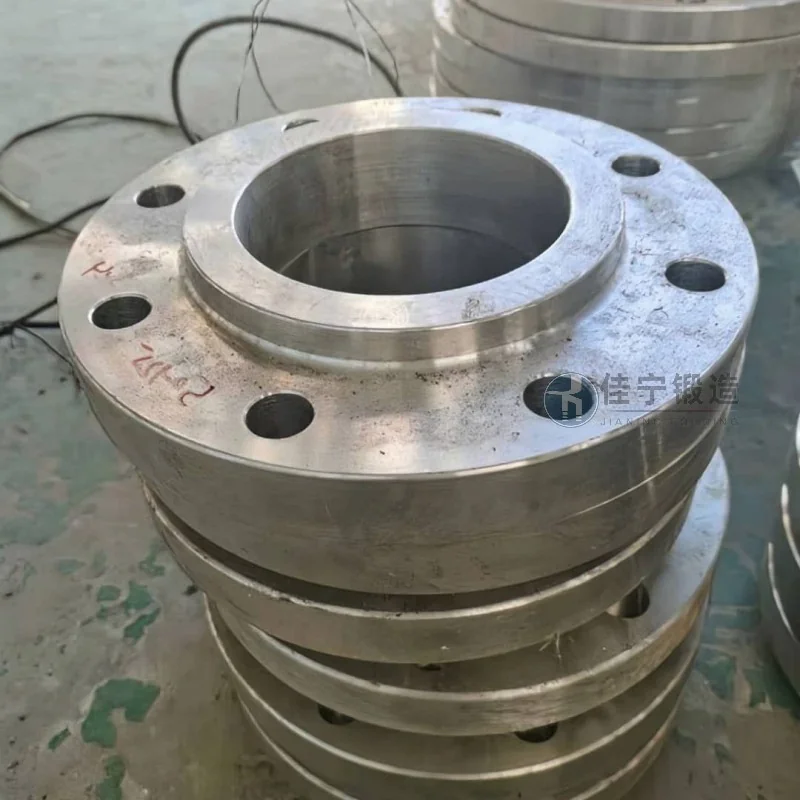
Výrobce hydraulických dílů ve Fengxianu v Šanghaji dlouhodobě čelí dvojím tlakům účinnosti a kvality při zpracování pánvových výkovků. Kotoučové výkovky vyráběné touto společností se používají hlavně pro klíčové součásti hydraulických systémů s vysokými požadavky na hustotu materiálu, přesnost rozměrů a integritu povrchu. Původní proces využíval tradiční otevřené kování, které mělo nejen dlouhé výrobní cykly, ale také velké výkyvy ve výsledné výtěžnosti, což ztěžovalo uspokojení rostoucí poptávky po objednávkách.
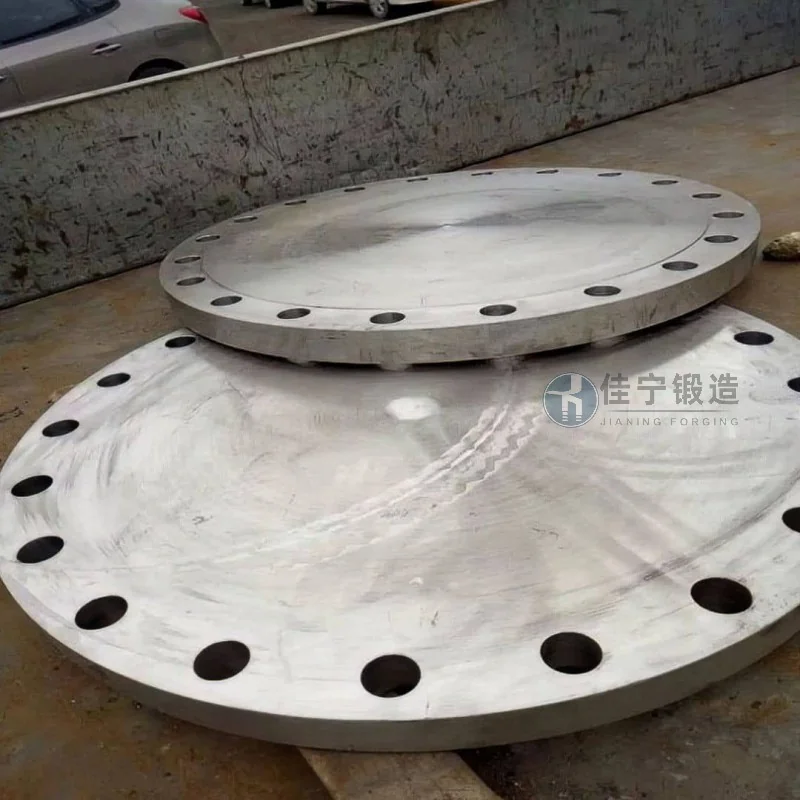
Společnost se při výrobě pánvových výkovek setkala především se třemi problémy: za prvé, nízká spotřeba materiálu a velké marže otřepů při tradičních procesech, což vedlo k trvale vysokým nákladům; Za druhé, nedostatečná vnitřní strukturální jednotnost, přičemž některé výkovy při následném zpracování odhalují mikrotrhliny nebo volné vady, což ovlivňuje životnost produktu; Za třetí, špatná rozměrová konzistence během hromadné výroby, kdy vnější průměr a tloušťka mezi jednotlivými šaržemi překračovaly tolerancní rozsahy, což vedlo k častým úpravám při následném obrábění. Tyto problémy přímo omezují zvyšování kapacit firem a spokojenost zákazníků.
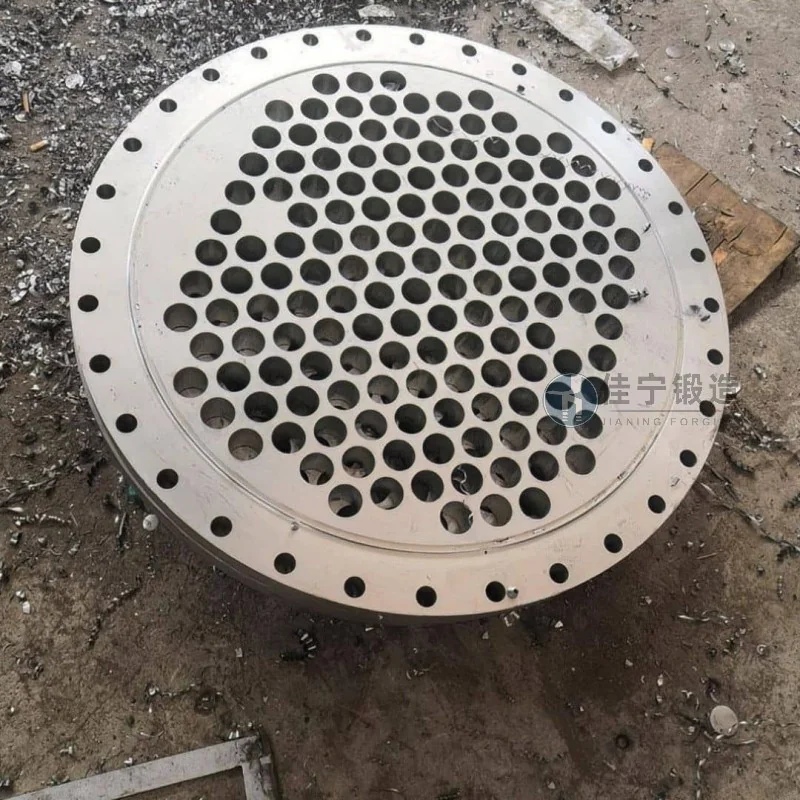
Aby se tyto problémy řešily, Jianing Forging přizpůsobila specializované řešení pro kování s raznicí pro disky. Optimalizací návrhu dutiny formy a parametrů procesu kování bylo dosaženo téměř síťového tvarování, což snižuje plýtvání materiálem. Současně se používá technologie vícesměrného kování pro rozmístění kovových proudových linií podél kontury dílu, čímž se zlepšuje vnitřní mikrostrukturální hustota a mechanické vlastnosti kování. Co se týče dimenzionální regulace, s pomocí jemných forem a stabilního systému regulace teploty je tolerance vnějšího průměru udržována v rámci ±0,3 mm a tolerance tloušťky v rámci ±0,15 mm, což účinně podporuje konzistenci šarže. Navíc zkrácením počtu zahřívání a procesu kování se výrobní cyklus jednoho kusu zkracuje přibližně o 30 % ve srovnání s tradičními metodami, což vede ke zlepšení celkové účinnosti. Toto řešení bylo ve společnosti aplikováno ve sériích, s stabilním výnosem na vysoké úrovni a zpětná vazba od zákazníků byla pozitivní.

