Shanxi Jianing Forging využívá pokročilé přesné metody kování pomocí form, schopné vyrábět ozubená kola, těla ventilů, automobilová kyvná ramena, pístní tyče a výkovky s oběžnými šrouby. Nabízí vysokou rozměrovou přesnost a lze ji zpracovávat z uhlíkové, nerezové a legované oceli, což vyhovuje potřebám různých průmyslových odvětví.
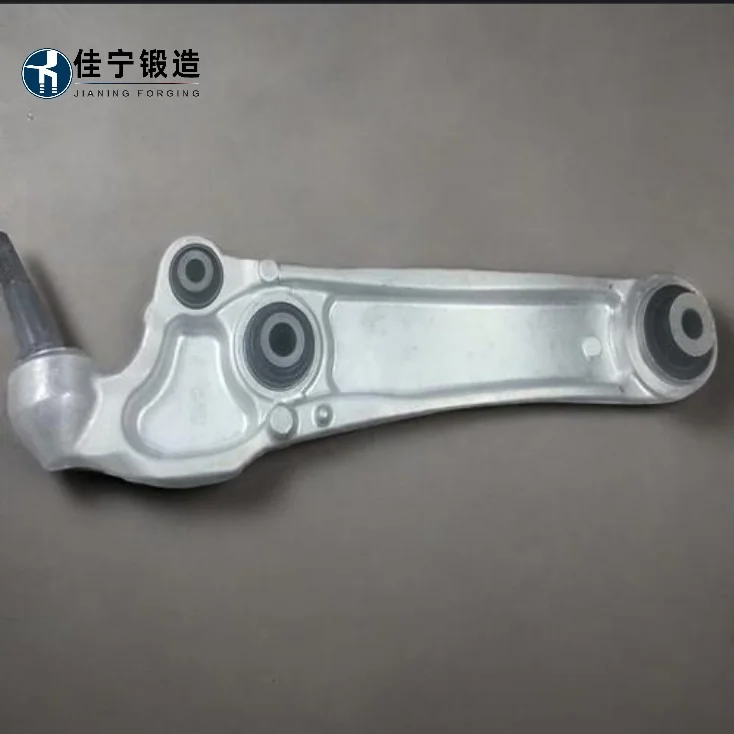
Jako klíčová nosná součást automobilového zavěšení kyvná vidlice odolává dlouhodobým nárazům a střídavým zatížením. Běžné lité nebo svařované díly jsou náchylné k únavovým lomům, velkým rozměrovým odchylkám a krátké životnosti. Kyvná ramene vyráběná jemným kovacím procesem zvyšuje hustotu materiálu a efektivnější rozložení od zdroje, zvyšuje odolnost proti únavě a usnadňuje nepřetržitý provoz.
Jako klíčová nosná součást automobilového zavěšení kyvná vidlice odolává dlouhodobým nárazům a střídavým zatížením. Běžné lité nebo svařované díly jsou náchylné k únavovým lomům, velkým rozměrovým odchylkám a krátké životnosti. Kyvná ramene vyráběná jemným kovacím procesem zvyšuje hustotu materiálu a efektivnější rozložení od zdroje, zvyšuje odolnost proti únavě a usnadňuje nepřetržitý provoz.
Automobilové výkovky kyvných ramen se tvarují z vysoce kvalitní slitové oceli jemným kováním v jednom kroku, poté podstupují tepelné zpracování a jemné obrábění, čímž se dosahuje relativně vysoké pevnosti, vysoké houževnatosti a vynikající konzistence rozměrů. Tyto produkty jsou široce používány v podvozkových systémech osobních automobilů a užitkových vozidel, čímž efektivně optimalizují tradiční odlévací nebo lisované svařované konstrukce tak, aby splnily dvojí požadavky na lehkost a spolehlivost.
Výběr vysoce kvalitních slitin (například 40Cr, 42CrMo), přísná kontrola chemického složení a kalení a popouštění po kování pomáhá stabilizovat vlastnosti materiálu.
Používá technologii jemného kování pro téměř síťové formování, čímž snižuje náklady na následné zpracování a zlepšuje využití materiálu.
Kovové aerodynamické linie jsou kontinuálně rozloženy podél kontury dílu a únavová pevnost je lepší než u odlitků stejné specifikace.
Formy a procesy dosahují rozměrové konzistence při hromadné výrobě, přičemž individuální tolerance jsou kontrolovány v rámci ±0,2 mm.
Povrch má vysoký povrch a lze zvolit ošetření proti korozi, jako je pískování, elektroforéza nebo Dacro, podle požadavků zákazníka.
Tento produkt je přizpůsoben podle výkresů; skutečné ceny by měly být komplexně posouzeny na základě konkrétních modelů, tříd materiálů, roční poptávky a požadavků na povrchovou úpravu. Prosíme, poskytněte podrobné výkresy nebo technické parametry a do 24 hodin vydáme přizpůsobenou cenovou nabídku.
Před objednávkou zákazníků jsou poskytovány bezplatné technické posouzení proveditelnosti a poradenství ohledně procesů; První várka objednávek podporuje výrobu vzorkových studií; Hromadné objednávky mají vyhrazenou zpětnou vazbu pro sledování projektů a postup výroby; Po dodání produktu poskytujeme komplexní technické konzultace po prodeji a podporujeme vrácení nebo výměnu kvůli problémům s kvalitou způsobeným výrobními problémy.
| Položky parametrů | Rozsah indikátorů |
|---|---|
| Běžné materiály | 40Cr / 42CrMo / 30Mn2 (jiné třídy lze upravit) |
| Jednotková hmotnost | 0.3 kg – 6.0 kg |
| Rozměrové tolerance | Standardní třída±0,3 mm; Jemné sklony± 0,15 mm |
| Povrchová úprava | Pískování / elektroforéza / dacro / fosfátování (volitelné) |
| Mechanické vlastnosti | Pevnost v tahu≥ 800 MPa; Mez kluzu≥ 600 MPa (jako příklad 42CrMo) |
| Výrobní cyklus | Výroba forem trvá 15–20 dní; Výrobní cyklus šarže trvá 7–10 dní |

