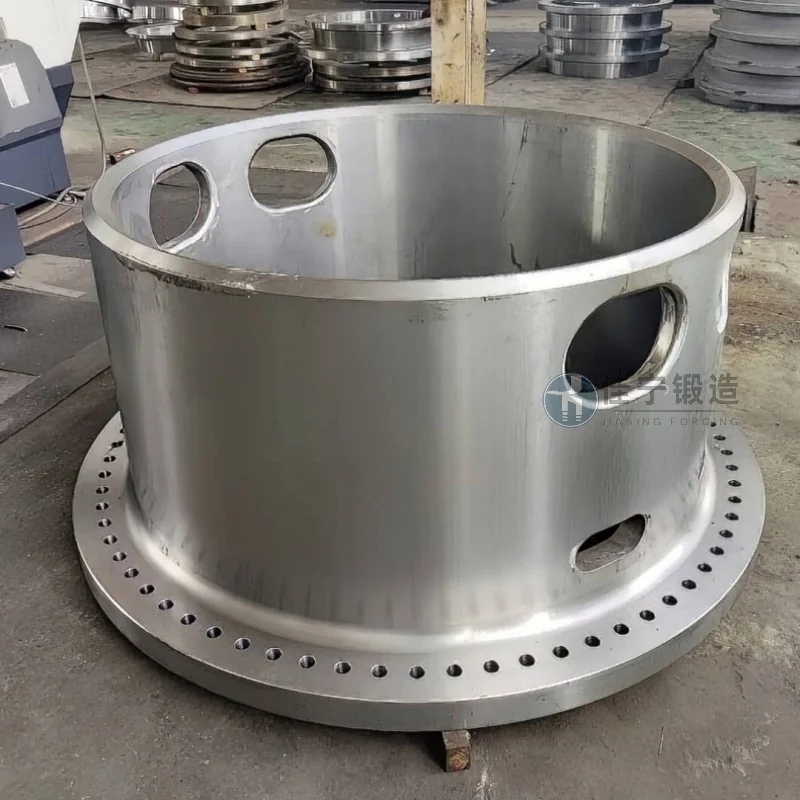
某船舶重工廠位於山西臨汾,主要承接大型船舶動力系統關鍵部件的製造任務。在筒體鍛件加工環節中,該廠長期面臨材料利用率低、加工週期長、尺寸穩定性不足等生產瓶頸,直接影響整船交付進度與成本控制。
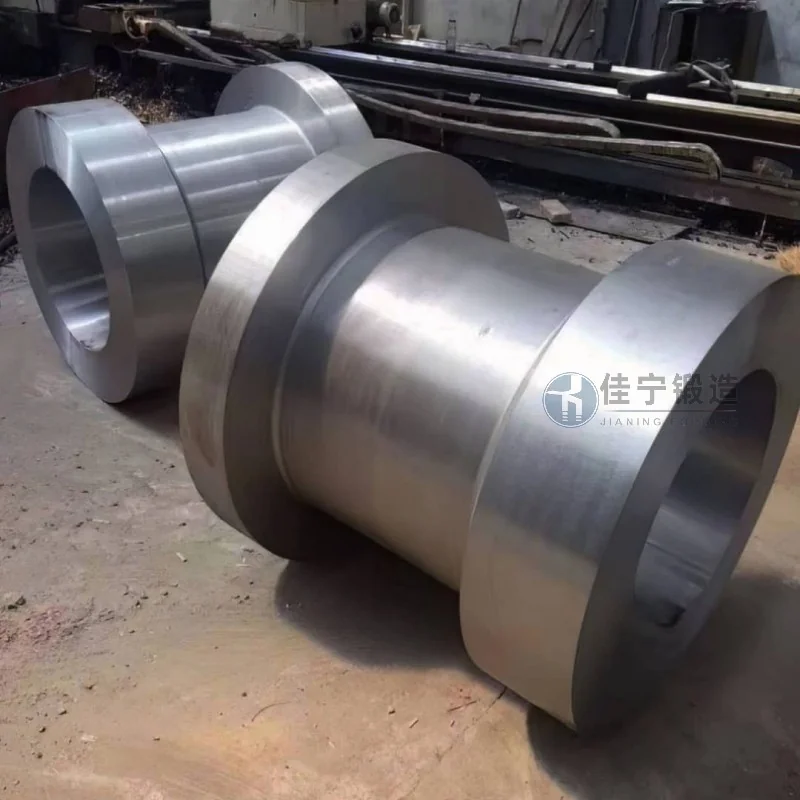
該廠的核心痛體現在三個方面:一是大型筒體鍛件傳統鍛造工藝易產生內部微裂紋,導致後續機加工廢品率偏高;二是多批次鍛件之間尺寸一致性差,裝配時需要反覆修配,拉長了總裝週期;三是原供應商無法同時滿足較較較較較高強度與良好焊接性能的材質要求,需頻繁切換材料牌號,增加了供應鏈管理難度。
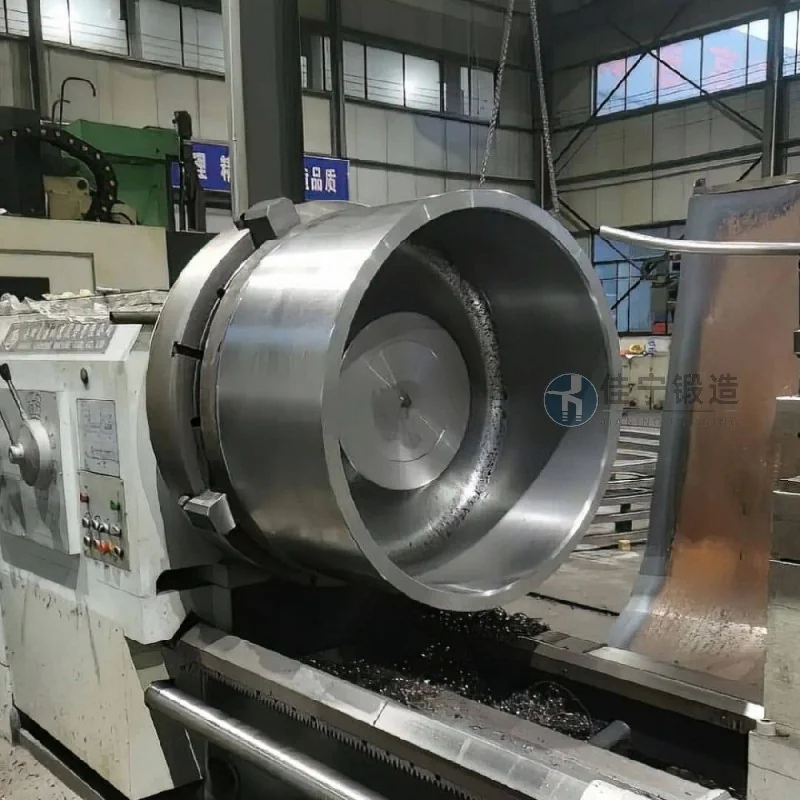
基於上述痛點,佳寧鍛造提出針對性解決方案:採用多向鍛造與控溫冷卻結合的工藝,有效消除內部應力集中,將鍛件緻密度提升一個等級;通過精細的模具設計與鍛造工序優化,使筒體鍛件的同軸度與圓度偏差控制在行業通用公差範圍內;同時開發專用合金配方,在有助於抗拉強度的基礎上提升焊縫適應性,用戶無需額外熱處理即可完成後續焊接工序。該方案實施後,該船舶重工廠的筒體鍛件綜合良品率獲得改善,單件加工週期縮短約20%。

