江西南昌某軸承配件廠長期專注於精細軸承配件的生產與組裝,其生產線對環形鍛件的尺寸精度、材料均勻性以及批量穩定性有着嚴格要求。然而,該企業在實際生產中頻繁遇到鍛件內外徑偏差大、表面裂紋頻發、交貨週期不可控等問題,不僅影響了軸承裝配的合格率,也增加了後續機加工的成本。佳寧鍛造深入瞭解其工藝瓶頸後,從原材料篩選、鍛造工藝優化到精細熱處理,提供了一套定製化的環形鍛件解決方案,成功幫助該客戶實現了鍛件合格率提升與供應鏈效率改善。
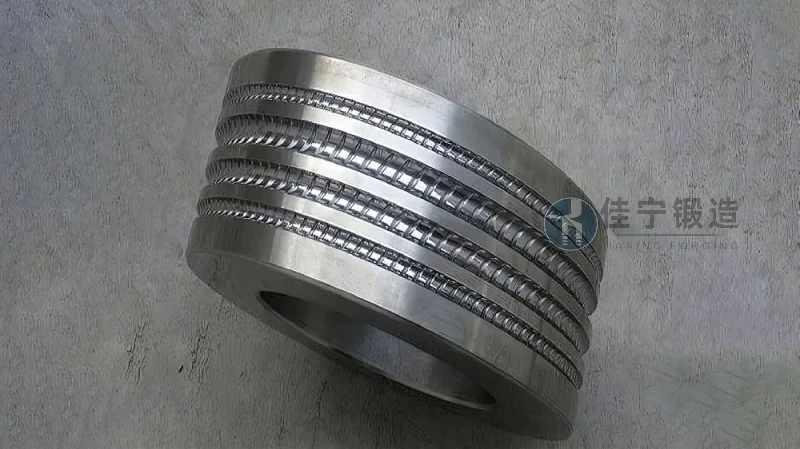
該軸承配件廠所採購的環形鍛件主要用於滾動軸承的內圈與外圈毛坯,需滿足低應力集中、高耐磨性和長期疲勞壽命等要求。原先的供應商在鍛件成型過程中存在加熱溫度控制不穩定、鍛造比不足等問題,導致鍛件內部組織存在帶狀偏析,後續車削時刀具磨損嚴重。此外,不同批次之間尺寸波動明顯,個別徑向跳動超出圖紙公差0.15mm以上,使得裝配工序需要頻繁返工,生產效率下降約12%。同時,定製訂單的交貨週期長達45天,無法匹配終端客戶的急單需求。
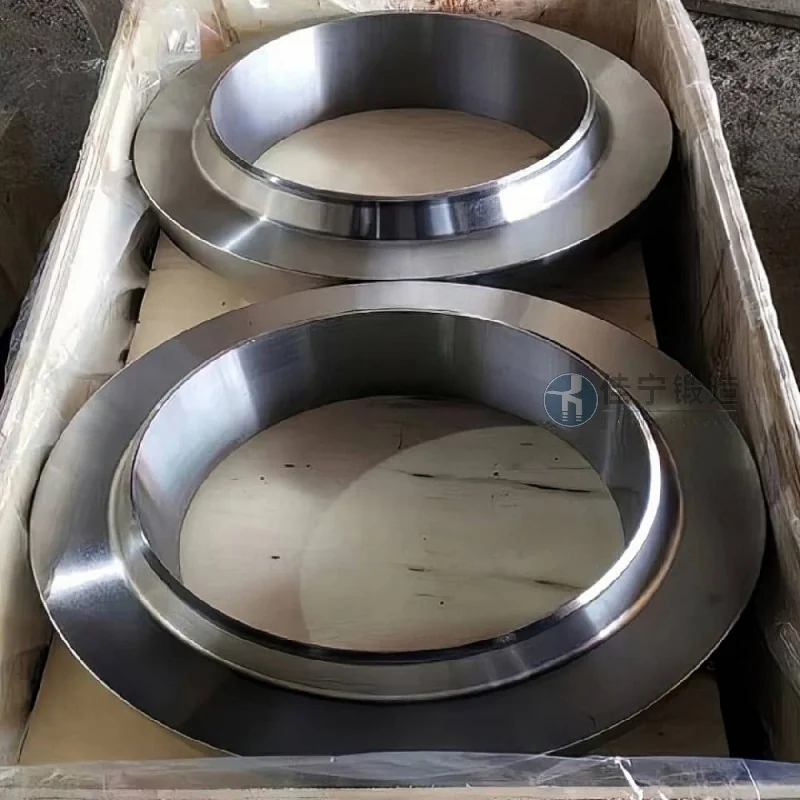
針對上述問題,佳寧鍛造從以下三個維度提供系統性解決方案:
一、原材料管控與鍛造工藝優化 採用良好合金結構鋼,每一批次均進行化學成份與夾雜物檢驗,有助於材料純淨度。在鍛造環節,通過模擬軟件優化鐓粗與衝孔工序,將鍛造溫度控制在規範區間內,減少氧化皮生成。調整鍛比至合理範圍,使金屬流線沿環形均勻分佈,有效消除內部偏析。
二、精細模具與尺寸一致性支持 設計專用環形鍛件模具,配合自動控溫的液壓快鍛機,實現每次變形量一致。鍛後增加正火+回火處理,細化晶粒並釋放殘餘應力。最終成品的徑向跳動穩定控制在0.08mm以內,內外徑公差可滿足C級精度要求,同時表面硬度均勻,爲後續精加工留出充裕餘量。
三、敏捷交付與質量追溯 建立專項生產線,將標準規格環形鍛件的生產週期壓縮至20天以內;急單可通過加急排產實現15天交付。每件鍛件均附帶可追溯的爐號、鍛造記錄及檢測報告,客戶可隨時查詢工藝參數,便於內部質量審覈。
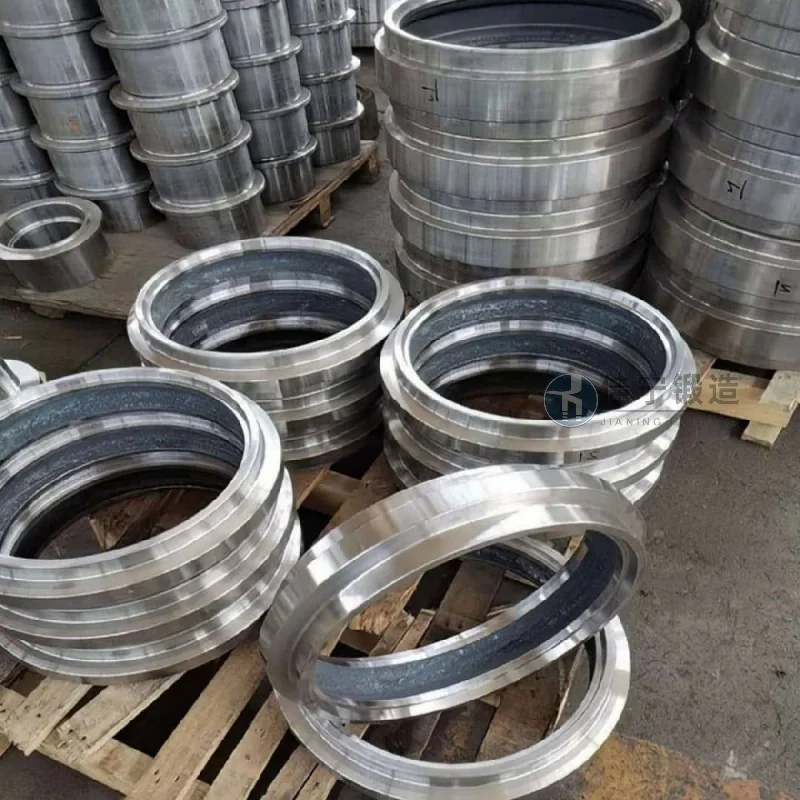
該軸承配件廠在切換至佳寧鍛造提供的環形鍛件後,產品一次合格率從85%提升至96.5%,刀具消耗降低約30%,綜合加工成本下降8%。同時,穩定的交付週期使客戶能夠靈活安排生產計劃,減少了庫存積壓。雙方已建立長期合作協議,佳寧鍛造亦根據其年度需求持續優化工藝參數,助力客戶在軸承市場中保持競爭力。

