Shanxi Jianing Forging có thể gia công vỏ bình áp suất đường kính lớn làm từ thép carbon, thép không gỉ và thép hợp kim. Trạm có nhiều trường hợp rèn hình trụ thực tế, thể hiện đầy đủ khả năng rèn của các xi lanh cỡ lớn và kết quả chống ăn mòn của sản phẩm hoàn thiện.
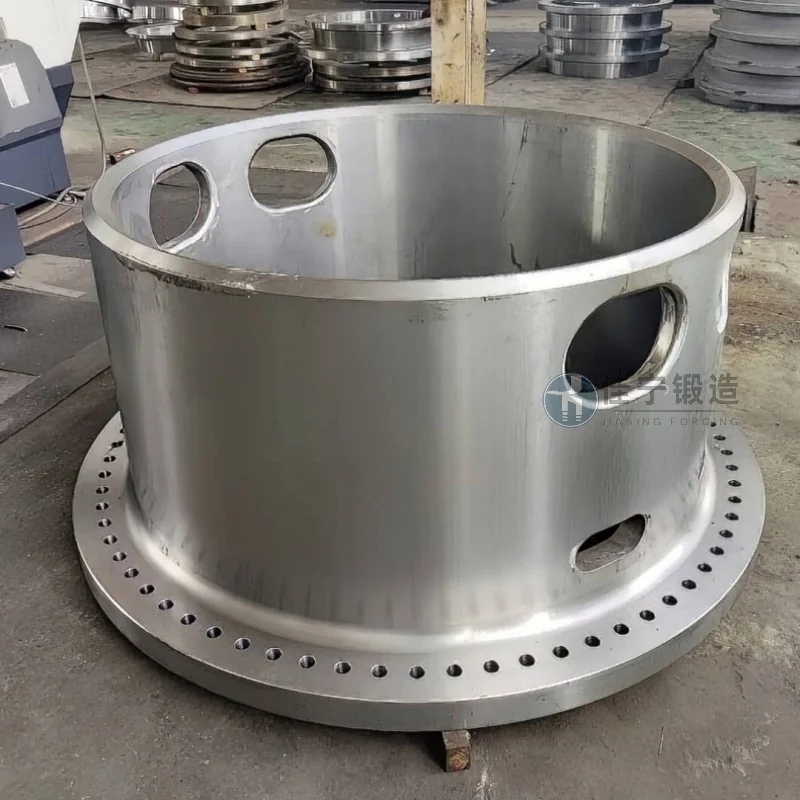
Một xưởng đóng tàu hạng nặng đặt tại Linfen, Sơn Tây, chủ yếu đảm nhận các nhiệm vụ sản xuất các bộ phận then chốt của hệ thống điện tàu lớn. Trong giai đoạn gia công rèn thùng, nhà máy đã lâu phải đối mặt với các nút thắt sản xuất như sử dụng vật liệu thấp, chu kỳ gia công kéo dài và độ ổn định kích thước không đủ, ảnh hưởng trực tiếp đến tiến độ giao hàng của toàn bộ bình và kiểm soát chi phí.
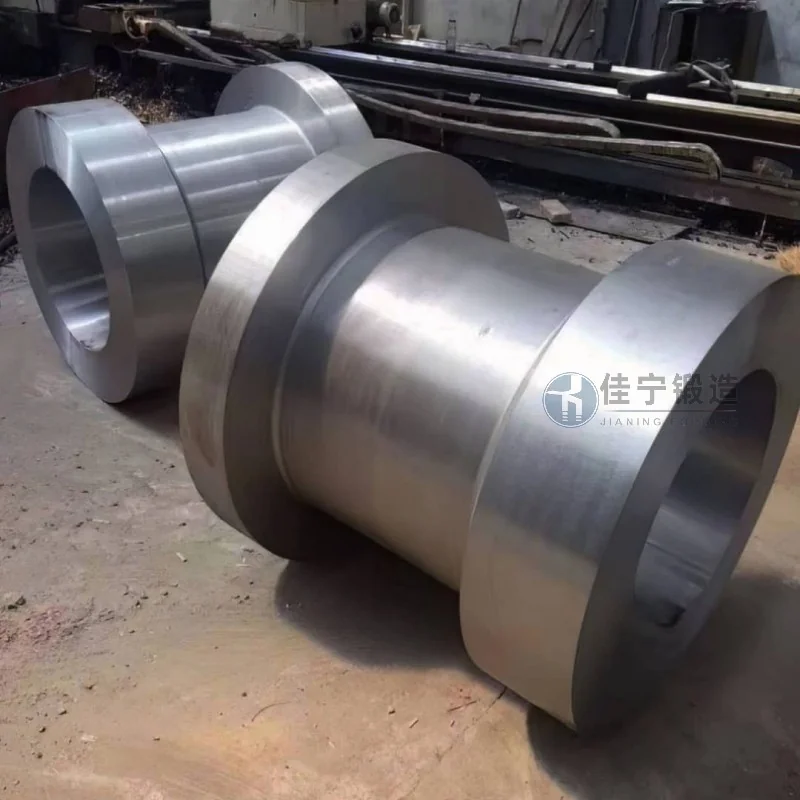
Những điểm đau cốt lõi của nhà máy được phản ánh qua ba khía cạnh: Thứ nhất, quy trình rèn truyền thống cho các sản phẩm rèn xi lanh lớn thường phát triển các vết nứt vi mô bên trong, dẫn đến tỷ lệ phế liệu cao trong quá trình gia công sau đó; Thứ hai, sự nhất quán về kích thước kém giữa nhiều lô rèn đòi hỏi phải sửa chữa nhiều lần trong quá trình lắp ráp, kéo dài chu kỳ lắp ráp cuối cùng; Thứ ba, nhà cung cấp ban đầu không thể đồng thời đáp ứng các yêu cầu vật liệu về độ bền cao hơn và khả năng hàn tốt, đòi hỏi phải thường xuyên thay đổi các loại vật liệu và ngày càng khó khăn trong quản lý chuỗi cung ứng.
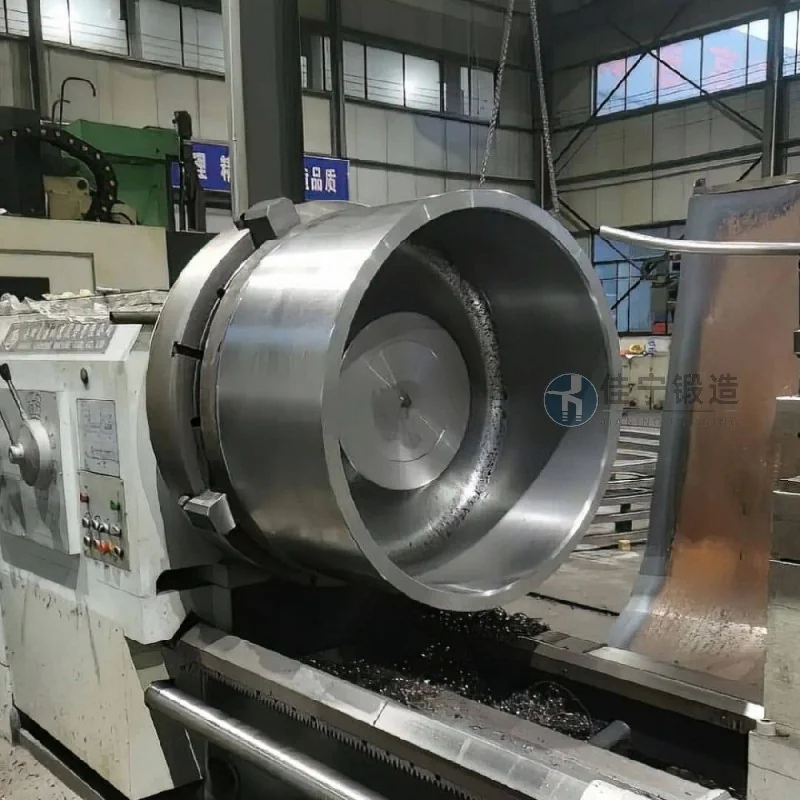
Dựa trên những điểm đau này, Jianing Forging đã đề xuất một giải pháp có mục tiêu: áp dụng quy trình kết hợp rèn đa hướng với làm mát kiểm soát nhiệt độ để loại bỏ hiệu quả nồng độ ứng suất bên trong và tăng mật độ rèn lên một mức; Thông qua thiết kế khuôn tỉ mỉ và quy trình rèn tối ưu, độ lệch đồng trục và độ tròn của các chi tiết rèn xi lanh được kiểm soát trong các dung sai tiêu chuẩn ngành; Đồng thời, các công thức hợp kim chuyên dụng đã được phát triển nhằm tăng khả năng thích nghi với mối hàn đồng thời tăng cường độ bền kéo, cho phép người dùng hoàn thành các quy trình hàn tiếp theo mà không cần xử lý nhiệt bổ sung. Sau khi thực hiện kế hoạch này, tỷ lệ sản lượng tổng thể của các chi tiết rèn thùng tại xưởng đóng tàu đã được cải thiện, và chu kỳ xử lý các bộ phận đơn lẻ được rút ngắn khoảng 20%.

