Shanxi Jianing Forging включає реальні інженерні випадки трубних листів, фланців і різних круглих дискових кованих матеріалів. Готові вироби з вуглецевої та нержавіючої сталі з дисковими куваннями чітко фотографуються, що безпосередньо відображає точність обробки кованих матеріалів і ефективність сумісності трубопроводів.
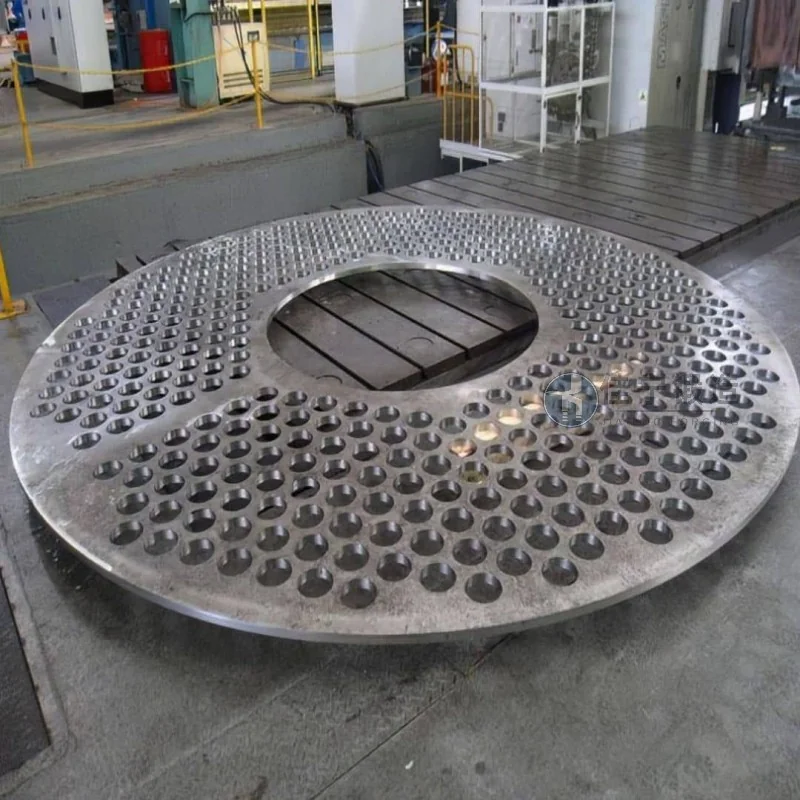
Завод судноплавного обладнання в Лайву, провінція Шаньдун, давно стикається з такими проблемами, як великі дозволи на обробку, низьке використання матеріалів та коливання продуктивності готової продукції при виробництві дискових ковок на кораблі. Jianing Forgeging запропонувала спеціалізовані рішення для цієї партії дискових ковок — від вибору сировини до проектування процесу кування, допомагаючи їм досягати стабільного масового виробництва.
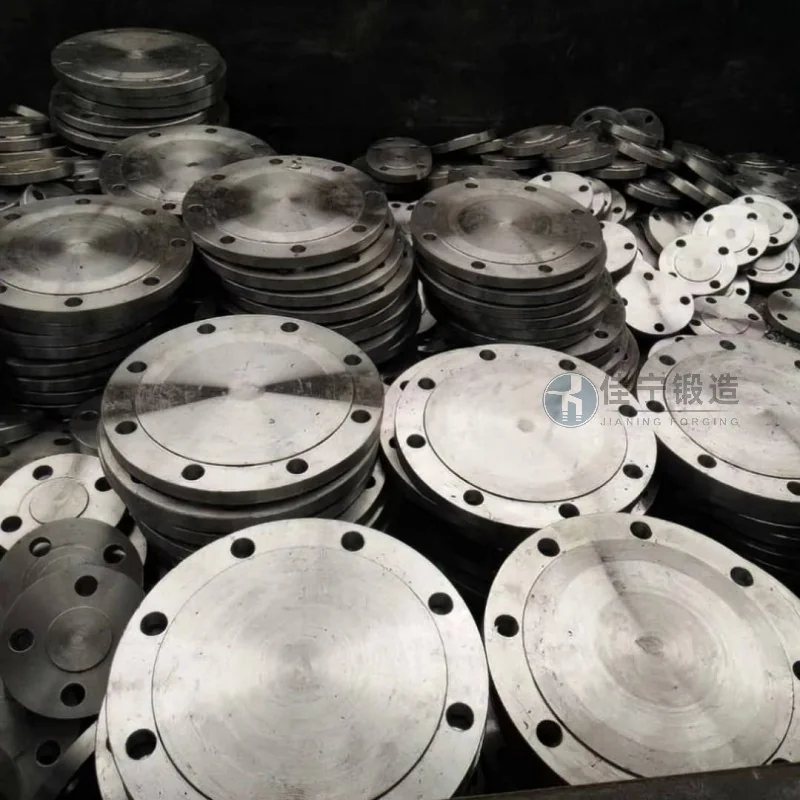
Завод судноплавного обладнання раніше використовував дискові ковки з такими труднощами: По-перше, недостатня внутрішня мікроструктурна щільність ковок призвела до локалізованих тріщин під час подальшої обробки; По-друге, погана послідовність розмірів, що вимагає масштабного ремонту на партію та подовження часу доставки; По-третє, вартість матеріалів залишається високою, особливо для відносно високоміцних легованих сталей, де рівень втрат перевищує очікування. Ці проблеми безпосередньо впливають на ефективність складання та термін служби ключових морських компонентів.
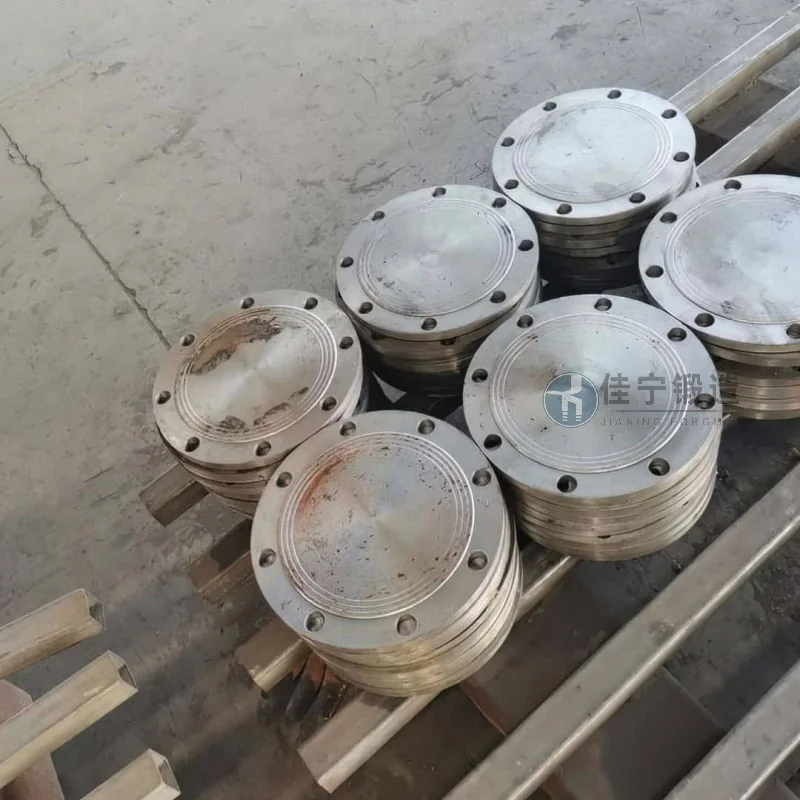
Jianing Forgeging перерозробила процес кування на основі креслень і технічних угод, наданих замовником. На етапі матеріалу використання попередньо оброблених високоякісних заготовок з легованої сталі допомагає стабілізувати хімічний склад і механічні властивості; На етапі формування використовується технологія багатонаправленого кування для зниження ризику розриву металевих потоків, забезпечуючи рівномірний розподіл волокнистої структури дискових ковок уздовж напрямку сили; На етапі термічної обробки розробляється спеціальна крива керування охолодженням для усунення залишкового напруження. Кінцевий продукт тестувався третьою стороною, і його механічні властивості відповідали всім вимогам клієнта, з приблизно на 15% меншим дозволом на обробку на один виріб порівняно з початковим процесом, що покращило використання матеріалів.
Після впровадження цього рішення клієнти повідомили, що рівень проходження продукції зріс з попередніх 85% до понад 97%, а виробничий цикл на партію скоротився приблизно на 20%. Дискові ковки добре працювали при подальшому складанні, без жодних переробок через дефекти заготовок, що ефективно підтримувало своєчасну доставку проєкту судноплавного обладнання клієнта.

